Собственное производствоПромышленные редукторы для производителей оборудования•Отгрузка по всей России•Аналоги SEW, NORD, Bonfiglioli без переделки рамы•Расчёт и КП за 15 минут•Гарантия 12 месяцевПромышленные редукторы для производителей оборудования•Отгрузка по всей России•Аналоги SEW, NORD, Bonfiglioli без переделки рамы•Расчёт и КП за 15 минут•Гарантия 12 месяцев
Опыт инженеров Завода Редукторов · время чтения ~6 минут
Половина ранних отказов редуктора закладывается при монтаже, а не в эксплуатации. Перекошенная рама, несоосность с двигателем, неправильная затяжка — и подшипники с зубьями изнашиваются в разы быстрее. Разберём, как подготовить фундамент, выставить соосность, подобрать муфту и провести обкатку, чтобы цилиндрический редуктор отработал полный ресурс.
Фундамент и опорная рама
Основа надёжного монтажа — жёсткое ровное основание. Требования к нему просты, но критичны:
рама или фундамент должны быть жёсткими, без пружинения под нагрузкой;
опорная плоскость под лапы — ровная, без перекоса, при необходимости с подгонкой прокладками;
все лапы должны прилегать равномерно, иначе при затяжке корпус деформируется;
для фланцевого монтажа (B5) плоскость фланца перпендикулярна оси вала.
Перекос основания — частая причина того, что новый редуктор шумит и греется с первого дня: корпус нагружается изгибом, посадки подшипников искажаются.
Соосность и выбор муфты
Выходной вал редуктора и вал рабочего органа (или двигателя) должны быть отцентрованы. Даже упругая муфта не компенсирует значительную несоосность — она лишь сглаживает малые отклонения. Центровку ведут по радиальному и угловому смещению индикаторами или лазером.
Тип монтажа
Особенность
На лапах (B3)
горизонтальный вал, опора снизу
Фланцевый (B5)
крепление по фланцу, компактно
Вертикальный (V1)
вал вниз, важна смазка и уплотнения
Насадной (полый вал)
монтаж прямо на вал машины
При монтаже насадного редуктора с полым валом не забивайте его на вал машины молотком — это разрушает подшипники. Используйте монтажный винт или шпильку с гайкой, чтобы затянуть редуктор на вал усилием, а не ударом.
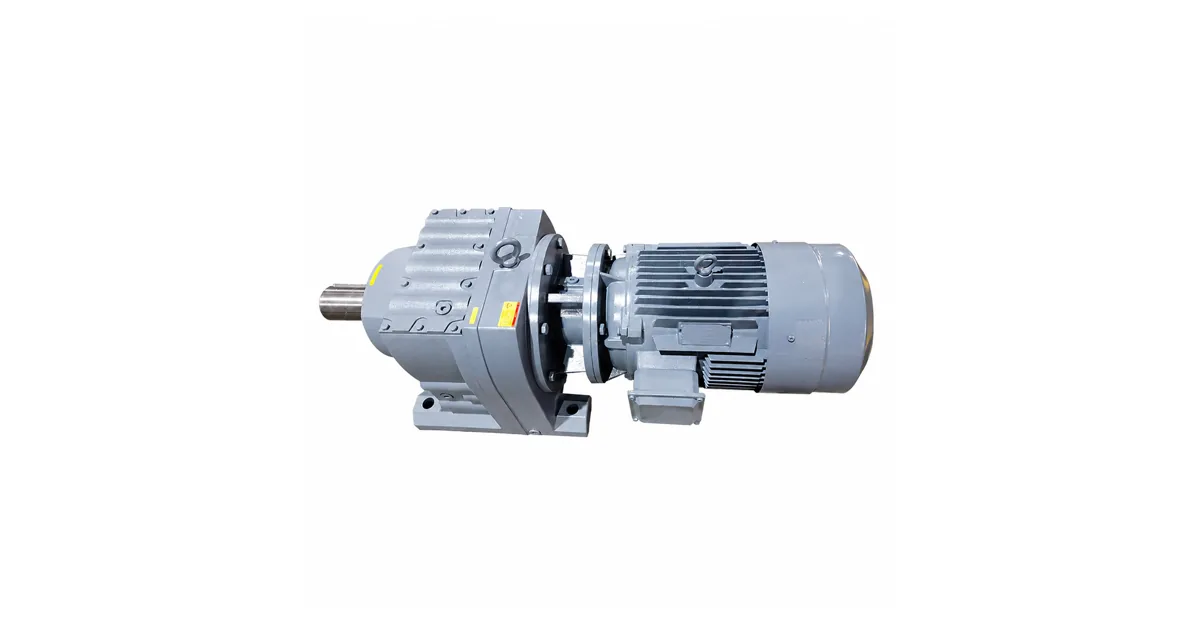
Типовое исполнение соосного привода
Момент затяжки и обкатка
Болты крепления затягивают крест-накрест равномерно, с моментом по классу прочности и диаметру резьбы. Недотяжка даёт вибрацию и ослабление, перетяжка — срыв резьбы и деформацию. После установки заливают масло рекомендованного класса до контрольной метки, проверяют направление вращения и проводят обкатку: 30–60 минут на неполной нагрузке с контролем температуры, шума и течи.
Первый пуск и ввод в эксплуатацию
После механического монтажа и заливки масла редуктор нельзя сразу нагружать на полную. Правильная последовательность ввода:
Шаг
Действие
1
проверить уровень масла по метке
2
проверить направление вращения кратким пуском
3
обкатка на холостом ходу 10–15 минут
4
обкатка под 30–50 % нагрузки с контролем t°
5
выход на полную нагрузку
Во время обкатки контролируют температуру корпуса, шум, вибрацию и отсутствие течи. Первый нагрев до 60–70 °C — норма при приработке. Если температура быстро растёт выше 80 °C или появляется посторонний шум — пуск останавливают и ищут причину: несоосность, перекос, недолив масла. Отсутствие обкатки — частая причина того, что новый редуктор выходит из строя в первые недели.
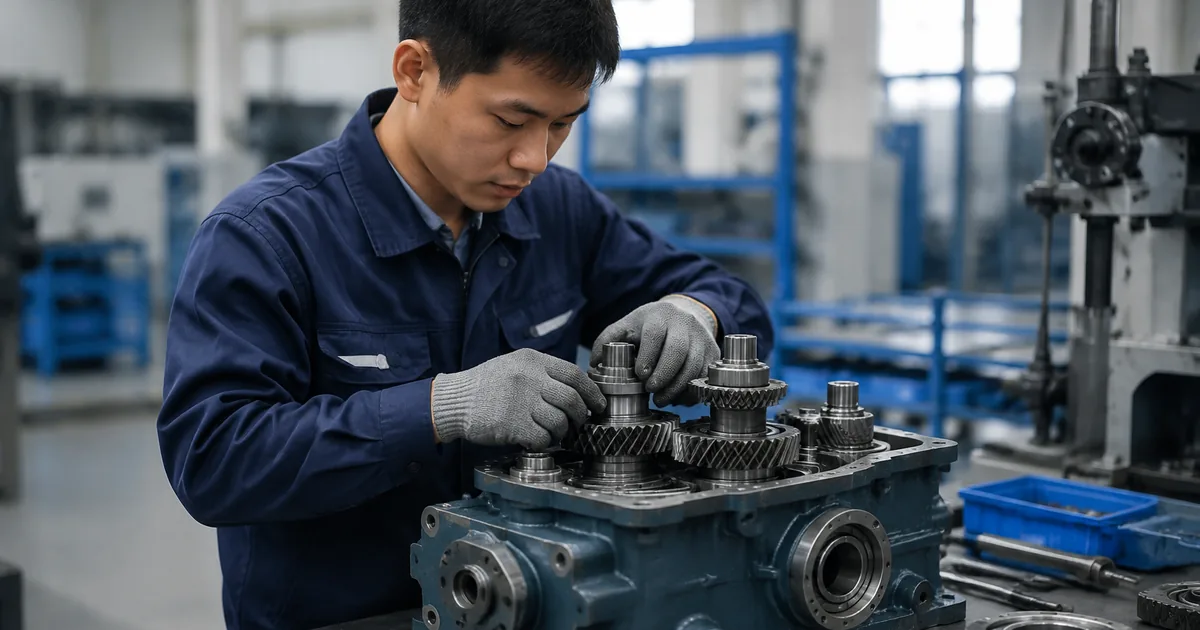
Сборка мотор-редуктора
Типовые ошибки монтажа
Чаще всего вредят: перекос основания, несоосность привода, забивание полого вала ударом, недолив или перелив масла, неверный момент затяжки, отсутствие обкатки. Каждая мелочь съедает ресурс. Правильный монтаж цилиндрического редуктора сохраняет паспортный КПД и срок службы. Термины по монтажу — в глоссарии. При замене импортного агрегата российские редукторы повторяют присоединительные размеры и монтажные исполнения; подобрать поможет калькулятор подбора.
Вопросы и ответы
Частые вопросы
Почему важна соосность при монтаже редуктора?
Несоосность выходного вала и вала машины создаёт паразитные радиальные и осевые нагрузки на подшипники и муфту, ускоряя их износ и вызывая вибрацию. Упругая муфта компенсирует лишь малые отклонения. Центровку выполняют индикаторами или лазером по радиальному и угловому смещению.
Как крепить редуктор с полым валом?
На вал машины его надевают и затягивают монтажным винтом или шпилькой с гайкой, а не забивают молотком. Удары разрушают подшипники и посадки. При демонтаже используют съёмник. Такой монтаж обеспечивает точную посадку без повреждения узлов редуктора.
С каким моментом затягивать болты крепления?
Момент зависит от диаметра резьбы и класса прочности болтов — его берут из таблиц затяжки. Болты тянут крест-накрест равномерно. Недотяжка даёт вибрацию и ослабление крепления, перетяжка — срыв резьбы и деформацию корпуса. Равномерность важнее максимального усилия.
Нужна ли обкатка нового редуктора?
Да. После монтажа заливают масло, проверяют направление вращения и обкатывают агрегат 30–60 минут на неполной нагрузке с контролем температуры, шума и течи. Обкатка позволяет зубьям приработаться и выявить ошибки монтажа до вывода на полную нагрузку.
Какие ошибки монтажа сокращают ресурс редуктора?
Перекос основания, несоосность привода, забивание полого вала ударом, недолив или перелив масла, неверный момент затяжки и отсутствие обкатки. Любая из них нагружает подшипники и зубья сверх расчёта, из-за чего новый редуктор шумит, греется и изнашивается досрочно.
Как оформить заказ?
Заявка через сайт, письмо на zr@zavod-red.ru или звонок менеджеру. Для юрлиц — счёт по реквизитам, для частных лиц — оплата картой.
Монтаж цилиндрического редуктора определяет его ресурс: нужны жёсткий ровный фундамент, точная соосность с приводом, правильный момент затяжки и обкатка. Перекос и несоосность — главные причины ранних отказов подшипников и зубьев.
Подробнее: характеристики и полезные ссылки
Грамотный монтаж редуктора — это ровное основание, отцентрованный привод, равномерная затяжка крест-накрест и обкатка на неполной нагрузке. Насадные редукторы ставят на вал винтом, а не ударом.
Монтаж
Исполнение
B3
на лапах, вал горизонтально
B5
фланцевый
V1
вертикальный, вал вниз
Каждое монтажное исполнение задаёт свои требования к уровню и объёму масла, расположению сапуна и пробок, поэтому его фиксируют ещё до заказа редуктора. Ошибка на этом этапе (например, горизонтальный редуктор поставили вертикально) ведёт к масляному голоданию верхних подшипников и течи. После установки обязательны проверка направления вращения и обкатка с контролем температуры — это выявляет ошибки монтажа до выхода на полную нагрузку.
Пришлите фото или чертёж старого редуктора — изготовим аналог с теми же присоединительными. Переходной фланец или спецвал — спроектируем под вашу геометрию.
Какие документы получите с редуктором?
Паспорт изделия с характеристиками, декларация ЕАС, сертификат ГОСТ 31592-2012. Гарантия 12 месяцев — при поломке меняем по договору.
Подберём редуктор под ваш монтаж
Пришлите монтажное исполнение и присоединительные размеры — подберём цилиндрический редуктор или аналог импорта с КП за 15 минут.
Рекомендуете наши редукторы коллегам, заказчику или своему отделу снабжения? За каждый состоявшийся заказ по вашей рекомендации выплачиваем 5% от суммы — реферальное вознаграждение переводом на карту. Прозрачный договор, работа со снабженцами и проектными отделами напрямую, отгрузка от производителя (ООО «НИИ АТТ», Челябинск).