Собственное производствоПромышленные редукторы для производителей оборудования•Отгрузка по всей России•Аналоги SEW, NORD, Bonfiglioli без переделки рамы•Расчёт и КП за 15 минут•Гарантия 12 месяцевПромышленные редукторы для производителей оборудования•Отгрузка по всей России•Аналоги SEW, NORD, Bonfiglioli без переделки рамы•Расчёт и КП за 15 минут•Гарантия 12 месяцев
Опыт инженеров Завода Редукторов · время чтения ~6 минут
Центровка муфты редуктора и двигателя определяет, проработает привод годы или посыпется за месяцы. Даже упругая муфта не спасает от расцентровки: несоосность нагружает подшипники и валы циклической силой на удвоенной частоте вращения. Разберём виды смещений, методы выверки — от щупа до лазера — реальные допуски и момент затяжки.
Виды несоосности
Расцентровка полумуфт бывает трёх видов, и почти всегда они присутствуют вместе:
Радиальное (параллельное) смещение — оси валов параллельны, но сдвинуты; измеряется в мм.
Угловое смещение — оси пересекаются под углом; измеряется как разность зазоров по краям полумуфт (мм на диаметр).
Осевое — торцевой зазор между полумуфтами, задаётся паспортом муфты для теплового расширения.
Опасность несоосности в том, что она создаёт знакопеременную нагрузку с частотой 2× об/мин — именно поэтому расцентровка проявляется вибрацией на второй гармонике, а не на первой (как дисбаланс).
Методы центровки
Выбор метода зависит от требований к точности и наличия оснастки:
Метод
Точность / применение
Линейка и щуп
грубая выверка, ±0,1–0,2 мм, тихоходные приводы
Стрелочные индикаторы (2 шт.)
±0,02–0,05 мм, классика для ответственных машин
Лазерная система
±0,01 мм, быстро, с расчётом прокладок автоматически
При индикаторном методе стойки крепят на одной полумуфте, ножки — на ободе и торце второй, проворачивают валы синхронно на 0°, 90°, 180°, 270° и снимают показания. Радиальное смещение считают по разности радиальных отсчётов, угловое — по разности торцевых.
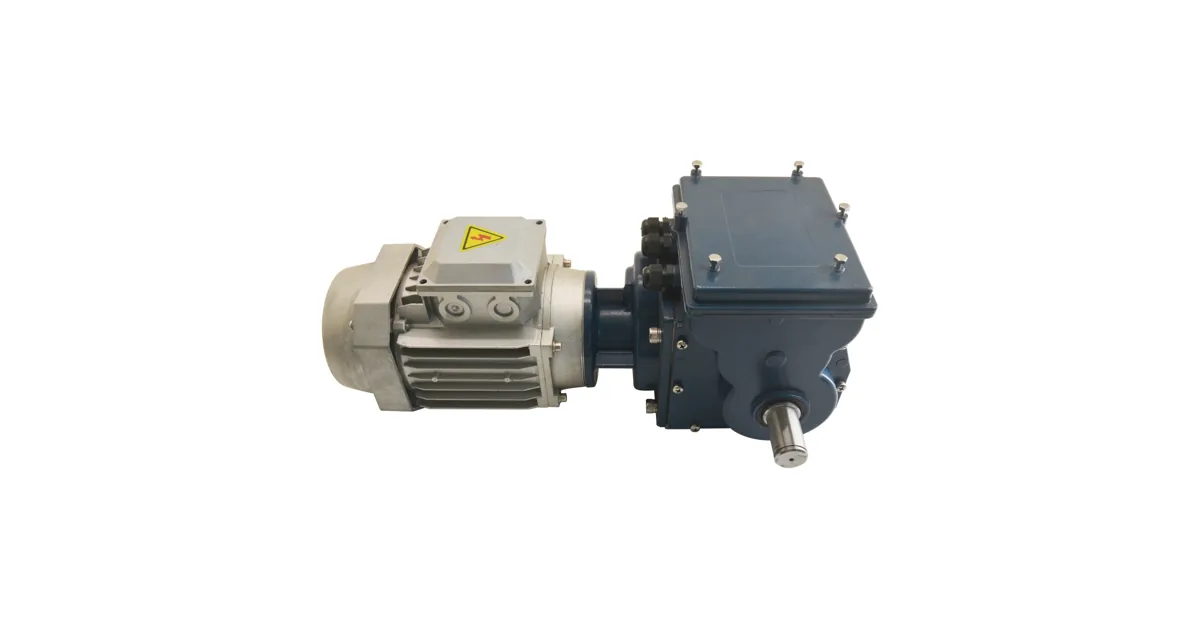
Типовое исполнение соосного привода
Допуски: на что ориентироваться
Точные значения задаёт производитель муфты, но есть ориентиры по частоте вращения — чем выше обороты, тем жёстче допуск:
до 1500 об/мин — радиальное ≤ 0,08–0,10 мм, угловое ≤ 0,08 мм/100 мм;
Центруйте на рабочей температуре или учитывайте тепловой рост: горячий двигатель и редуктор поднимаются на 0,05–0,2 мм. Холодную выверку делают с преднамеренным смещением по вертикали вниз на величину теплового подъёма.
Порядок выверки и затяжка
Практический алгоритм: 1) проверьте «мягкую лапу» — ослабляя по одному болту, следите за индикатором; просадка > 0,05 мм означает неплоскую опору, её устраняют прокладками; 2) устраните угловое смещение, затем радиальное — вертикаль прокладками, горизонталь сдвигом лап; 3) затяните анкерные болты крест-накрест нормируемым моментом (для М12 класса 8.8 — около 60 Н·м, М16 — 150 Н·м); 4) повторно замерьте — затяжка часто «уводит» центровку. Выходной вал редуктора при этом не должен испытывать боковой нагрузки сверх допустимой; методику расчёта смотрите в статье расчёт радиальной нагрузки на вал.
Инженер подбирает привод по параметрам задачи
Последствия расцентровки
Несоосность 0,2 мм вместо 0,05 мм сокращает ресурс подшипников в несколько раз, греет манжеты (появляется течь), разбивает шпоночные пазы и разрушает упругие элементы муфты. Признаки на слух и по вибрации разобраны в статье диагностика редуктора по звуку. Если муфта и подшипники уже пострадали, привод дефектуют и ремонтируют либо заменяют — российский аналог по присоединительным размерам подбираем в рамках импортозамещения.
Отдельно учитывают тип муфты: жёсткая фланцевая требует максимально точной выверки, так как совсем не компенсирует несоосность; упругая втулочно-пальцевая и зубчатая допускают небольшие смещения, но их запас — не повод пренебрегать центровкой, а лишь резерв на тепловой рост и осадку фундамента. Также перед выверкой проверяют затяжку фундаментных болтов рамы и отсутствие трещин в опоре: слабая рама «гуляет» под нагрузкой, и любая центровка на ней держится недолго. Выбор муфты и присоединительных размеров редуктора удобно вести через калькулятор подбора, а базовые термины по валам и соединениям собраны в глоссарии.
Вопросы и ответы
Частые вопросы
Чем радиальное смещение отличается от углового?
Радиальное (параллельное) смещение — оси валов параллельны, но сдвинуты в сторону, измеряется в мм. Угловое — оси пересекаются под углом, измеряется как разность торцевых зазоров по краям полумуфт (мм на 100 мм диаметра). На практике они присутствуют вместе, и устраняют сначала угловое, потом радиальное.
Какой допуск на центровку муфты редуктора?
Зависит от муфты и оборотов. Ориентировочно: до 1500 об/мин радиальное ≤ 0,08–0,10 мм, при 1500–3000 об/мин ≤ 0,05 мм, свыше 3000 об/мин ≤ 0,03 мм. Точные значения берут из паспорта муфты. Чем выше частота вращения, тем жёстче требования к соосности.
Каким методом точнее центровать — индикатором или лазером?
Лазерная система даёт точность около ±0,01 мм и сразу считает толщину прокладок, экономя время. Стрелочные индикаторы дают ±0,02–0,05 мм и остаются надёжной классикой. Линейка со щупом годится только для грубой выверки тихоходных приводов. Для ответственных машин применяют индикаторы или лазер.
Нужно ли учитывать тепловое расширение при центровке?
Да. Горячий двигатель и редуктор поднимаются на 0,05–0,2 мм относительно холодного состояния. Центруют либо на рабочей температуре, либо холодными с преднамеренным вертикальным смещением вниз на величину теплового подъёма, взятую из паспорта оборудования, чтобы на рабочем режиме оси совпали.
Что будет при плохой центровке муфты?
Несоосность создаёт знакопеременную нагрузку на удвоенной частоте вращения: разрушаются подшипники (ресурс падает в разы), греются и текут манжеты, разбиваются шпоночные пазы, рвутся упругие элементы муфты. Проявляется вибрацией на второй гармонике и характерным гулом. Своевременная выверка предотвращает дорогой ремонт.
Как оформить заказ?
Заявка через сайт, письмо на zr@zavod-red.ru или звонок менеджеру. Для юрлиц — счёт по реквизитам, для частных лиц — оплата картой.
Центровка муфты редуктора — это устранение радиального, углового и осевого смещения валов в пределах допуска муфты. Расцентровка нагружает подшипники и валы силой на удвоенной частоте вращения, поэтому точная выверка индикаторами или лазером напрямую определяет ресурс привода.
Подробнее: характеристики и полезные ссылки
При центровке сначала проверяют плоскость опоры («мягкую лапу»), затем устраняют угловое смещение, потом радиальное, учитывают тепловой рост и контрольно перемеряют после затяжки болтов. Допуск ужесточается с ростом оборотов.
Частота, об/мин
Радиальное смещение
до 1500
≤ 0,08–0,10 мм
1500–3000
≤ 0,05 мм
свыше 3000
≤ 0,03 мм
Если из-за расцентровки пострадали подшипники или муфта, подберите замену через калькулятор подбора. Термины по муфтам и валам — в глоссарии, замена импортного привода — на странице импортозамещения.
Как заказать редуктор по образцу?
Пришлите фото или чертёж старого редуктора — изготовим аналог с теми же присоединительными. Переходной фланец или спецвал — спроектируем под вашу геометрию.
Какие документы получите с редуктором?
Паспорт изделия с характеристиками, декларация ЕАС, сертификат ГОСТ 31592-2012. Гарантия 12 месяцев — при поломке меняем по договору.
Подберём редуктор и муфту под ваш привод
Пришлите параметры двигателя и рабочей машины — подберём редуктор, тип муфты и присоединительные размеры под точную центровку.
Рекомендуете наши редукторы коллегам, заказчику или своему отделу снабжения? За каждый состоявшийся заказ по вашей рекомендации выплачиваем 5% от суммы — реферальное вознаграждение переводом на карту. Прозрачный договор, работа со снабженцами и проектными отделами напрямую, отгрузка от производителя (ООО «НИИ АТТ», Челябинск).