Собственное производствоПромышленные редукторы для производителей оборудования•Отгрузка по всей России•Аналоги SEW, NORD, Bonfiglioli без переделки рамы•Расчёт и КП за 15 минут•Гарантия 12 месяцевПромышленные редукторы для производителей оборудования•Отгрузка по всей России•Аналоги SEW, NORD, Bonfiglioli без переделки рамы•Расчёт и КП за 15 минут•Гарантия 12 месяцев
Опыт инженеров Завода Редукторов · время чтения ~7 минут
В переработке пластика привод несёт большой и постоянный момент: экструдер продавливает вязкий расплав, дробилка ломает жёсткий вторичный полимер. Редуктор для переработки пластика подбирают под высокие осевые нагрузки, непрерывный режим и хороший теплоотвод. Разберём типы механизмов и как подобрать надёжный аналог без переделки линии.
Приводы в переработке пластика
Линии литья, экструзии и рециклинга опираются на несколько типов механизмов, каждый со своей нагрузкой:
шнековые экструдеры (одно- и двухшнековые) — главный потребитель момента;
дробилки и шредеры вторичного пластика;
грануляторы и стренговые резчики;
смесители и дозаторы сырья;
тянущие устройства и намотчики плёнки.
Особенность экструзии — большая осевая сила от давления расплава на шнек. Поэтому редуктор для переработки пластика в экструдере это не обычный привод, а редуктор с упорным подшипником, воспринимающим осевую нагрузку.
Экструдерный редуктор
Экструдерный привод отличается от общепромышленного:
Требование
Причина
Упорный подшипник
осевое давление расплава на шнек
Непрерывный режим S1
линия работает сутками
Активное охлаждение
высокая мощность в компактном корпусе
Плавный пуск
защита шнека от перегруза
Для двухшнековых экструдеров применяют специальные редукторы с распределением момента на два выходных вала и встроенным упорным узлом. Такой привод подбирается по каталогу производителя линии — мы помогаем найти габаритный аналог.
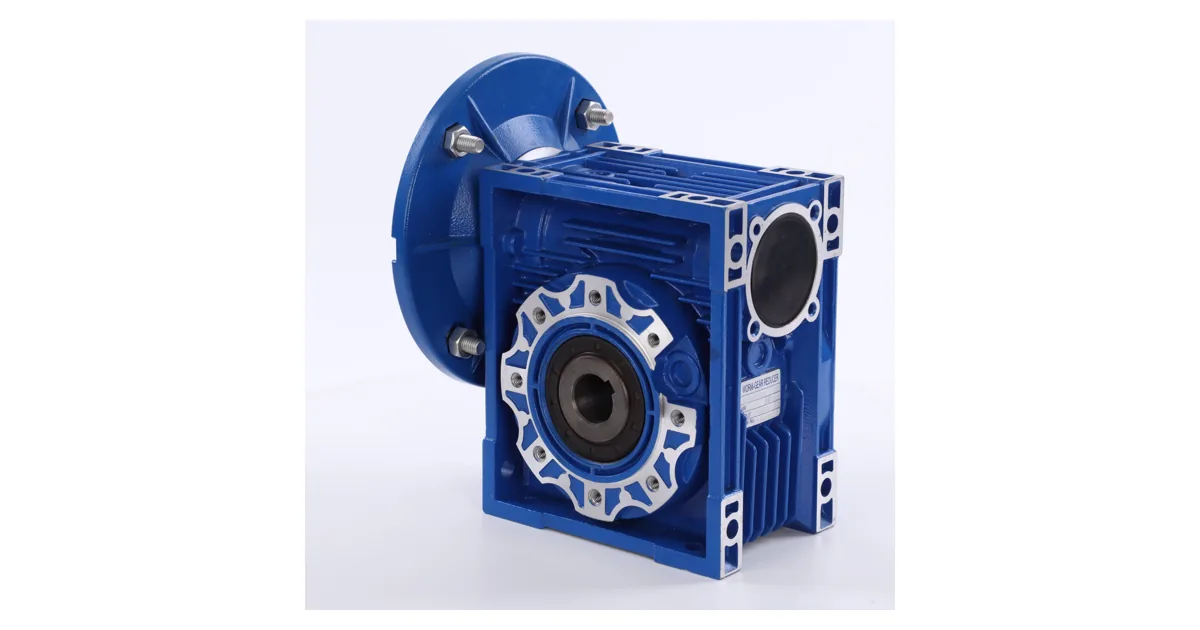
Типовое исполнение червячного привода
Дробилки, грануляторы, смесители
Дробилки и шредеры дают резкие ударные нагрузки при попадании жёстких кусков, поэтому берут цилиндрический редуктор с сервис-фактором 2,0–2,5. Смесители и дозаторы работают на низких оборотах — подходит соосно-цилиндрический или червячный редуктор с самоторможением. Тянущие устройства и намотчики требуют точной регулировки — их ставят на мотор-редуктор с частотником.
Теплоотвод и режим
Линия переработки работает непрерывно, а привод при этом компактный и мощный — тепловыделение высокое. Важно обеспечить свободную циркуляцию воздуха вокруг корпуса, а для мощных экструдеров — водяное или масляное охлаждение. Запас по номинальной мощности защищает от перегрева при пиковых нагрузках на неоднородном вторсырье.
Расчёт момента и сервис-фактора перед подбором
Плавный пуск и защита шнека
Вязкий застывший расплав при холодном пуске создаёт огромный пусковой момент, способный сломать шнек или зубчатую пару. Поэтому экструдерные линии почти всегда оснащают частотным преобразователем с ограничением пускового тока и разгонной рампой, а зону загрузки предварительно прогревают. Это снижает ударную нагрузку на редуктор и продлевает его ресурс.
Для дробилок и шредеров плавный пуск решает вторую задачу — защиту от заклинивания: при попадании неизмельчаемого предмета частотник ограничивает момент и подаёт реверс, вместо того чтобы ломать привод. Дополнительно применяют предохранительные муфты. При подборе цилиндрического редуктора для дробилки учитывают не только номинальный, но и максимальный кратковременный момент, который передача должна выдержать без разрушения.
Для точной намотки плёнки и вытяжки стренги важна стабильность скорости — там применяют мотор-редукторы с обратной связью, чтобы натяжение оставалось постоянным при изменении диаметра рулона.
Подбор и замена импорта
Порядок: считаем момент M₂ = 9550·P/n₂, учитываем осевую нагрузку для экструдера, применяем сервис-фактор, фиксируем монтаж и вал. Мы производим российские аналоги ZR по габаритным и присоединительным размерам импортных редукторов, поэтому замена SEW, NORD, Bonfiglioli или специализированных экструдерных серий выполняется по посадочным размерам. Подобрать замену удобно на странице импортозамещения или в калькуляторе подбора. Каждое изделие с паспортом и гарантией 12 месяцев.
Вопросы и ответы
Частые вопросы
Чем экструдерный редуктор отличается от обычного?
Главное отличие — встроенный упорный подшипник, воспринимающий большую осевую силу от давления расплава на шнек. Обычный общепромышленный редуктор такую осевую нагрузку не держит. Также экструдерный привод рассчитан на непрерывный режим S1 и имеет усиленное охлаждение из-за высокой мощности в компактном корпусе.
Какой сервис-фактор нужен для дробилки пластика?
Дробилки и шредеры испытывают резкие ударные нагрузки при попадании жёстких кусков вторичного полимера, поэтому сервис-фактор берут 2,0–2,5. Это защищает зубчатые пары и подшипники от пиковых моментов и заклинивания. Дополнительно помогает плавный пуск через частотный преобразователь.
Какой привод выбрать для двухшнекового экструдера?
Для двухшнековых экструдеров нужен специальный редуктор с распределением крутящего момента на два выходных вала и встроенным упорным узлом под осевые силы. Такой привод подбирают по каталогу производителя линии. Мы помогаем найти габаритный аналог ZR по присоединительным размерам без переделки экструдера.
Почему в переработке пластика важен теплоотвод?
Линия работает непрерывно, а привод компактный и мощный — тепловыделение высокое. Плохой отвод тепла ведёт к перегреву масла и подшипников. Нужны свободная циркуляция воздуха вокруг корпуса, а для мощных экструдеров — водяное или масляное охлаждение и запас по номинальной мощности.
Можно ли заменить импортный редуктор экструдера аналогом?
Да, если совпадают присоединительные и габаритные размеры, а также параметры упорного узла. Снимите с шильдика тип, момент, передаточное, мощность и монтаж, уточните осевую нагрузку. Аналог ZR повторяет габариты импортных серий — подбор идёт по посадочным размерам без доработки линии.
Зачем экструдерной линии плавный пуск через частотник?
Вязкий застывший расплав при холодном пуске создаёт огромный пусковой момент, способный сломать шнек или зубчатую пару. Частотник с ограничением тока и разгонной рампой снижает эту ударную нагрузку, а зону загрузки предварительно прогревают. Для дробилок плавный пуск и реверс дополнительно защищают привод от заклинивания при попадании неизмельчаемого предмета.
Редуктор для переработки пластика подбирают под высокий постоянный момент и осевые нагрузки: экструдеры с упорным подшипником, дробилки, грануляторы, смесители. Решающие критерии — тип привода, теплоотвод при непрерывном режиме, сервис-фактор 2,0–2,5 для дробилок и совпадение габаритов с импортом.
Подробнее: характеристики и полезные ссылки
Экструдеры требуют редуктора с упорным подшипником под осевое давление расплава; дробилки — цилиндрического с высоким сервис-фактором; смесители и дозаторы — соосных или червячных приводов. Общее требование — непрерывный режим S1 и эффективное охлаждение из-за высокой удельной мощности.
Пришлите фото или чертёж старого редуктора — изготовим аналог с теми же присоединительными. Переходной фланец или спецвал — спроектируем под вашу геометрию.
Какие документы получите с редуктором?
Паспорт изделия с характеристиками, декларация ЕАС, сертификат ГОСТ 31592-2012. Гарантия 12 месяцев — при поломке меняем по договору.
Подберём привод для линии переработки пластика
Опишите механизм и нагрузки — подберём аналог ZR с нужным упорным узлом и запасом момента, с паспортом и гарантией 12 месяцев.
Рекомендуете наши редукторы коллегам, заказчику или своему отделу снабжения? За каждый состоявшийся заказ по вашей рекомендации выплачиваем 5% от суммы — реферальное вознаграждение переводом на карту. Прозрачный договор, работа со снабженцами и проектными отделами напрямую, отгрузка от производителя (ООО «НИИ АТТ», Челябинск).