Собственное производствоПромышленные редукторы для производителей оборудования•Отгрузка по всей России•Аналоги SEW, NORD, Bonfiglioli без переделки рамы•Расчёт и КП за 15 минут•Гарантия 12 месяцевПромышленные редукторы для производителей оборудования•Отгрузка по всей России•Аналоги SEW, NORD, Bonfiglioli без переделки рамы•Расчёт и КП за 15 минут•Гарантия 12 месяцев
Из чего делают редукторы: материалы корпуса и закалка зубьев
Опыт инженеров Завода Редукторов · время чтения ~6 минут
Ресурс редуктора закладывается не на сборке, а в материалах и термообработке. Корпус должен гасить вибрацию и отводить тепло, зубчатые колёса — выдерживать контактные напряжения без выкрашивания, а червячная пара — работать в паре «сталь по бронзе» без задиров. Разберём, из чего делают редуктор, зачем нужна закалка зубьев редуктора и как выбор материалов влияет на ресурс и цену.
Корпус: серый чугун и алюминий
Корпус — это несущая основа, которая держит валы в строгой геометрии и принимает на себя реакции зацепления. У большинства промышленных редукторов корпус отливают из серого чугуна (марок типа СЧ20–СЧ25). Графит в структуре чугуна работает как естественный демпфер: он гасит вибрацию и шум зацепления, хорошо отводит тепло от подшипниковых узлов и устойчив к статическим нагрузкам. Литой чугунный корпус почти не деформируется со временем, поэтому межосевое расстояние и соосность сохраняются весь срок службы.
У компактных мотор-редукторов и приводов малой мощности корпус нередко выполняют из алюминиевого сплава. Алюминий легче чугуна в несколько раз, лучше отводит тепло и не требует окраски от коррозии — это удобно для небольших приводов, где важны масса и компактность. Платой за это становится меньшая жёсткость и нагрузочная способность, поэтому для тяжёлых режимов и больших моментов остаётся чугун.
Цилиндрический редуктор: чугунный корпус и закалённые шлифованные зубчатые колёса
Зубчатые колёса: легированные стали и закалка зубьев
Самый нагруженный узел — это зубчатое зацепление. Шестерни и колёса изготавливают из легированных конструкционных сталей (например, 20Х, 20ХНМ, 18ХГТ, 40Х). Это материалы редуктора, рассчитанные на термообработку: легирующие элементы (хром, никель, марганец, молибден) обеспечивают прокаливаемость и прочность сердцевины.
Ключевая технология — цементация с последующей закалкой зубьев редуктора. Поверхность зуба насыщают углеродом на глубину долей миллиметра, затем закаливают: рабочий профиль получает твёрдость 56–62 HRC, при этом сердцевина зуба остаётся вязкой и упругой. В результате поверхность сопротивляется контактному выкрашиванию (питтингу) и износу, а вязкая сердцевина гасит ударные нагрузки и не даёт зубу хрупко сломаться. Сочетание твёрдой поверхности и упругого ядра — основа высокого ресурса.
Твёрдость зуба измеряют по Роквеллу (HRC). Поверхность 56–62 HRC при вязкой сердцевине — отраслевой ориентир для силовых цилиндрических передач: такой зуб не «садится» под нагрузкой и не крошится при пусках и реверсах.
Шлифовка зуба: точность, шум и ресурс
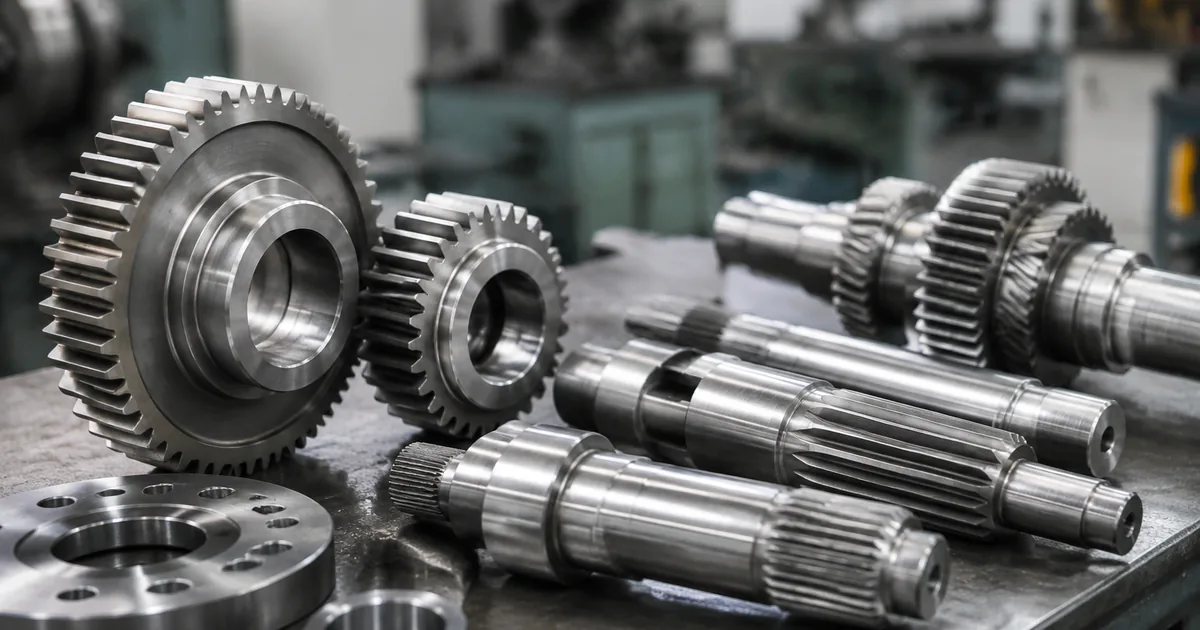
После закалки зуб неизбежно немного «ведёт» — геометрия профиля искажается. Поэтому рабочие поверхности зубьев шлифуют, восстанавливая точный эвольвентный профиль. Шлифовка решает сразу три задачи: повышает степень точности зацепления, заметно снижает шум и вибрацию на ходу и выравнивает контакт по всей высоте зуба. Равномерное пятно контакта означает, что нагрузка распределяется по всей рабочей поверхности, а не концентрируется на кромке — отсюда меньший износ и больший ресурс. Шлифованный закалённый зуб — признак редуктора, рассчитанного на длительную работу под нагрузкой.
Механическая и термическая обработка зубчатых колёс на собственном производстве
Червяк и венец: сталь плюс бронза
В червячной паре материалы подбирают из условия скольжения: витки червяка и зубья колеса трутся друг о друга, а не перекатываются, как в цилиндрической передаче. Поэтому червяк делают из стали с закалёнными и шлифованными (а часто и полированными) витками — это твёрдая, гладкая, износостойкая деталь. Венец червячного колеса отливают из оловянной бронзы — мягкого антифрикционного материала с низким коэффициентом трения. Пара «стальной червяк — бронзовый венец» хорошо прирабатывается, противостоит задирам и снижает потери на трение. Бронза дороже стали, поэтому венец нередко выполняют биметаллическим: бронзовый обод на стальной или чугунной ступице.
Как материалы влияют на ресурс и цену
Материалы и термообработка напрямую определяют, сколько прослужит привод. Чугунный корпус, легированная сталь колёс, цементация с закалкой и шлифовка зуба дают высокий контактный ресурс, низкий шум и стабильную геометрию — но удорожают редуктор. Упрощения (улучшаемые стали без цементации, незакалённый или нешлифованный зуб, алюминиевый корпус в тяжёлом режиме) снижают цену, но и сокращают срок службы. Подробнее о том, что определяет долговечность привода и как продлить ресурс, — в статье о сроке службы редуктора.
Что мы используем в производстве
На собственном производстве мы применяем литые чугунные корпуса, зубчатые колёса из легированных сталей с цементацией и закалкой зубьев до 56–62 HRC, шлифовку рабочего профиля и бронзовые венцы для червячных пар. Это закладывает ресурс редуктора ещё на стадии изготовления, а не «на удачу». Посмотреть исполнения и типоразмеры можно в каталоге редукторов, а подобрать модель под конкретную задачу поможет страница подбора редуктора.
шлифовка после закалки — точность, низкий шум, равномерный контакт
Червяк
сталь, закалённые и шлифованные витки
Червячный венец
оловянная бронза (часто биметалл на стальной ступице)
Валы
конструкционная сталь с термоулучшением
Вывод
Из чего делают редуктор — определяет, как долго он проживёт под нагрузкой. Чугунный корпус, легированные стали, цементация с закалкой зубьев до 56–62 HRC, шлифовка профиля и бронзовый венец — это не маркетинг, а инженерная основа ресурса. Если нужно подобрать редуктор с подтверждённой термообработкой и материалами под вашу задачу — пришлите параметры, инженер Завода Редукторов рассчитает подбор и пришлёт коммерческое предложение.
Вопросы и ответы
Частые вопросы
До какой твёрдости закаливают зубья редуктора?
Рабочий профиль зуба силового цилиндрического редуктора закаливают до 56–62 HRC, при этом сердцевина остаётся вязкой и упругой. Такая комбинация даёт стойкость к контактному выкрашиванию и износу при сохранении ударной прочности. Подобрать редуктор с подтверждённой термообработкой можно на странице подбора.
Зачем зуб цементируют перед закалкой?
Цементация насыщает поверхность зуба углеродом на глубину долей миллиметра, что позволяет закалить именно рабочий слой до высокой твёрдости. Сердцевина при этом остаётся вязкой и гасит ударные нагрузки. В итоге зуб не выкрашивается под контактным давлением и не ломается хрупко при пусках и реверсах.
Из какой стали делают шестерни и колёса?
Зубчатые колёса изготавливают из легированных конструкционных сталей — например 20Х, 20ХНМ, 18ХГТ, 40Х. Легирующие элементы (хром, никель, марганец, молибден) обеспечивают прокаливаемость и прочность сердцевины под термообработку. Конкретные исполнения и типоразмеры приведены в каталоге редукторов.
Из чего делают корпус редуктора — чугун или алюминий?
У большинства промышленных редукторов корпус отливают из серого чугуна (СЧ20–СЧ25): он жёсткий, гасит вибрацию и хорошо отводит тепло. Алюминиевый сплав применяют у компактных мотор-редукторов и приводов малой мощности, где важна масса. Для тяжёлых режимов и больших моментов остаётся чугун.
Зачем шлифуют зуб после закалки?
При закалке геометрия профиля немного искажается, поэтому рабочие поверхности шлифуют, восстанавливая точный эвольвентный профиль. Шлифовка повышает степень точности зацепления, снижает шум и вибрацию и выравнивает пятно контакта по всей высоте зуба. Равномерный контакт означает меньший износ и больший ресурс.
Почему червячный венец делают из бронзы?
В червячной паре витки червяка скользят по зубьям колеса, а не перекатываются, поэтому венец отливают из оловянной бронзы — мягкого антифрикционного материала с низким трением. Пара «стальной закалённый червяк — бронзовый венец» хорошо прирабатывается и противостоит задирам. Часто венец выполняют биметаллическим: бронзовый обод на стальной ступице. Подобрать червячный редуктор удобно через страницу подбора.
Выбор материалов редуктора всегда идёт в связке с режимом работы. Для непрерывной нагрузки, частых пусков и реверсов важна не только высокая твёрдость поверхности зуба, но и грамотно выстроенный переход к вязкой сердцевине: именно градиент свойств от закалённого слоя к ядру удерживает зуб от усталостного излома. Поэтому глубину цементированного слоя и режим закалки подбирают под модуль зацепления и расчётный момент, а не назначают «по умолчанию» — слишком тонкий слой продавливается под контактным давлением, а слишком толстый делает зуб хрупким.
Закалка зубьев — это лишь часть термического маршрута. После закалки следует отпуск, снимающий внутренние напряжения, и только потом финишная шлифовка профиля. На ответственных передачах контролируют твёрдость по сечению зуба, глубину упрочнённого слоя и геометрию профиля после термообработки — это и отличает заводской редуктор с предсказуемым ресурсом от изделия, где материалы и закалка заявлены, но не подтверждены. Именно стабильность термообработки от партии к партии определяет, насколько одинаково долго проживут редукторы одной модели.
Материалы и обработка по деталям
Деталь / элемент
Материал
Твёрдость / обработка
Шестерня (ведущая)
сталь 20Х, 18ХГТ
цементация + закалка, 58–62 HRC
Зубчатое колесо
сталь 20ХНМ, 40Х
закалка зубьев 56–60 HRC, шлифовка профиля
Червяк
сталь 40Х, 18ХГТ
закалка витков 50–58 HRC, шлифовка и полировка
Червячный венец
оловянная бронза БрО10Ф1
литьё, антифрикционная пара (часто биметалл)
Валы
конструкционная сталь 40Х, 45
термоулучшение, 28–35 HRC, шлифовка шеек
Корпус
серый чугун СЧ20–СЧ25 / алюминий
литьё, обработка посадочных мест без закалки
Крепёж и шпонки
сталь 45, 40Х
нормализация, 22–30 HRC
Материалы редуктора и закалка зубьев напрямую задают ресурс привода
Подробнее: характеристики, таблицы и полезные ссылки
Правильно подобранные материалы редуктора — легированная сталь зубчатых колёс, чугунный или алюминиевый корпус, бронзовый венец — в сочетании с цементацией и закалкой зубьев до 56–62 HRC дают высокий контактный ресурс, низкий шум и стабильную геометрию зацепления. Закалка зубьев редуктора с последующей шлифовкой профиля распределяет нагрузку по всей рабочей поверхности и защищает зуб от выкрашивания и износа. Подобрать редуктор с подтверждёнными материалами и термообработкой под вашу задачу поможет инженер Завода Редукторов.
Зубчатые колёса редукторов чаще всего изготавливают из легированных сталей 40Х, 20Х, 20ХН3А или 18ХГТ: первые упрочняют объёмной или поверхностной закалкой ТВЧ, вторые — цементацией с последующей закалкой, что даёт твёрдый поверхностный слой при вязкой сердцевине. Для червячных передач венец делают из оловянной или безоловянной бронзы, а червяк — из закалённой шлифованной стали, что снижает износ и трение в паре.
Твёрдость рабочих поверхностей зубьев напрямую определяет допускаемое контактное напряжение и ресурс: цементованные и шлифованные зубья с твёрдостью 56–62 HRC выдерживают существенно большую нагрузку, чем улучшенные до 250–320 HB. Корпус из серого чугуна гасит вибрацию и стабилен по геометрии, алюминиевый — легче и применяется в компактных мотор-редукторах.
Материалы узлов редуктора
Узел
Материал
Зубчатые колёса
сталь 40Х, 20Х, 18ХГТ, 20ХН3А
Червячный венец
бронза БрО10Ф1, БрА9Ж3Л
Червяк
сталь закалённая шлифованная
Корпус
чугун СЧ20 / алюминиевый сплав
Валы
сталь 40Х улучшенная
Термообработка и твёрдость зубьев
Обработка
Твёрдость поверхности
Улучшение (норм. + отпуск)
250–320 HB
Закалка ТВЧ
45–55 HRC
Цементация + закалка
56–62 HRC
Азотирование
до 700 HV (тонкий слой)
Шлифовка профиля
повышает точность и ресурс
Исполнения, типоразмеры и материалы редукторов приведены в каталоге редукторов. Подтверждение качества термообработки и материалов — в разделе сертификаты и качество.
Как заказать редуктор по образцу?
Пришлите фото или чертёж старого редуктора — изготовим аналог с теми же присоединительными. Переходной фланец или спецвал — спроектируем под вашу геометрию.
Какие документы получите с редуктором?
Паспорт изделия с характеристиками, декларация ЕАС, сертификат ГОСТ 31592-2012. Гарантия 12 месяцев — при поломке меняем по договору.
Подберём редуктор под вашу задачу
Пришлите модель, шильд или опишите задачу — рассчитаем подбор и пришлём КП в течение 15 минут.
Рекомендуете наши редукторы коллегам, заказчику или своему отделу снабжения? За каждый состоявшийся заказ по вашей рекомендации выплачиваем 5% от суммы — реферальное вознаграждение переводом на карту. Прозрачный договор, работа со снабженцами и проектными отделами напрямую, отгрузка от производителя (ООО «НИИ АТТ», Челябинск).