Собственное производствоПромышленные редукторы для производителей оборудования•Отгрузка по всей России•Аналоги SEW, NORD, Bonfiglioli без переделки рамы•Расчёт и КП за 15 минут•Гарантия 12 месяцевПромышленные редукторы для производителей оборудования•Отгрузка по всей России•Аналоги SEW, NORD, Bonfiglioli без переделки рамы•Расчёт и КП за 15 минут•Гарантия 12 месяцев
Редуктор для станков и промышленного оборудования: подбор привода
Опыт инженеров Завода Редукторов · время чтения ~6 минут
Привод станка работает в более жёстких условиях, чем привод конвейера или насоса: здесь важны не только мощность и момент, но и точность позиционирования, плавность хода, низкий люфт и стойкость к частым пускам и реверсам. Поэтому редуктор для станка подбирают не только по нагрузке, но и по требованиям к кинематике механизма. Разберём, на что смотреть при выборе привода для станка и промышленного оборудования.
Требования к приводу станка
Станочное оборудование — это шпиндели, подачи столов, поворотные оси, делительные механизмы, рольганги обрабатывающих линий. Они задают специфические требования к редуктору для станка, которых нет у привода общего назначения:
Точность передаточного отношения — для делительных и позиционирующих осей важна стабильная кинематика без проскальзывания;
Плавность хода — равномерное вращение без рывков, чтобы не оставлять следов обработки и не возбуждать вибрации;
Низкий люфт — мёртвый ход в зацеплении напрямую влияет на точность позиционирования и качество реверсивных движений;
Реверс и частые пуски — циклы разгон-торможение-реверс десятки раз в минуту требуют запаса по сервис-фактору;
Компактность — привод должен встраиваться в ограниченный габарит станины или поворотного узла;
Жёсткость на кручение — под переменной режущей нагрузкой выходной вал не должен «играть».
Чем выше требования к точности оси, тем критичнее люфт в редукторе. Для черновых подач допустим обычный мотор-редуктор, для делительных и следящих осей нужен привод с минимальным мёртвым ходом.
Соосный мотор-редуктор — компактный привод для встраивания в станочный узел
Выбор типа редуктора для станка
Тип привода для станка определяется требованиями к люфту, компактности и характеру нагрузки:
Соосный (соосно-цилиндрический) — вход и выход на одной оси, компактен и удобен для встраивания в станину; при тщательном исполнении даёт низкий люфт;
Планетарный — оптимальный выбор там, где нужен низкий люфт, высокая жёсткость и большой момент в малом габарите; применяется для следящих и позиционирующих осей;
Цилиндрический — высокий КПД и длительная работа под нагрузкой, подходит для приводов главного движения и рольгангов, где требования к люфту умереннее.
Для большинства подач и вспомогательных механизмов хватает соосного или цилиндрического исполнения. Когда же речь о точном позиционировании оси, выбирают планетарный редуктор как промышленный мотор-редуктор с минимальным мёртвым ходом.
Регулирование скорости: частотник и сервопривод
Станку почти всегда нужно менять обороты по технологии, поэтому редуктор работает в паре с системой управления двигателем:
Частотный преобразователь — регулирует обороты асинхронного двигателя в широком диапазоне; редуктор согласует момент и снижает требуемую мощность мотора. Решение для приводов главного движения, рольгангов, подач без жёсткого позиционирования;
Сервопривод — обеспечивает точное позиционирование по обратной связи; в паре с планетарным редуктором с низким люфтом даёт высокую точность следящих и делительных осей.
Передаточное число выбирают так, чтобы рабочий диапазон оборотов станка попадал в эффективную зону двигателя, а момент на выходном валу покрывал режущую нагрузку с запасом.
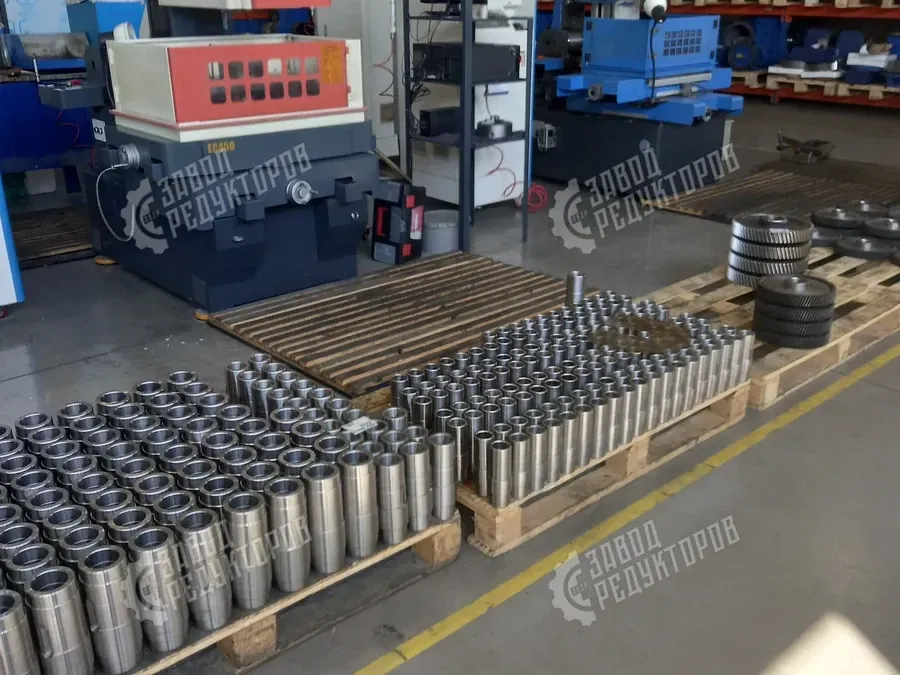
Сборка и контроль приводов на собственном производстве
Монтаж и присоединение к станку
Редуктор для станка должен физически встать в посадочное место и состыковаться с валом исполнительного механизма. На что обратить внимание при монтаже:
Исполнение — лапное, фланцевое или насадное (полый вал на вал механизма);
Присоединительные размеры — диаметр и длина вала, шпонка, фланец, расположение крепёжных отверстий;
Положение в пространстве — горизонтальное, вертикальное или под углом, что влияет на смазку и сальники;
Соосность — точная центровка вала редуктора и механизма, иначе растёт люфт и износ подшипников.
Если посадочные размеры не совпадают, изготавливают переходный фланец или спецвал — это дешевле, чем переделывать узел станка. Точные требования по присоединению уточняйте на странице подбора редуктора.
Замена импортного привода станка
Большая часть станочного парка укомплектована импортными мотор-редукторами, и при выходе их из строя нужен аналог без переделки оборудования. Отечественный габаритно-присоединительный аналог подбирается по моменту, передаточному числу и присоединительным размерам так, чтобы встать на штатное место. При несовпадении валов или фланцев изготавливают переходные детали. Это позволяет вернуть станок в работу в короткий срок и уйти от зависимости от импортных поставок запчастей.
Редуктор для станка подбирают по совокупности требований: момент и режим работы дополняются точностью, плавностью хода и низким люфтом. Для позиционирующих осей выбирают планетарный привод, для главного движения и рольгангов — соосный или цилиндрический, а систему регулирования согласуют с задачей: частотник или сервопривод. Пришлите модель старого привода или опишите задачу — инженер Завода Редукторов подберёт промышленный мотор-редуктор, проверит присоединительные размеры и рассчитает стоимость.
Тепловой режим и ресурс привода при станочной нагрузке
Станочные приводы редко работают в спокойном продолжительном режиме: типична циклическая нагрузка с разгонами, торможениями и реверсами, когда средняя мощность ниже пиковой, но тепловыделение от частых переходных процессов выше, чем у привода общего назначения. Поэтому при подборе редуктора для станка ориентируются не на номинальный, а на эквивалентный момент с учётом числа циклов в час и сервис-фактора. Недооценка режима ведёт к перегреву масла, ускоренному старению смазки и росту люфта в зацеплении — а значит, к потере точности оси раньше расчётного срока.
Отдельно учитывают условия эксплуатации: близость СОЖ и стружки требует надёжных уплотнений и правильно подобранных сальников, а вертикальный или наклонный монтаж — проверки уровня и типа смазки. Грамотно выбранный по тепловому режиму привод сохраняет стабильный люфт и плавность хода весь ресурс, тогда как привод «впритык» по моменту быстро выходит за допуск по точности. Если режим работы станка переменный или точно не известен, инженер закладывает запас и подбирает исполнение, рассчитанное на пиковые циклы, а не на усреднённую нагрузку.
Требования к приводу станка — ориентиры
Точность позиционирования
стабильное передаточное отношение, минимальный мёртвый ход → планетарный привод
Плавность хода и люфт
равномерное зацепление без рывков, низкий backlash → тщательная сборка зацепления
Обороты и передаточное число
рабочий диапазон станка в эффективной зоне двигателя → подбор i под об/мин
Частотник
регулирование оборотов асинхронного двигателя → главное движение, рольганги, подачи
Тип редуктора
соосный / планетарный / цилиндрический → по люфту, габариту и КПД
Замена импортного
габаритно-присоединительный аналог по моменту и размерам → штатное место без переделки
Редуктор для станка — это привод, к которому помимо момента и мощности предъявляют требования по точности позиционирования, плавности хода и низкому люфту. Правильный подбор редуктора для станка учитывает режим работы, число пусков и реверсов, тип регулирования (частотник или сервопривод) и присоединительные размеры, чтобы привод встал на штатное место и сохранил точность оси весь ресурс.
Подробнее: характеристики, таблицы и полезные ссылки
Редуктор для станка отличают повышенные требования к точности позиционирования, плавности хода и минимальному люфту на выходном валу. Для приводов подач и поворотных осей с ЧПУ применяют планетарные и прецизионные редукторы с малым кинематическим зазором, а для приводов главного движения — цилиндрические с высоким КПД и виброустойчивостью.
Подбор редуктора для станка учитывает тип регулирования (частотник или сервопривод), число пусков и реверсов в час, требуемый люфт в угловых минутах и присоединительные размеры под штатное место. Импортные станочные редукторы и планетарные сервоприводы поставляем под заказ (цена по запросу) либо подбираем габаритный аналог с сохранением точности оси.
Параметры станочного привода
Точность (люфт)
1–8 угл. мин (прецизионный планетарный)
Регулирование
частотный преобразователь, сервопривод
Режим работы
S1–S6, частые реверсы
Тип передачи
планетарный, цилиндрический
КПД
95–98%
Жёсткость
высокая, низкий люфт под реверс
Редуктор под узел станка
Узел станка
Редуктор
Требование
Привод подачи (ЧПУ)
планетарный прецизионный
низкий люфт, серво
Поворотный стол
планетарный, червячный
точное позиционирование
Главный привод
цилиндрический
высокий КПД, момент
Вспомогательные механизмы
соосно-цилиндрический
компактность
Уточнить параметры и получить расчёт можно на странице подбора редуктора. Если станок укомплектован импортным приводом, смотрите раздел импортозамещения — там подбирают габаритно-присоединительный аналог под штатное место.
Вопросы и ответы
Частые вопросы
Какой редуктор обеспечивает нужную точность позиционирования?
Точность оси определяется стабильностью передаточного отношения и величиной люфта. Для делительных, следящих и позиционирующих осей выбирают планетарный редуктор с минимальным мёртвым ходом. Для черновых подач достаточно обычного соосного или цилиндрического исполнения.
Как добиться плавного хода и минимального люфта?
Плавность даёт равномерное зацепление без рывков, а низкий люфт — точная сборка и качественное исполнение зацепления. Планетарные редукторы при тщательном изготовлении дают минимальный мёртвый ход и высокую жёсткость на кручение. Это критично для реверсивных движений и точного позиционирования.
Как подобрать обороты и передаточное число под станок?
Передаточное число выбирают так, чтобы рабочий диапазон оборотов станка попадал в эффективную зону двигателя. При этом момент на выходном валу должен покрывать режущую нагрузку с запасом по сервис-фактору. Запас особенно важен при частых пусках и реверсах.
Можно ли регулировать скорость частотником?
Да, частотный преобразователь регулирует обороты асинхронного двигателя в широком диапазоне, а редуктор согласует момент. Это решение для приводов главного движения, рольгангов и подач без жёсткого позиционирования. Для точного следящего позиционирования вместо частотника применяют сервопривод с планетарным редуктором.
Какой тип редуктора выбрать для станка?
Тип зависит от требований к люфту и компактности. Соосный удобен для встраивания в станину, планетарный даёт низкий люфт и большой момент в малом габарите, цилиндрический — высокий КПД для главного движения и рольгангов. Для точных осей берут планетарный, для вспомогательных механизмов — соосный или цилиндрический.
Можно ли заменить импортный привод станка отечественным?
Да, подбирается габаритно-присоединительный аналог по моменту, передаточному числу и присоединительным размерам, чтобы встать на штатное место. При несовпадении валов или фланцев изготавливают переходные детали. Это возвращает станок в работу в короткий срок без переделки узла.
Как заказать редуктор по образцу?
Пришлите фото или чертёж старого редуктора — изготовим аналог с теми же присоединительными. Переходной фланец или спецвал — спроектируем под вашу геометрию.
Какие документы получите с редуктором?
Паспорт изделия с характеристиками, декларация ЕАС, сертификат ГОСТ 31592-2012. Гарантия 12 месяцев — при поломке меняем по договору.
Подберём привод для вашего станка
Пришлите модель, шильд или опишите задачу — рассчитаем подбор и пришлём КП в течение 15 минут.
Рекомендуете наши редукторы коллегам, заказчику или своему отделу снабжения? За каждый состоявшийся заказ по вашей рекомендации выплачиваем 5% от суммы — реферальное вознаграждение переводом на карту. Прозрачный договор, работа со снабженцами и проектными отделами напрямую, отгрузка от производителя (ООО «НИИ АТТ», Челябинск).