Собственное производствоПромышленные редукторы для производителей оборудования•Отгрузка по всей России•Аналоги SEW, NORD, Bonfiglioli без переделки рамы•Расчёт и КП за 15 минут•Гарантия 12 месяцевПромышленные редукторы для производителей оборудования•Отгрузка по всей России•Аналоги SEW, NORD, Bonfiglioli без переделки рамы•Расчёт и КП за 15 минут•Гарантия 12 месяцев
Главная›Блог›Редуктор Yilmaz: присоединительные размеры
Аналоги импорта · Yilmaz
Редуктор Yilmaz: присоединительные размеры и подбор аналога
Инженеры Завода Редукторов · производство и подбор аналогов
Турецкие редукторы Yilmaz распространены в конвейерных, насосных и подъёмных приводах благодаря широкой линейке цилиндрических, червячных и конических исполнений. При замене такого узла главный вопрос — совпадут ли присоединительные размеры, ведь именно от них зависит, встанет ли аналог на существующую раму. В этом руководстве инженеры «Завода Редукторов» (бренд ZR) объясняют, какие размеры снимать и как сопоставить их с характеристиками замены.
Присоединительные размеры — это геометрия стыковки редуктора с рамой и приводным валом: тип монтажа, диаметр и длина вала, шпоночный паз, фланец и разметка крепёжных отверстий. Ошибка в любом из этих параметров означает, что подобранный по моменту редуктор физически не встанет на место. Ниже — методика точного снятия размеров.
Что такое присоединительные размеры редуктора
Присоединительные (посадочные) размеры описывают, как редуктор стыкуется с оборудованием: расположение и диаметр крепёжных отверстий, тип и размер фланца, диаметр центрирующего бурта, а также параметры выходного вала. Именно они определяют взаимозаменяемость узлов, а не только крутящий момент.
У Yilmaz, как и у других производителей, размеры зависят от типа исполнения: на лапах, с фланцем, с полым (насадным) валом. Прежде чем что-либо мерить, определите тип монтажа вашего редуктора — от этого зависит перечень критичных размеров.
Размеры выходного вала
Для сплошного вала снимают диаметр, длину выступающей части и размеры шпоночного паза (ширину и глубину). Эти параметры должны совпадать с ответной частью муфты или шкива, иначе потребуется переходник, снижающий надёжность соединения.
Для полого (насадного) вала критичен внутренний диаметр отверстия и его посадка на приводной вал машины. Здесь ошибка в долях миллиметра приводит к тому, что редуктор либо не сядет на вал, либо будет болтаться. Замеряйте штангенциркулем в нескольких точках и усредняйте.
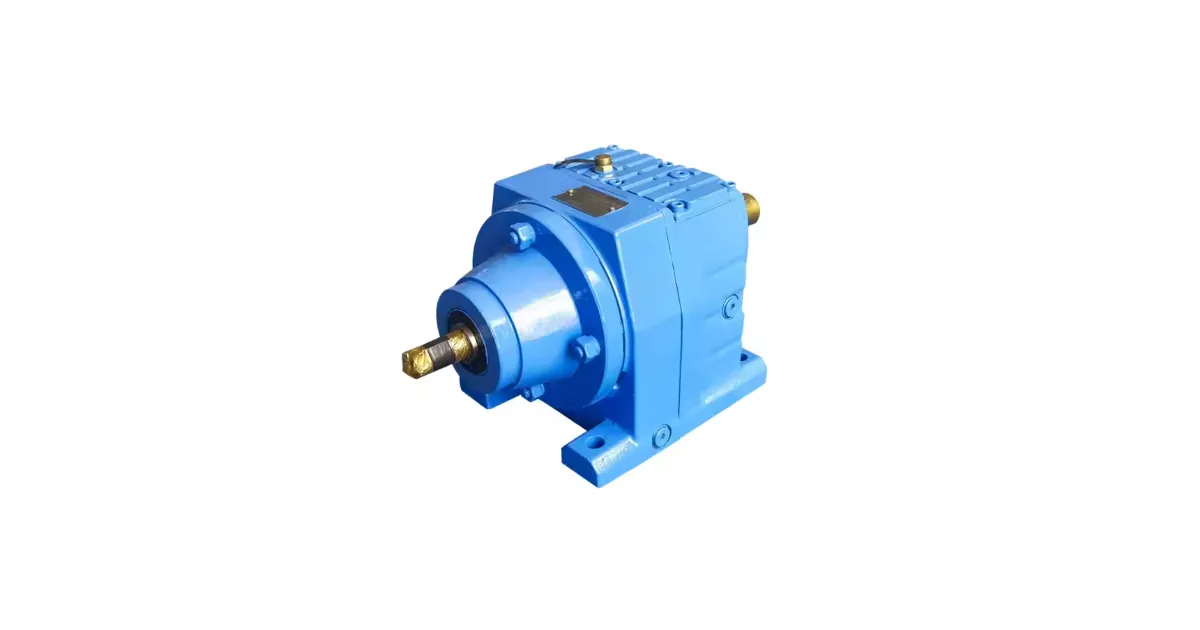
Типовое исполнение соосного привода
Фланец и центрирующий бурт
Во фланцевом исполнении важны наружный диаметр фланца, диаметр центрирующего бурта, диаметр окружности крепёжных отверстий и их количество. Центрирующий бурт обеспечивает соосность, поэтому его диаметр критичен: даже при совпадении отверстий несовпадение бурта нарушит центровку.
Снимайте размеры фланца по осям и сверяйте с ответной поверхностью на оборудовании. Если фланец редуктора стыкуется с двигателем по стандарту IEC, зафиксируйте типоразмер фланца двигателя — это упростит подбор безмоторного аналога.
Разметка крепёжных отверстий
Для исполнения на лапах снимают межосевые расстояния между отверстиями по длине и ширине основания, диаметр самих отверстий и высоту оси вала над опорной плоскостью. Высота оси — часто упускаемый, но критичный размер: при его несовпадении вал редуктора окажется выше или ниже ответного.
Удобнее всего перенести разметку на картон или бумагу, приложив к основанию, а затем сверить с чертежом аналога. Так исключаются ошибки замера и становится наглядно видно, совпадает ли посадочный контур.
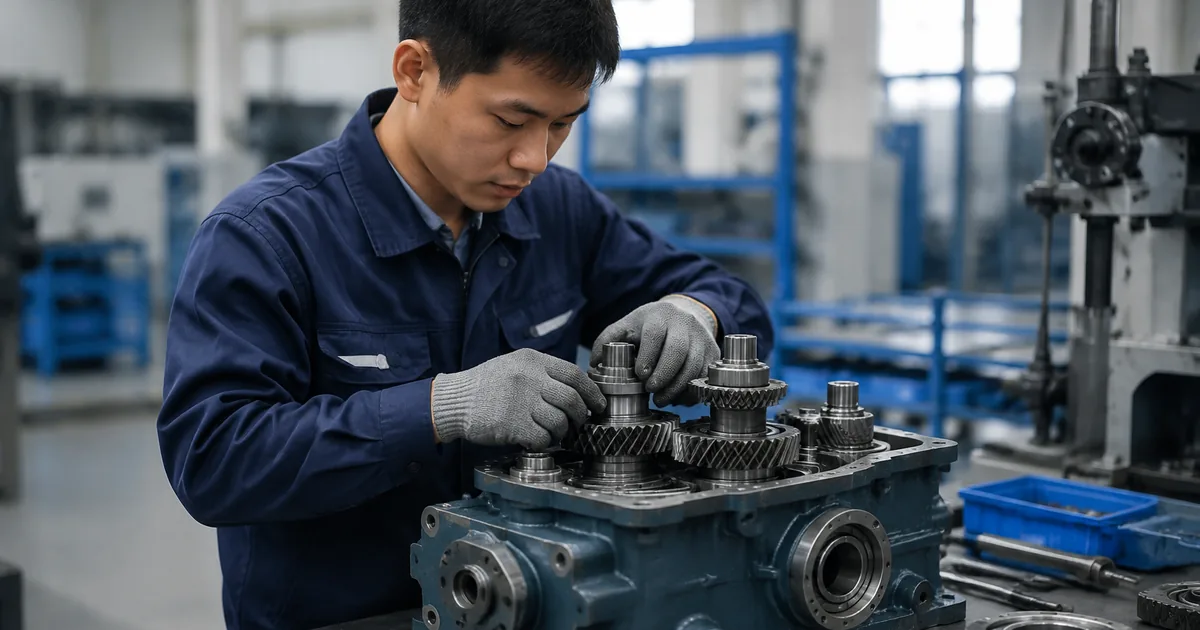
Сборка мотор-редуктора
Как сопоставить размеры с аналогом ZR
Собранные размеры сводят в таблицу и сопоставляют с характеристиками редукторов ZR производства ООО «НИИ АТТ» (Челябинск). Цель — найти типоразмер, у которого совпадают тип монтажа, диаметр вала, фланец и разметка отверстий, а крутящий момент и передаточное число не хуже исходных.
Момент при отсутствии данных считают по T=9550·P·КПД/n2, передаточное число — по i=n1/n2. Но даже при совпадении этих величин заказ оформляют только после сверки присоединительной геометрии — это главное условие монтажа без доработок.
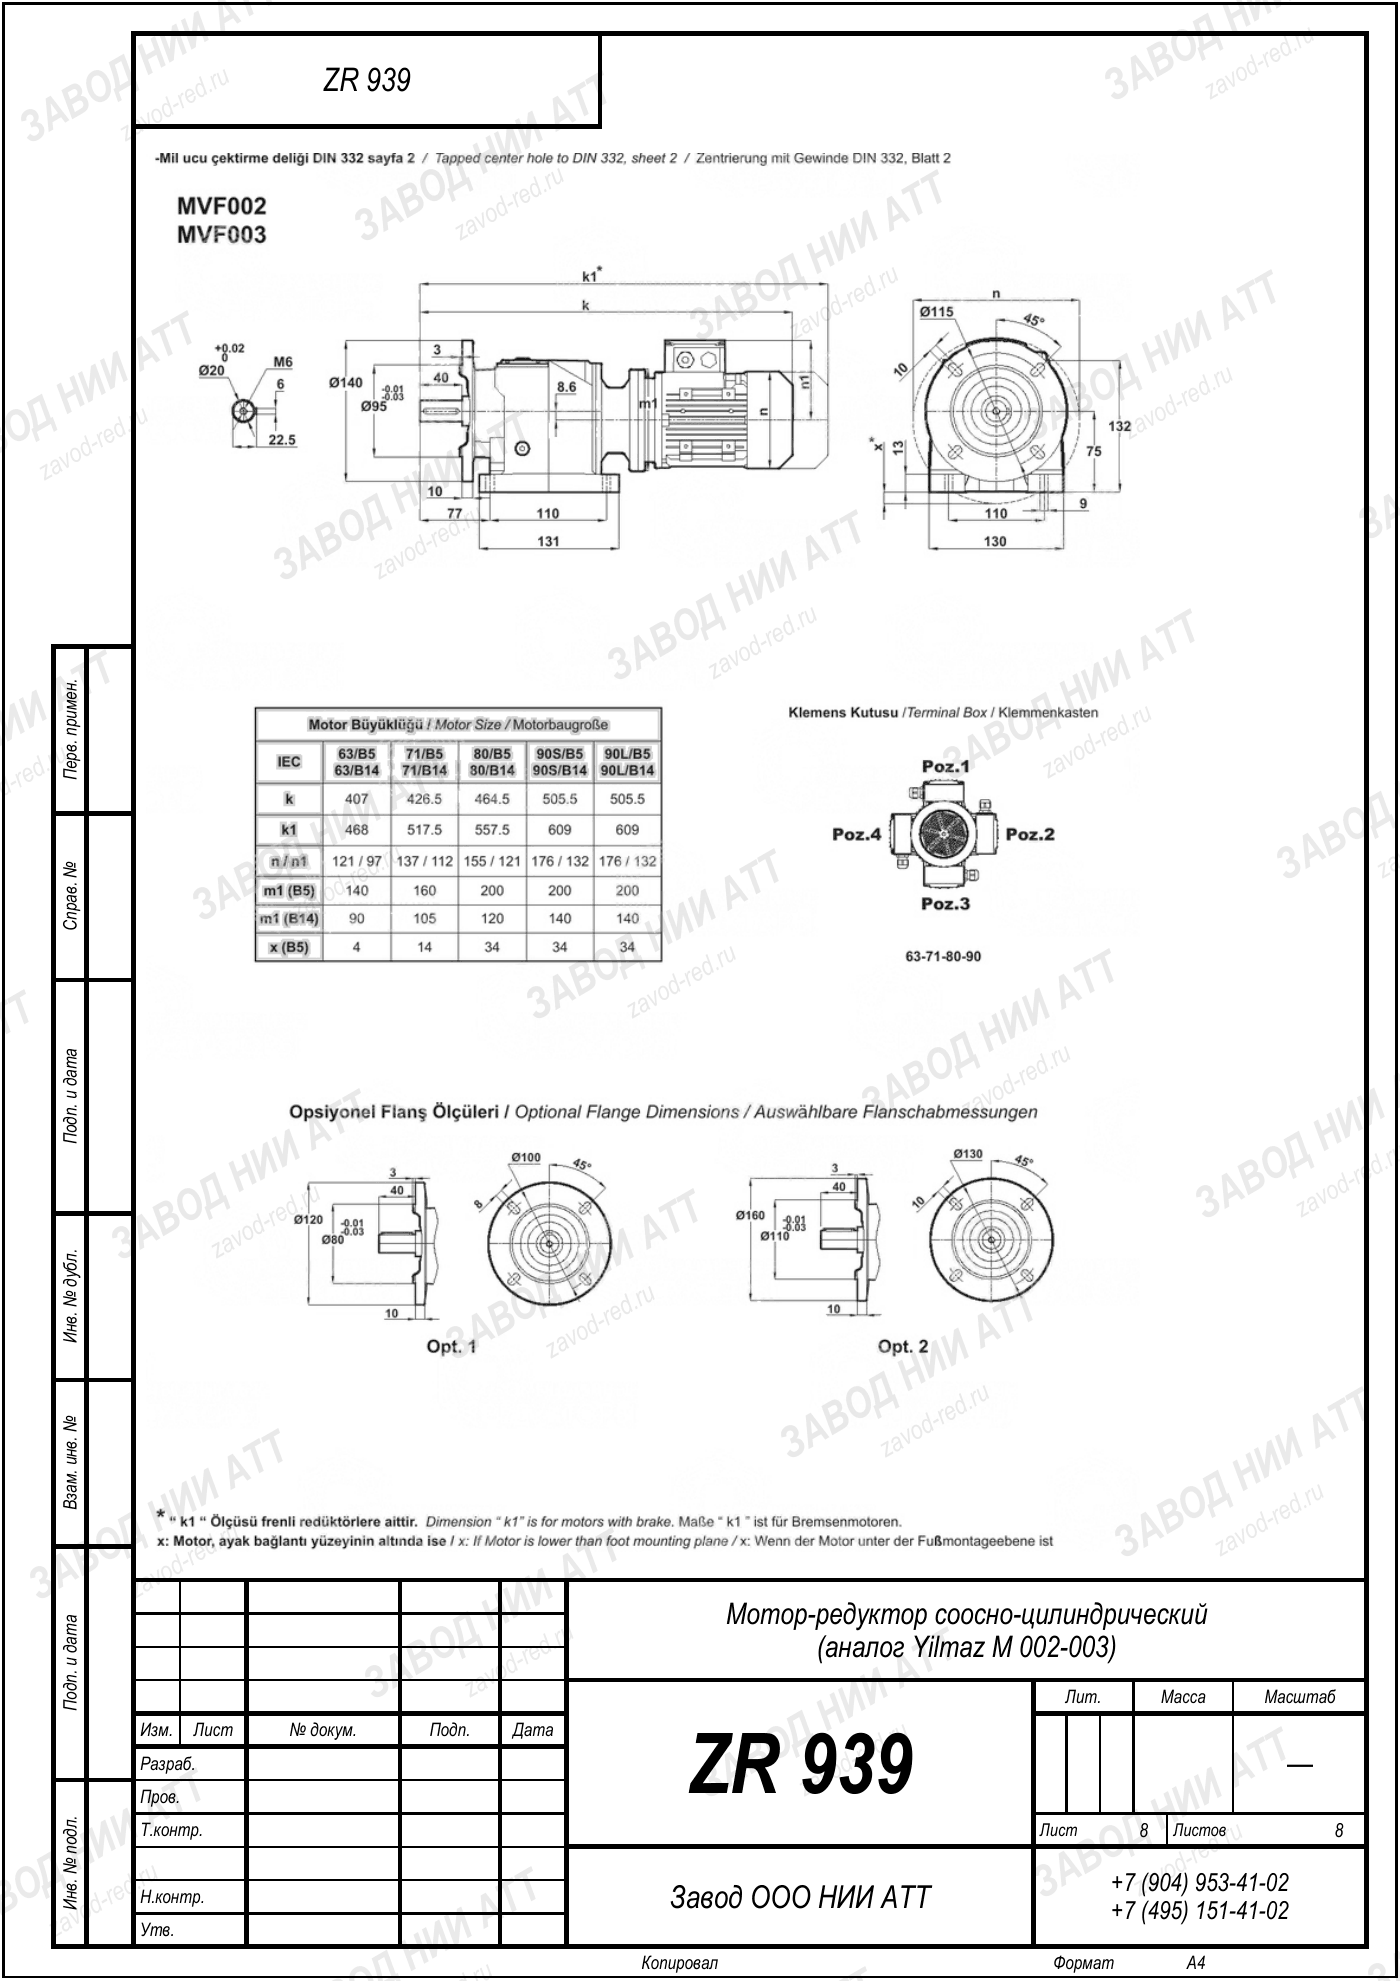
Габаритный и присоединительный чертёж Yilmaz M 002 003, лист 8 · аналог ZR 939 — все чертежи Yilmaz
Частые ошибки при снятии размеров
Типичные промахи: замер вала в одной точке (вал может иметь конусность или износ), игнорирование высоты оси вала, путаница между наружным диаметром фланца и диаметром окружности отверстий. Любая из этих ошибок приводит к заказу несовместимого узла.
Ещё одна ошибка — подбор только по моменту без проверки геометрии. Редуктор с нужным моментом, но другим диаметром вала или фланца, не встанет на место. Поэтому мы всегда просим прислать полный набор размеров или чертёж до подбора аналога.
Присоединительные размеры редуктора Yilmaz для подбора аналога
Размер
Как снять
Тип монтажа
Определить визуально: лапы, фланец, насадной
Диаметр выходного вала
Штангенциркуль, несколько точек
Длина выступающей части вала
Замер от корпуса до торца
Шпоночный паз (ширина, глубина)
Замер штангенциркулем
Диаметр полого вала
Внутренний замер, если насадной
Диаметр фланца и бурта
Замер по осям
Разметка отверстий
Межосевые расстояния, диаметр, количество
Высота оси вала
От опорной плоскости до центра вала
Условия взаимозаменяемости Yilmaz → ZR
Параметр
Требование
Тип монтажа
Полное совпадение
Диаметр и тип вала
Совпадение (сплошной/полый)
Фланец и бурт
Совпадение для соосности
Разметка отверстий
Совпадение контура и высоты оси
Момент и i
Не хуже исходных
Подберём аналог Yilmaz под вашу задачу. Введите параметры в калькуляторе подбора — покажем нашу модель ZR и рассчитаем цену. Общее по замене импорта — импортозамещение.
Вопросы и ответы
Частые вопросы: Yilmaz и аналоги ZR
Какие присоединительные размеры Yilmaz нужно снять для подбора?
Тип монтажа (лапы, фланец, насадной), диаметр и длину выходного вала, шпоночный паз, диаметр фланца и центрирующего бурта, разметку и диаметр крепёжных отверстий, а также высоту оси вала. Этого набора достаточно для проверки взаимозаменяемости.
Почему нельзя подбирать редуктор только по крутящему моменту?
Момент определяет способность передавать нагрузку, но не геометрию монтажа. Редуктор с нужным моментом, но другим диаметром вала, фланцем или разметкой отверстий физически не встанет на раму. Поэтому геометрию сверяют обязательно.
Как правильно замерить полый (насадной) вал?
Замеряют внутренний диаметр отверстия штангенциркулем в нескольких точках и усредняют, так как важна точная посадка на приводной вал машины. Ошибка в долях миллиметра приводит к тому, что редуктор не сядет или будет болтаться на валу.
Что такое высота оси вала и почему она важна?
Это расстояние от опорной плоскости (лап) до центра выходного вала. При несовпадении вал редуктора окажется выше или ниже ответного узла, что нарушит соосность привода. Часто этот размер упускают, а он критичен для монтажа на лапах.
Можно ли подобрать аналог ZR, если сохранился только чертёж Yilmaz?
Да, чертёж с присоединительными размерами — идеальный вход для подбора. По нему инженеры ZR сверяют геометрию монтажа и предлагают совместимый типоразмер. Если чертежа нет, размеры снимают с самого редуктора по нашей методике.
Обязательно ли совпадение центрирующего бурта фланца?
Да. Центрирующий бурт обеспечивает соосность соединения. Даже при совпадении крепёжных отверстий несовпадение диаметра бурта нарушит центровку, что вызовет вибрацию и ускоренный износ подшипников. Поэтому его диаметр сверяют отдельно.
ZR — это оригинальный Yilmaz или аналог?
ZR — самостоятельный российский бренд редукторов производства ООО «НИИ АТТ» (Челябинск). Это не оригинал Yilmaz, а равнозначный по характеристикам и присоединительным размерам аналог, подбираемый для замены без переделки рамы.
Присоединительные размеры редуктора Yilmaz — диаметр вала, фланец, разметка отверстий и высота оси — определяют, встанет ли аналог ZR на существующую раму. Подбор по одному моменту без сверки геометрии недопустим.
Подробнее: характеристики, таблицы и полезные ссылки
Взаимозаменяемость редукторов определяют не только момент и передаточное число, но и посадочная геометрия. Для Yilmaz снимают тип монтажа, диаметр и длину выходного вала, шпоночный паз, параметры фланца и центрирующего бурта, разметку крепёжных отверстий и высоту оси вала. Этот набор сводят в таблицу и сопоставляют с типоразмерами ZR.
Крутящий момент при отсутствии данных считают по T=9550·P·КПД/n2, передаточное число — по i=n1/n2 при n1≈1450 об/мин. Однако заказ аналога ZR производства ООО «НИИ АТТ» оформляют только после сверки присоединительных размеров: именно они гарантируют монтаж на существующую раму без доработок и переходных элементов.
Пришлите фото или чертёж старого редуктора — изготовим аналог с теми же присоединительными. Переходной фланец или спецвал — спроектируем под вашу геометрию.
Какие документы получите с редуктором?
Паспорт изделия с характеристиками, декларация ЕАС, сертификат ГОСТ 31592-2012. Гарантия 12 месяцев — при поломке меняем по договору.
Подберём аналог Yilmaz под вашу задачу
Рассчитаем замену по присоединительным размерам, пришлём КП и сроки. Производство ООО «НИИ АТТ», гарантия 12 месяцев.
Рекомендуете наши редукторы коллегам, заказчику или своему отделу снабжения? За каждый состоявшийся заказ по вашей рекомендации выплачиваем 5% от суммы — реферальное вознаграждение переводом на карту. Прозрачный договор, работа со снабженцами и проектными отделами напрямую, отгрузка от производителя (ООО «НИИ АТТ», Челябинск).