Собственное производствоПромышленные редукторы для производителей оборудования•Отгрузка по всей России•Аналоги SEW, NORD, Bonfiglioli без переделки рамы•Расчёт и КП за 15 минут•Гарантия 12 месяцевПромышленные редукторы для производителей оборудования•Отгрузка по всей России•Аналоги SEW, NORD, Bonfiglioli без переделки рамы•Расчёт и КП за 15 минут•Гарантия 12 месяцев
Опыт инженеров Завода Редукторов · время чтения ~7 минут
Соосно-цилиндрический редуктор чувствителен к точности монтажа: вход и выход на одной оси, поэтому перекос муфты сразу нагружает подшипники и уплотнения. Разберём правильную последовательность — от подготовки основания и центровки до затяжки болтов и обкатки — с упором на ошибки, которые чаще всего сокращают ресурс привода в первые же месяцы.
Подготовка основания и установка
Редуктор ставят на жёсткую раму или фундамент с плоскостностью опоры не хуже 0,1 мм на метр. Главный враг — мягкая лапа: если одна из опор не прилегает, затяжка изгибает корпус, перекашивает подшипники и валы. Под каждую лапу при необходимости подкладывают калиброванные пластины, добиваясь равномерного прилегания. Для фланцевого исполнения (аналог B5/V1) проверяют перпендикулярность фланца и посадку по центрирующему буртику. Основание должно нести не только вес, но и реактивный момент тихоходного вала.
Центровка валов
Соосная схема не прощает грубой расцентровки: перекос муфты превращается в переменную нагрузку на подшипники и манжету выходного вала. Ориентировочные допуски для стандартной упругой муфты:
Радиальное смещение
обычно не более 0,05–0,1 мм
Угловой перекос
обычно не более 0,05 мм на 100 мм
Осевой зазор
по паспорту муфты, обычно 2–4 мм
Центровку ведут индикаторами часового типа или лазерным прибором в четырёх положениях через 90°, замеряя радиальное и торцевое биение. Контроль обязательно повторяют после окончательной затяжки фундаментных болтов.
Мотор-редуктор соосной схемы, где двигатель насажен на вал редуктора напрямую, не требует центровки между ними — этот стык выверен на заводе. Но выходной вал редуктора всё равно центруют относительно приводимой машины по общим правилам.
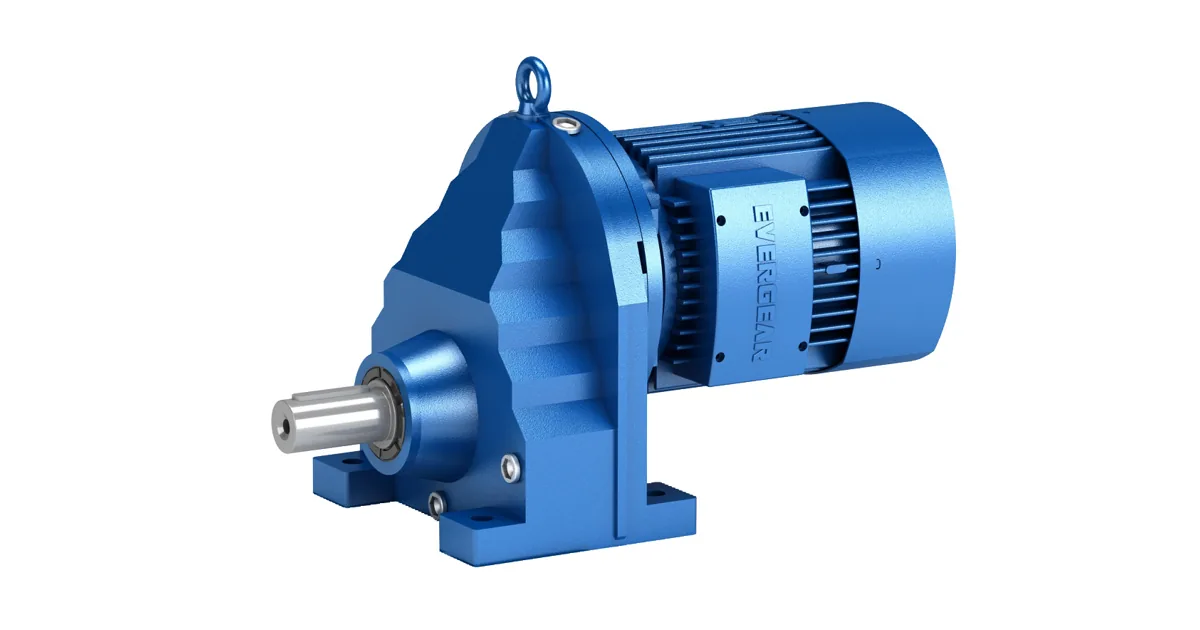
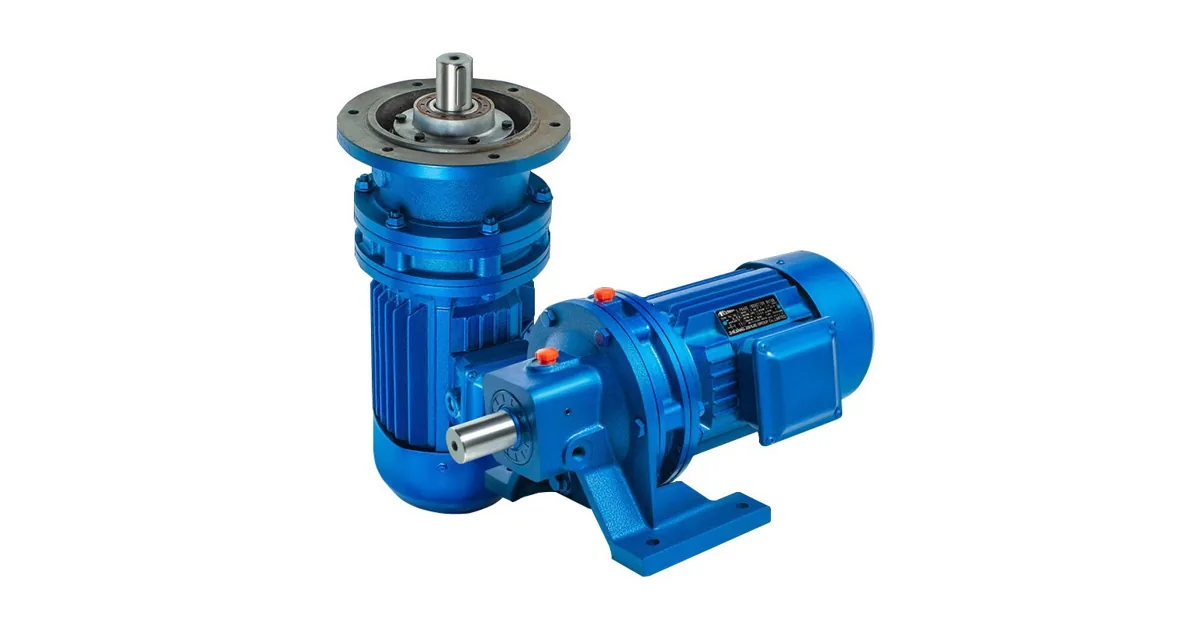
Типовое исполнение соосного привода
Установка муфт и момент затяжки
Полумуфту насаживают на вал с лёгким тепловым натягом (нагрев до 80–100 °C), не забивая молотком: удары через вал разрушают подшипники. Шпонку подгоняют по боковым граням с зазором по верху. Фундаментные и фланцевые болты затягивают крест-накрест в 2–3 прохода динамометрическим ключом. Ориентировочные моменты для класса 8.8: М12 — около 70 Н·м, М16 — около 170 Н·м, М20 — около 340 Н·м; точные значения берут из инструкции на изделие.
Обкатка и первый пуск
Перед пуском проверяют уровень масла для рабочего монтажного положения, свободу вращения от руки и направление вращения. Обкатку ведут ступенчато: 1–2 часа на холостом ходу, затем нагрузка 25–50–75–100% с контролем температуры и шума на каждой ступени. Прогрев корпуса до 80–85 °C при обкатке нормален. Через 100–200 часов рекомендуется первая замена масла для удаления продуктов приработки.
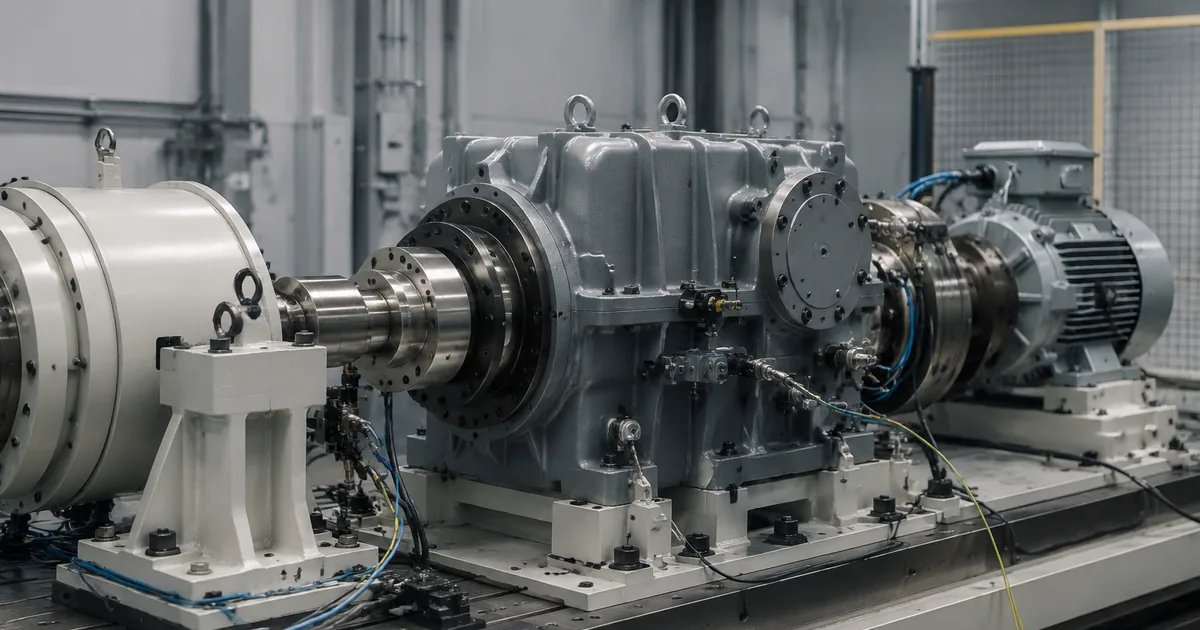
Обкатка редуктора на стенде
Типовые ошибки монтажа
Чаще всего ресурс губят: неустранённая мягкая лапа, забивание муфты молотком, монтаж без проверки монтажного положения (уровень масла рассчитан на конкретное положение), отсутствие повторной центровки после затяжки и пуск без обкатки. Если импортный редуктор не подходит по монтажу или размерам, подберите соосно-цилиндрический редуктор нужного исполнения — калькулятор подбора учитывает монтажное положение и тип вала. Термины монтажа поясняет глоссарий.
Вопросы и ответы
Частые вопросы
Как выставить соосность валов без лазера?
Используйте два индикатора часового типа: один замеряет радиальное биение полумуфт, второй — торцевое. Проворачивайте валы вместе и снимайте показания через 90°. Радиальное смещение доводят до 0,05–0,1 мм, угловой перекос — до 0,05 мм на 100 мм, подкладывая пластины под лапы редуктора.
Нужно ли центровать мотор-редуктор?
Стык двигателя и редуктора в мотор-редукторе выверен на заводе и не требует центровки. Но выходной вал редуктора относительно приводимой машины центруют по общим правилам, если соединение идёт через муфту. При насадном исполнении центровка заменяется фиксацией реактивной штангой.
Каким моментом затягивать болты крепления?
Ориентировочно для класса прочности 8.8: М12 — около 70 Н·м, М16 — около 170 Н·м, М20 — около 340 Н·м. Затягивают крест-накрест в 2–3 прохода динамометрическим ключом. Точные значения указаны в инструкции на изделие и зависят от класса болта и основания.
Почему нельзя забивать муфту молотком?
Ударная нагрузка через вал передаётся на подшипники и разрушает дорожки качения ещё до пуска. Полумуфту насаживают с лёгким тепловым натягом, нагрев до 80–100 °C, либо специальным съёмником-напрессовщиком. Это сохраняет подшипники и обеспечивает правильную посадку без перекоса.
Обязательна ли обкатка нового редуктора?
Да. Обкатка снимает пиковые нагрузки при приработке зубьев и подшипников. Проведите 1–2 часа на холостом ходу, затем нагружайте ступенями 25–50–75–100% с контролем температуры и шума. Через 100–200 часов желательно заменить масло, чтобы удалить металлическую взвесь от приработки.
Почему после затяжки болтов сбивается центровка?
Затяжка деформирует раму и корпус, если опора неровная или есть мягкая лапа. Поэтому центровку контролируют повторно после окончательной затяжки фундаментных болтов. Если соосность ушла за допуск, ищут неприлегающую опору и корректируют пакет подкладок под лапами.
Монтаж соосно-цилиндрического редуктора требует жёсткого основания без мягкой лапы, точной центровки муфты (радиальное смещение до 0,05–0,1 мм), затяжки болтов динамометрическим ключом крест-накрест и ступенчатой обкатки с контролем температуры и шума.
Подробнее: характеристики и полезные ссылки
Порядок: выверка основания, устранение мягкой лапы, установка, центровка полумуфт по индикаторам или лазеру, окончательная затяжка крест-накрест, повторный контроль соосности, проверка уровня масла для монтажного положения и обкатка ступенями. Мотор-редуктор не центруют между двигателем и редуктором — этот стык выверен на заводе.
Пришлите фото или чертёж старого редуктора — изготовим аналог с теми же присоединительными. Переходной фланец или спецвал — спроектируем под вашу геометрию.
Какие документы получите с редуктором?
Паспорт изделия с характеристиками, декларация ЕАС, сертификат ГОСТ 31592-2012. Гарантия 12 месяцев — при поломке меняем по договору.
Подберём редуктор под ваше монтажное положение
Укажите положение установки, тип вала и присоединительные размеры — подберём соосно-цилиндрический редуктор, который встанет без переделки.
Рекомендуете наши редукторы коллегам, заказчику или своему отделу снабжения? За каждый состоявшийся заказ по вашей рекомендации выплачиваем 5% от суммы — реферальное вознаграждение переводом на карту. Прозрачный договор, работа со снабженцами и проектными отделами напрямую, отгрузка от производителя (ООО «НИИ АТТ», Челябинск).