Собственное производствоПромышленные редукторы для производителей оборудования•Отгрузка по всей России•Аналоги SEW, NORD, Bonfiglioli без переделки рамы•Расчёт и КП за 15 минут•Гарантия 12 месяцевПромышленные редукторы для производителей оборудования•Отгрузка по всей России•Аналоги SEW, NORD, Bonfiglioli без переделки рамы•Расчёт и КП за 15 минут•Гарантия 12 месяцев
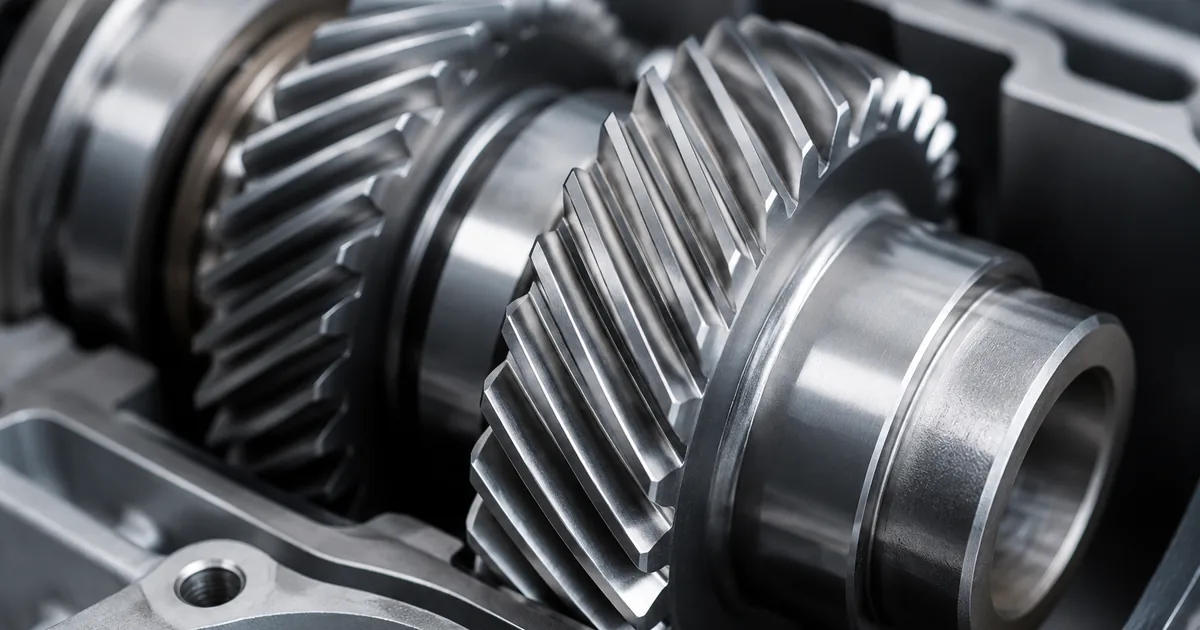
Азотирование зубьев — химико-термическая обработка, при которой поверхность зуба насыщается азотом при 500–560 °C, образуя очень твёрдый тонкий слой (600–1100 HV) без последующей закалки и с минимальным короблением.
Азотирование упрочняет зуб без закалки: поверхность насыщают азотом при относительно низкой температуре, и она становится исключительно твёрдой. Главное преимущество — почти нет коробления, поэтому колёса часто не требуют финишного шлифования. Азотирование выбирают для точных передач и там, где важны износостойкость, теплостойкость и стабильность геометрии.
Что такое азотирование зубьев
Азотирование — химико-термическая обработка (ХТО), при которой поверхностный слой зуба насыщается азотом при нагреве 500–560 °C в аммиачной среде. В отличие от цементации, процесс идёт при низкой температуре и без последующей закалки: твёрдость достигается за счёт образования твёрдых нитридов легирующих элементов. Поэтому фазовых превращений и связанного с ними коробления почти нет. Применяют азотирование к специальным легированным сталям, содержащим нитридообразующие элементы (Cr, Mo, Al, V): 38Х2МЮА, 40Х, 40ХФА.
Параметры и типовые значения
Твёрдость поверхности — 600–1100 HV (выше, чем у цементации);
Температура процесса — 500–560 °C, без закалки;
Глубина слоя — малая, обычно 0,2–0,6 мм;
Коробление — минимальное, часто без финишного шлифования;
Теплостойкость — слой сохраняет твёрдость до ~500 °C.
Азотирование — длительный процесс: выдержка при насыщении может занимать десятки часов, что удорожает обработку по сравнению с поверхностной закалкой. Зато отсутствие закалочного коробления и высокая чистота поверхности позволяют экономить на финишном шлифовании и сохранять точную геометрию зуба, заданную при нарезании.
Азотированный слой тонкий и очень твёрдый, но хрупкий: он плохо переносит ударные и высокие контактные нагрузки, при которых может продавливаться из-за недостаточной опоры мягкой сердцевины. Поэтому для тяжелонагруженных силовых передач чаще применяют цементацию, а азотирование — для точных и умеренно нагруженных.
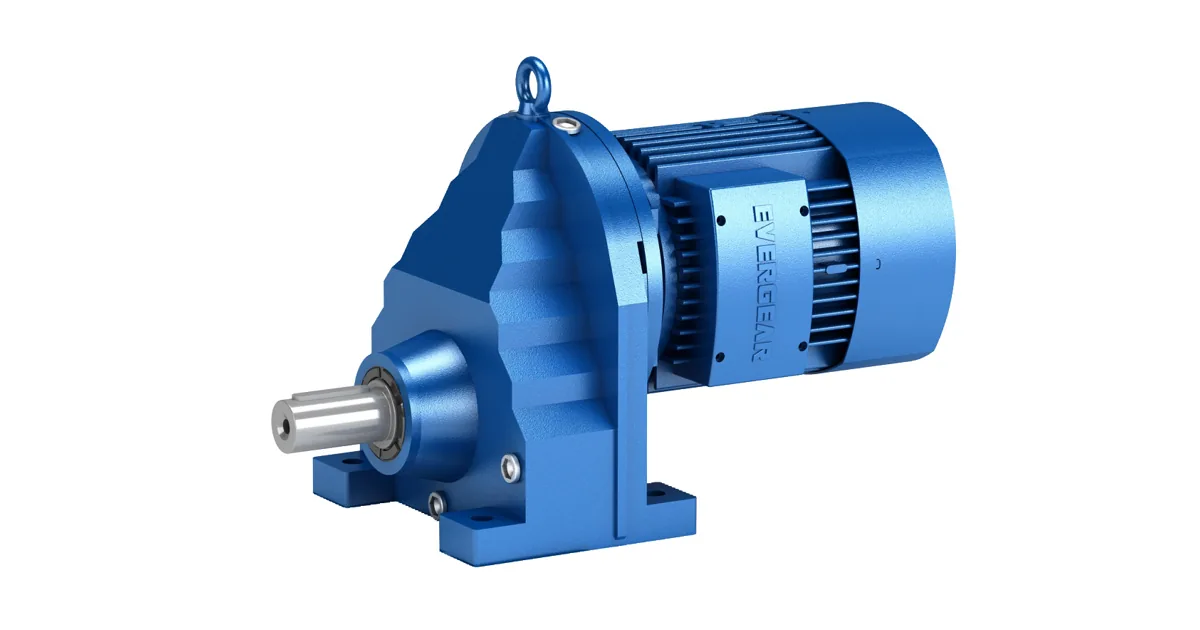
Типовое исполнение соосного привода
Отличие от цементации
Параметр
Азотирование
Цементация
Температура
500–560 °C
900–950 °C
Закалка
не нужна
обязательна
Твёрдость
600–1100 HV
58–62 HRC
Глубина слоя
0,2–0,6 мм
0,8–2 мм
Коробление
минимальное
заметное
Влияние на подбор и эксплуатацию
Азотирование выбирают, когда критична стабильность геометрии (точные передачи, малый люфт), важны износостойкость и теплостойкость, а нагрузки умеренные. Для тяжёлых силовых редукторов с ударной нагрузкой предпочтительнее цементация с её толстым слоем. При подборе аналога и ремонте важно сохранить тип упрочнения колеса. Подобрать редуктор под задачу можно в калькуляторе подбора, а серии — в каталоге редукторов.
Инженер подбирает привод по параметрам задачи
Связь со смежными терминами
Цементация — альтернативная ХТО с закалкой и толстым слоем;
Твёрдость HV/HRC — результат насыщения азотом;
Мёртвый ход — малое коробление сохраняет точность зацепления;
Контактная выносливость — ограничена тонким слоем при ударах.
Подберём редуктор под вашу задачу
Пришлите параметры, фото шильдика или маркировку — инженер рассчитает подбор и пришлёт КП.
Это химико-термическая обработка: поверхность зуба насыщают азотом при 500–560 °C в аммиачной среде без последующей закалки. Образуется очень твёрдый тонкий слой (600–1100 HV) за счёт нитридов легирующих элементов, с минимальным короблением.
Чем азотирование отличается от цементации?
Азотирование идёт при 500–560 °C без закалки, даёт тонкий (0,2–0,6 мм) очень твёрдый слой 600–1100 HV и почти без коробления. Цементация — при 900–950 °C с закалкой, слой толще (0,8–2,0 мм), 58–62 HRC, но коробление заметное. Азотирование точнее, цементация — для тяжёлых нагрузок.
Нужно ли шлифовать зубья после азотирования?
Часто нет. Главное преимущество азотирования — минимальное коробление, так как нет закалки и фазовых превращений. Поэтому колёса нередко получают финишную точность прямо после обработки, что важно для прецизионных малолюфтовых передач.
Какие стали азотируют?
Специальные легированные стали с нитридообразующими элементами (хром, молибден, алюминий, ванадий): 38Х2МЮА, 40Х, 40ХФА. Именно эти элементы образуют твёрдые нитриды, обеспечивающие высокую поверхностную твёрдость без закалки.
Когда выбирают азотирование, а не цементацию?
Когда важны стабильность геометрии, точность, износостойкость и теплостойкость при умеренных нагрузках. Для тяжёлых силовых передач с ударами берут цементацию: её толстый слой лучше держит высокие контактные нагрузки, а тонкий азотированный слой может продавливаться.
Как оформить заказ?
Заявка через сайт, письмо на zr@zavod-red.ru или звонок менеджеру. Для юрлиц — счёт по реквизитам, для частных лиц — оплата картой.
Азотирование зубьев — химико-термическая обработка с насыщением поверхности азотом при 500–560 °C, образующая твёрдый тонкий слой (600–1100 HV) без закалки и с минимальным короблением, ценимая в точных передачах.
Подробнее: характеристики и таблицы
Азотирование ведут при 500–560 °C на сталях 38Х2МЮА, 40Х без последующей закалки. Слой тонкий (0,2–0,6 мм), но очень твёрдый (600–1100 HV) и теплостойкий. Минимальное коробление позволяет обходиться без финишного шлифования — плюс для прецизионных малолюфтовых передач.
Процесс
насыщение азотом, без закалки
Температура
500–560 °C
Твёрдость
600–1100 HV
Глубина слоя
0,2–0,6 мм
Для тяжёлых нагрузок предпочтительна цементация, для точных передач — азотирование. Подобрать редуктор под задачу можно в калькуляторе; серии — в каталоге цилиндрических и общем каталоге.
Как подобрать редуктор под задачу?
Нужны: мощность двигателя, обороты на входе и выходе, крутящий момент, режим работы. Инженер рассчитывает типоразмер и передаточное число.
Какая гарантия на редуктор?
12 месяцев с даты отгрузки. Паспорт изделия, декларация ЕАС, сертификат ГОСТ. При заводском дефекте — замена по договору.
Партнёрская программа завода
Инженерам и проектировщикам — 5% с заказа
Рекомендуете наши редукторы коллегам, заказчику или своему отделу снабжения? За каждый состоявшийся заказ по вашей рекомендации выплачиваем 5% от суммы — реферальное вознаграждение переводом на карту. Прозрачный договор, работа со снабженцами и проектными отделами напрямую, отгрузка от производителя (ООО «НИИ АТТ», Челябинск).