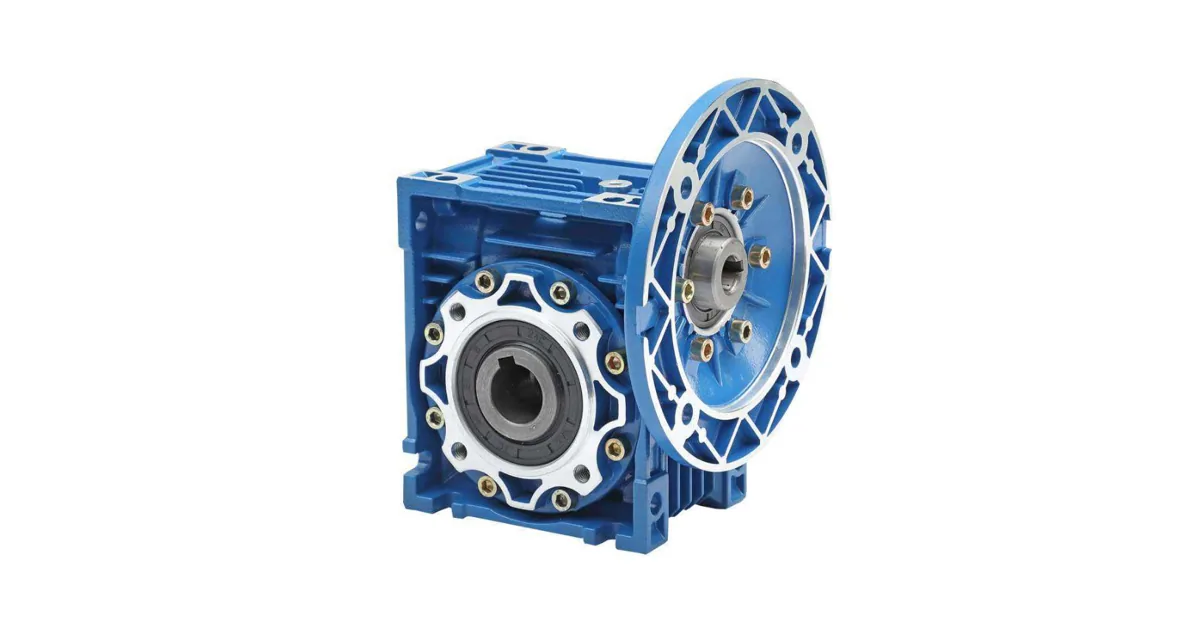
Обкатка редуктора — это контролируемый ввод нового привода в эксплуатацию, при котором рабочие поверхности зубьев и подшипников прирабатываются друг к другу под ограниченной, ступенчато растущей нагрузкой. За время обкатки сглаживаются микронеровности после нарезки и шлифовки зубьев, формируется устойчивое пятно контакта и стабилизируется тепловой режим. От качества обкатки напрямую зависит фактический ресурс редуктора и выход на паспортный КПД.
Что такое обкатка редуктора
Обкатка (приработка) — это период начальной эксплуатации, в течение которого новые сопрягаемые поверхности зацепления и подшипников «притираются» под действием рабочей нагрузки. После механической обработки на боковых поверхностях зубьев остаются микронеровности; при первых часах работы их вершины пластически деформируются и истираются, формируя гладкое, равномерно нагруженное пятно контакта по всей рабочей ширине зуба.
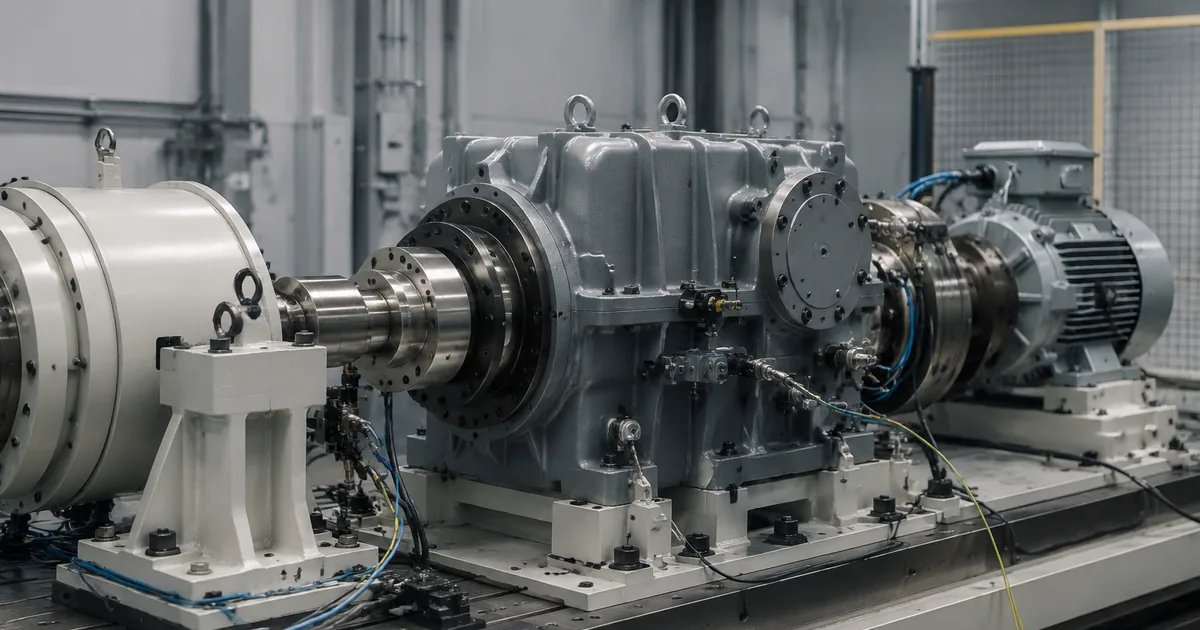
В отличие от стендовых испытаний, обкатка не проверяет работоспособность, а целенаправленно подготавливает зацепление к длительной номинальной нагрузке. Поэтому её проводят при сниженном или ступенчато возрастающем моменте с контролем температуры, шума и вибрации. Для червячных передач этот этап особенно важен: бронзовое колесо прирабатывается к стальному червяку, и именно после обкатки КПД пары выходит на паспортное значение.
Режим, длительность и единицы
Обкатку обычно ведут ступенями нагрузки с контролем установившейся температуры на каждой ступени. Ориентировочные параметры:
- Ступени нагрузки — 25 % → 50 % → 75 % → 100 % от номинального момента, с выдержкой до стабилизации температуры;
- Длительность — от единиц до 50–100 часов для цилиндрических и планетарных передач; 100–200 часов для червячных из-за высокого скольжения;
- Контроль — температура корпуса (обычно не выше 70–90 °C над окружающей), уровень шума и вибрации, отсутствие течей;
- Замена масла — первый слив после обкатки, ориентировочно через 100–500 ч, для удаления продуктов приработки.
Конкретные значения длительности, ступеней и сроков замены масла задаются производителем в паспорте серии и типоразмера. Их нельзя назначать «по памяти» — они привязаны к типу передачи, материалам колёс и системе смазки.
Как обкатка влияет на подбор редуктора
На выбор типоразмера обкатка напрямую не влияет: редуктор подбирают по выходному моменту, передаточному числу, оборотам и сервис-фактору. Но режим ввода в эксплуатацию связан с подбором косвенно. Если привод по условиям задачи сразу выходит на тяжёлый режим с частыми пусками или ударными нагрузками, важно и заложить корректный сервис-фактор, и предусмотреть обкатку, чтобы неприработанное зацепление не получило задиров и локального перегрева в первые часы.
На практике момент и передаточное число рассчитывают с запасом под рабочий режим, а ввод в эксплуатацию планируют со ступенчатым нарастанием нагрузки. Рассчитать выходной момент, передаточное число и нужный запас по сервис-фактору удобно в онлайн-калькуляторе подбора, а готовые исполнения по сериям — сверить по каталогу.
Связь с другими параметрами привода
- КПД редуктора. В начале обкатки трение выше и КПД ниже паспортного; по мере приработки он растёт — у червячных передач прибавка особенно заметна;
- Сервис-фактор. Запас по моменту закладывают при подборе, а обкатка обеспечивает, что этот ресурс реализуется без раннего износа;
- Перегрузочная способность. На период обкатки пиковые и ударные нагрузки исключают, даже если паспортный пик их формально допускает;
- Смазка и тепловой режим. Продукты приработки накапливаются в масле, поэтому первая замена после обкатки удаляет абразив и продлевает ресурс подшипников и зубьев.
Обкатка редуктора — это этап приработки нового привода под ограниченной, ступенчато растущей нагрузкой, который формирует пятно контакта, стабилизирует нагрев и выводит КПД на паспортный уровень. На типоразмер она не влияет, но напрямую определяет фактический ресурс зацепления, поэтому ответственные приводы вводят в эксплуатацию плавно и меняют масло после приработки. Чтобы корректно рассчитать момент, передаточное число и запас и согласовать режим ввода в эксплуатацию, доверьте подбор инженерам Завода Редукторов.