Собственное производствоПромышленные редукторы для производителей оборудования•Отгрузка по всей России•Аналоги SEW, NORD, Bonfiglioli без переделки рамы•Расчёт и КП за 15 минут•Гарантия 12 месяцевПромышленные редукторы для производителей оборудования•Отгрузка по всей России•Аналоги SEW, NORD, Bonfiglioli без переделки рамы•Расчёт и КП за 15 минут•Гарантия 12 месяцев
Остаточные напряжения — внутренние напряжения, сохраняющиеся в детали без внешней нагрузки после обработки. В зубьях редуктора сжимающие напряжения поверхности повышают усталостную прочность, растягивающие — снижают её и провоцируют трещины.
Остаточные напряжения — это «застывшие» в металле силы, оставшиеся после закалки, сварки, шлифовки или наклёпа. Они действуют и без нагрузки. Знак напряжений решает многое: сжимающие в поверхностном слое зуба продлевают его ресурс, а растягивающие — ускоряют появление усталостных трещин. Поэтому управление остаточными напряжениями — важная часть технологии изготовления передач.
Что такое остаточные напряжения
Остаточные (внутренние) напряжения — это напряжения, которые существуют в детали в равновесии сами по себе, без приложения внешних сил. Они возникают из-за неравномерной пластической деформации, разной скорости охлаждения слоёв или изменения объёма при фазовых превращениях. Поскольку деталь в целом уравновешена, растягивающие напряжения в одних зонах всегда компенсируются сжимающими в других.
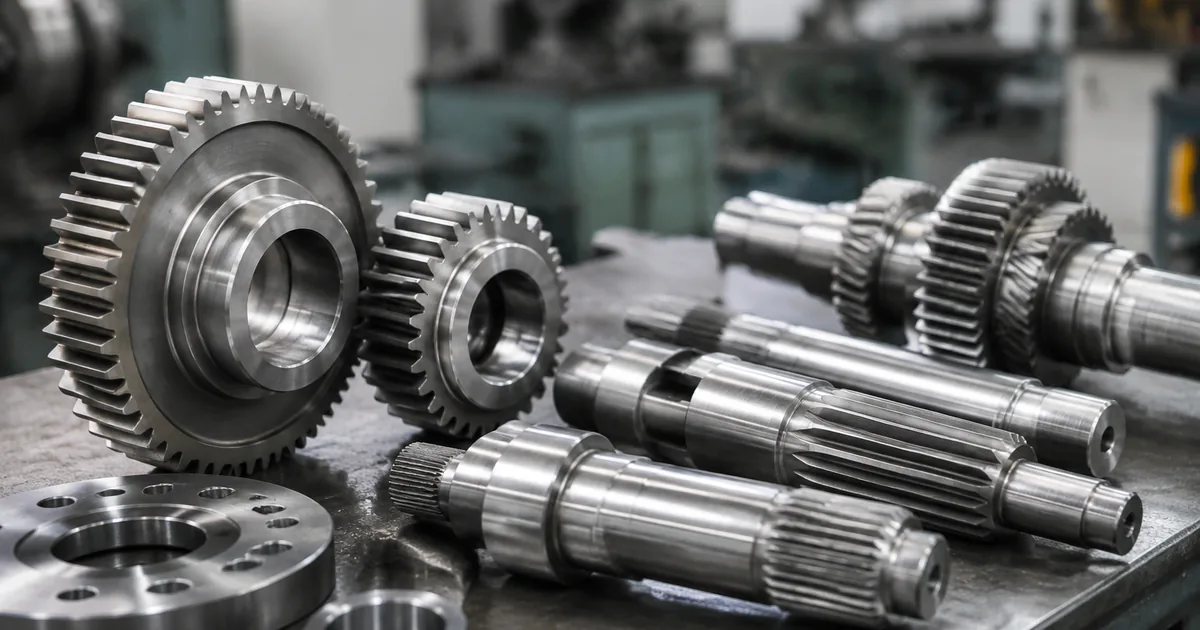
Для зубчатого колеса важен прежде всего знак и величина напряжений в поверхностном слое впадины зуба — там, где при работе действуют максимальные растягивающие напряжения изгиба и зарождаются усталостные трещины.
Откуда берутся и как влияют
Закалка
Объёмные изменения → возможны и сжимающие, и растягивающие напряжения, коробление
Цементация
В упрочнённом слое — сжимающие напряжения (полезно)
Дробеструйная обработка
Наведённые сжимающие напряжения (до 800–1200 МПа, полезно)
Шлифовка «с прижогом»
Растягивающие напряжения (опасно, риск трещин)
Принцип простой: под рабочей нагрузкой остаточные напряжения складываются с рабочими. Сжимающие остаточные напряжения вычитаются из растягивающих напряжений изгиба, снижая суммарное напряжение в опасной точке и повышая усталостную прочность. Растягивающие остаточные напряжения, наоборот, суммируются — и трещина появляется раньше.
Опасный дефект — прижог при шлифовке закалённых зубьев: локальный перегрев наводит в поверхности растягивающие остаточные напряжения и микротрещины. Именно поэтому шлифовку ведут на мягких режимах с обильным охлаждением, а ответственные колёса после неё контролируют на прижоги и упрочняют дробью.
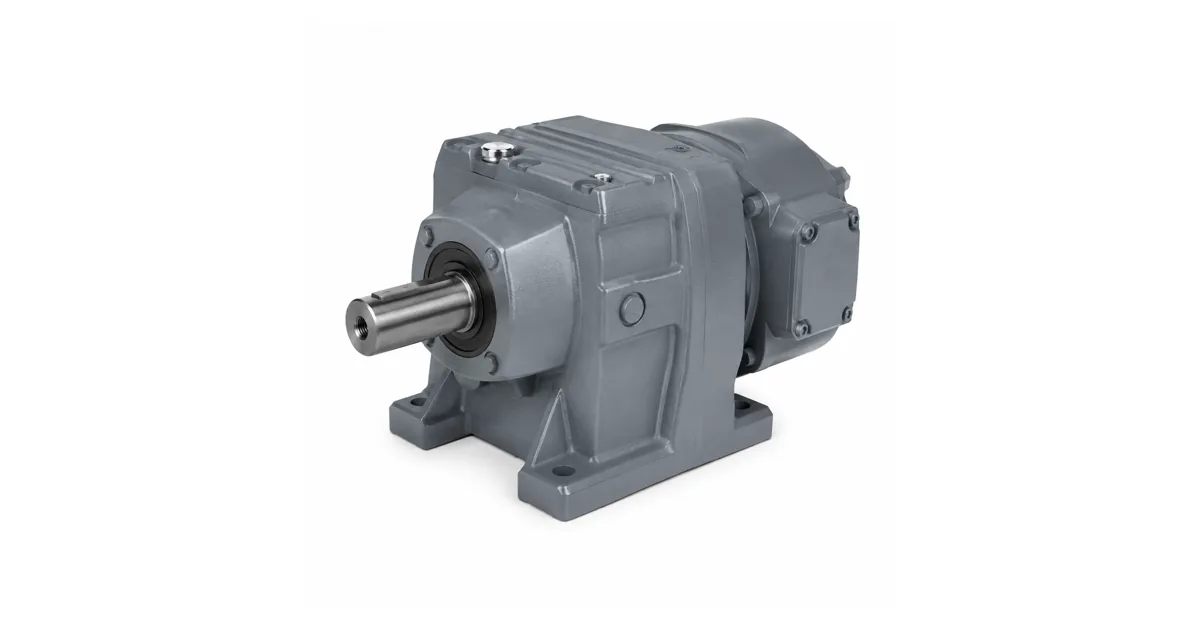
Типовое исполнение соосного привода
Влияние на подбор и эксплуатацию
Хотя пользователь остаточные напряжения не задаёт, они определяют реальный ресурс передачи. Технология изготовления серии выстроена так, чтобы в рабочей зоне зуба были сжимающие напряжения (цементация, дробеструйное упрочнение) и не было растягивающих (контроль прижогов, отпуск для снятия закалочных напряжений). Подбор редуктора по моменту, оборотам и требуемому ресурсу ведётся в калькуляторе подбора. Готовые серии — в каталоге цилиндрических редукторов.
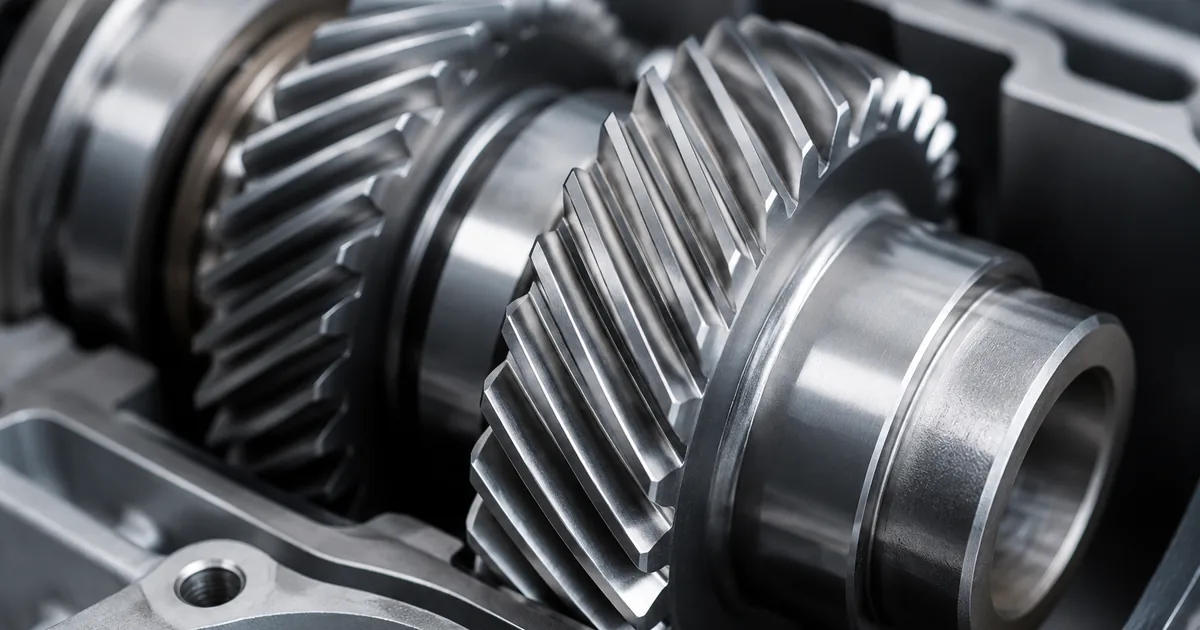
Зубчатая передача крупным планом
Связь со смежными терминами
Остаточные напряжения — это результат термообработки, ХТО, дробеструйной обработки и шлифовки. Отпуск снижает вредные закалочные напряжения, наклёп дробью наводит полезные сжимающие. Величину и знак измеряют рентгеновским методом или методом послойного травления. Смежные операции разобраны в глоссарии, замена импортных передач — в импортозамещении.
Подберём редуктор под вашу задачу
Пришлите параметры, фото шильдика или маркировку — инженер рассчитает подбор и пришлёт КП.
Это внутренние напряжения, которые остаются в детали сами по себе, без внешней нагрузки, после закалки, сварки, шлифовки или наклёпа. Они возникают из-за неравномерной деформации и охлаждения. В зубьях эти напряжения могут как повышать, так и снижать прочность — всё зависит от их знака.
Чем полезны сжимающие остаточные напряжения?
Под нагрузкой они вычитаются из растягивающих напряжений изгиба в опасной впадине зуба, снижая суммарное напряжение. Поскольку усталостные трещины зарождаются под действием растяжения, сжимающий слой откладывает их появление и повышает ресурс. Их специально наводят цементацией и дробеструйной обработкой.
Чем опасны растягивающие остаточные напряжения?
Они суммируются с рабочими растягивающими напряжениями и ускоряют появление усталостных трещин. Особенно опасны растягивающие напряжения от прижога при шлифовке закалённых зубьев — они вместе с микротрещинами резко снижают выносливость и могут привести к поломке зуба.
Как убирают вредные остаточные напряжения?
Закалочные растягивающие напряжения снимают отпуском — нагревом ниже критической точки с выдержкой. Прижоги предотвращают мягкими режимами шлифовки с обильным охлаждением. А чтобы навести полезные сжимающие напряжения, применяют дробеструйное упрочнение поверхности зубьев.
Как измеряют остаточные напряжения?
Чаще всего рентгеновским (дифракционным) методом, который определяет напряжения в тонком поверхностном слое, либо методом послойного травления с замером деформаций. Для контроля прижогов после шлифовки применяют травление реактивами, выявляющее локальный перегрев поверхности зуба.
Как оформить заказ?
Заявка через сайт, письмо на zr@zavod-red.ru или звонок менеджеру. Для юрлиц — счёт по реквизитам, для частных лиц — оплата картой.
Остаточные напряжения — внутренние напряжения, сохраняющиеся в детали без внешней нагрузки после обработки; сжимающие в поверхности зуба повышают усталостную прочность, растягивающие — снижают её и провоцируют трещины.
Подробнее: характеристики и таблицы
Остаточные напряжения возникают при закалке, ХТО, наклёпе и шлифовке. Полезные сжимающие напряжения наводят цементацией и дробеструйной обработкой (до 800–1200 МПа), вредные растягивающие (прижог при шлифовке) снимают отпуском и мягкими режимами. Их знак напрямую определяет ресурс передачи.
Нужны: мощность двигателя, обороты на входе и выходе, крутящий момент, режим работы. Инженер рассчитывает типоразмер и передаточное число.
Какая гарантия на редуктор?
12 месяцев с даты отгрузки. Паспорт изделия, декларация ЕАС, сертификат ГОСТ. При заводском дефекте — замена по договору.
Партнёрская программа завода
Инженерам и проектировщикам — 5% с заказа
Рекомендуете наши редукторы коллегам, заказчику или своему отделу снабжения? За каждый состоявшийся заказ по вашей рекомендации выплачиваем 5% от суммы — реферальное вознаграждение переводом на карту. Прозрачный договор, работа со снабженцами и проектными отделами напрямую, отгрузка от производителя (ООО «НИИ АТТ», Челябинск).