Собственное производствоПромышленные редукторы для производителей оборудования•Отгрузка по всей России•Аналоги SEW, NORD, Bonfiglioli без переделки рамы•Расчёт и КП за 15 минут•Гарантия 12 месяцевПромышленные редукторы для производителей оборудования•Отгрузка по всей России•Аналоги SEW, NORD, Bonfiglioli без переделки рамы•Расчёт и КП за 15 минут•Гарантия 12 месяцев
Поверхностная закалка — термическая обработка, при которой упрочняют только тонкий поверхностный слой зуба (нагрев ТВЧ или пламенем и резкое охлаждение), оставляя сердцевину вязкой. Даёт твёрдую износостойкую поверхность при ударопрочной основе.
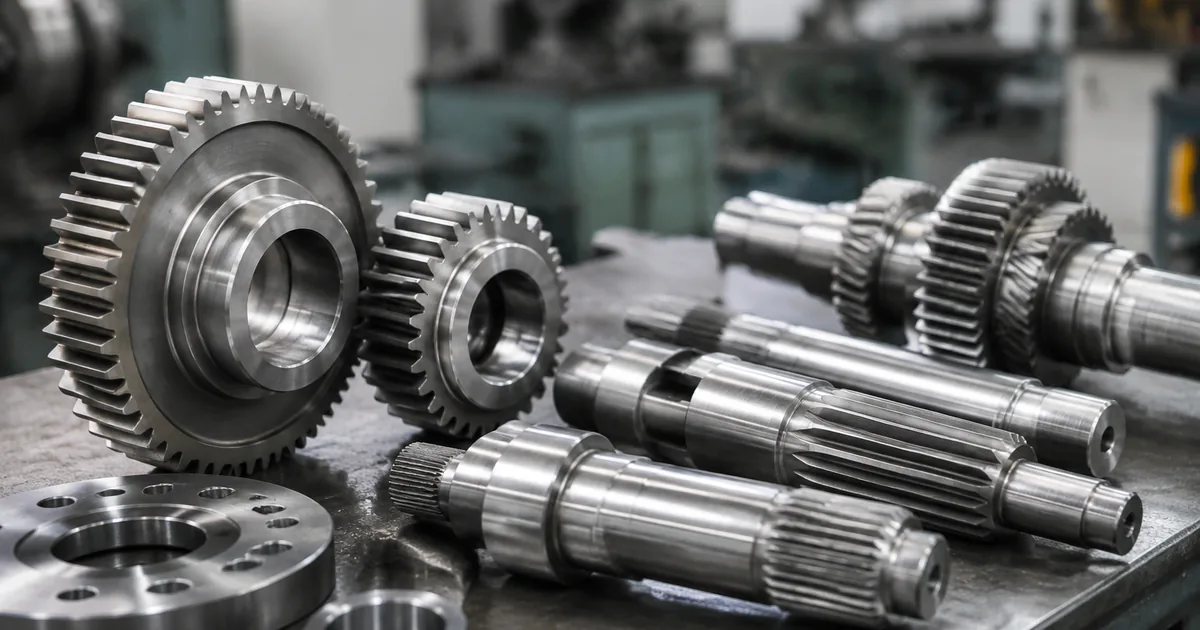
Поверхностная закалка делает «броню» на рабочей поверхности зуба, не затрагивая его сердцевину. Быстрый нагрев тонкого слоя токами высокой частоты и резкое охлаждение поднимают твёрдость поверхности до 45–55 HRC, повышая износо- и контактную стойкость зацепления, а вязкая сердцевина при этом гасит ударные нагрузки и не даёт зубу сломаться.
Что такое поверхностная закалка
Поверхностная закалка — вид термообработки, при котором мартенситную структуру получают только в тонком поверхностном слое детали, а сердцевина остаётся в исходном, более вязком состоянии. Достигается это за счёт быстрого локального нагрева выше точки Ac3 и последующего резкого охлаждения. Для зубчатых колёс редукторов чаще всего применяют:
Закалку ТВЧ (токами высокой частоты, HFC) — индуктор нагревает поверхность за секунды;
Пламенную закалку — нагрев газовой горелкой, для крупных колёс.
Типовые стали — 40Х, 45, 40ХН. Твёрдость поверхности после закалки и низкого отпуска — обычно 45–55 HRC, глубина упрочнённого слоя — от 0,8 до 4–5 мм в зависимости от модуля.
Твёрдость, слой и профиль
При закалке зубьев ТВЧ важно, чтобы упрочнённый слой повторял контур зуба — шёл по впадине и рабочим граням. Тогда сохраняется вязкая сердцевина, гасящая изгибные и ударные нагрузки. Ориентировочные значения:
Твёрдость поверхности
45–55 HRC
Твёрдость сердцевины
25–35 HRC (после улучшения)
Глубина слоя
≈ 0,2–0,4·m (мм)
Метод нагрева
ТВЧ, пламя
Поверхностная закалка ТВЧ даёт меньшую твёрдость и меньшую глубину, чем цементация, зато проще, быстрее и без коробления крупных колёс. Для тяжелонагруженных быстроходных ступеней предпочтительнее цементация до 58–62 HRC; для средних нагрузок ТВЧ-закалка оптимальна по цене и стойкости.
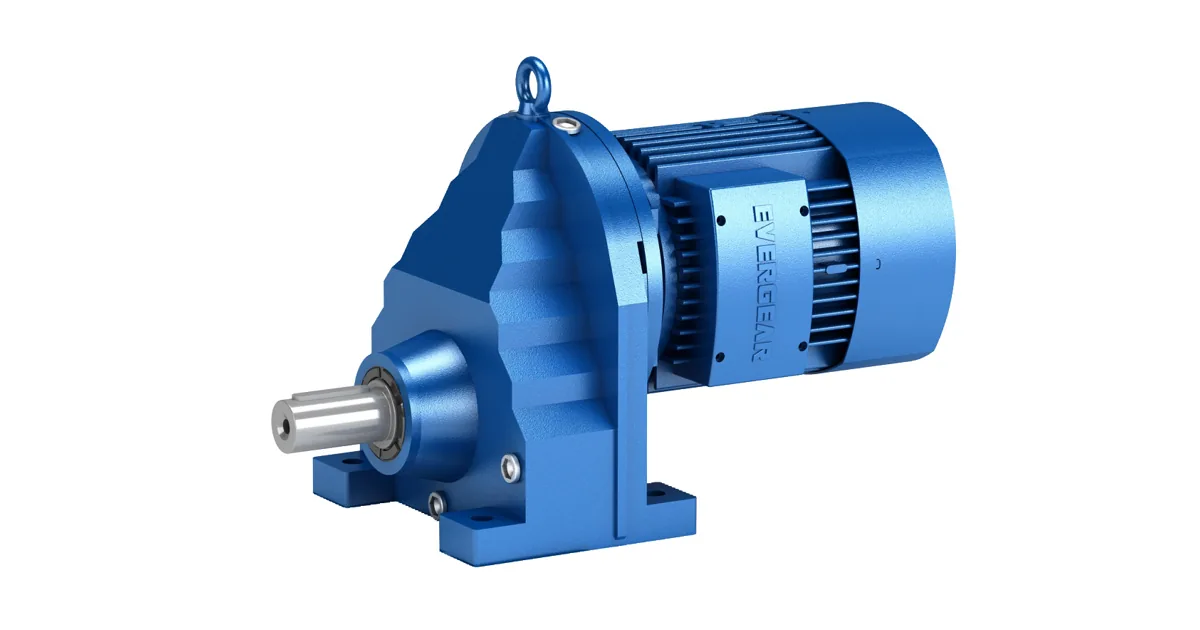
Типовое исполнение соосного привода
Влияние на работу редуктора
Твёрдая поверхность зуба резко повышает контактную выносливость (стойкость к выкрашиванию, питтингу) и износостойкость, а вязкая сердцевина обеспечивает изгибную прочность и стойкость к поломке зуба. Это позволяет передавать больший момент в тех же габаритах. При подборе редуктора твёрдость зубьев отдельно не задают — она заложена в конструкцию серии; достаточно указать момент и обороты в калькуляторе подбора. Готовые серии — в каталоге цилиндрических редукторов.
Расчёт момента и сервис-фактора перед подбором
Связь со смежными терминами
Поверхностную закалку следует отличать от объёмной закалки (прокаливается вся деталь, но она становится хрупкой) и от цементации/нитроцементации (химико-термическое насыщение углеродом перед закалкой, слой твёрже и глубже). После закалки обязателен отпуск для снятия хрупкости. Смежные понятия разобраны в глоссарии.
Подберём редуктор под вашу задачу
Пришлите параметры, фото шильдика или маркировку — инженер рассчитает подбор и пришлёт КП.
При объёмной закалке прокаливается вся деталь, она становится твёрдой, но хрупкой по всему сечению. Поверхностная закалка упрочняет только тонкий слой зуба, оставляя сердцевину вязкой. В итоге поверхность износостойкая, а сердцевина гасит удары и не даёт зубу сломаться.
Какая твёрдость у зубьев после закалки ТВЧ?
Обычно 45–55 HRC на поверхности после закалки токами высокой частоты и низкого отпуска. Сердцевина остаётся мягче — около 25–35 HRC. Такое сочетание даёт высокую контактную выносливость поверхности при сохранении изгибной прочности зуба.
Чем закалка ТВЧ отличается от цементации?
Цементация сначала насыщает поверхность углеродом, а затем закаливает — слой получается твёрже (58–62 HRC) и глубже. Закалка ТВЧ упрочняет уже готовый металл без насыщения, она проще, быстрее и дешевле, но даёт меньшую твёрдость. ТВЧ хороша для средних нагрузок, цементация — для тяжёлых.
Какая глубина закалённого слоя нужна для зуба?
Ориентировочно 0,2–0,4 модуля, чтобы слой перекрывал рабочую зону зуба, но не «прошивал» его насквозь. Для модуля 4 мм это примерно 0,8–1,6 мм. Слой должен повторять контур зуба по впадине и граням, сохраняя вязкую сердцевину.
Нужен ли отпуск после поверхностной закалки?
Да. Сразу после закалки слой хрупкий из-за закалочных напряжений. Низкий отпуск (150–200 °C) снимает хрупкость и стабилизирует структуру, почти не снижая твёрдость. Без отпуска возможны трещины и сколы зубьев под нагрузкой.
Как оформить заказ?
Заявка через сайт, письмо на zr@zavod-red.ru или звонок менеджеру. Для юрлиц — счёт по реквизитам, для частных лиц — оплата картой.
Поверхностная закалка — термообработка, упрочняющая только поверхностный слой зуба редуктора (нагрев ТВЧ или пламенем + резкое охлаждение) до 45–55 HRC при сохранении вязкой сердцевины для стойкости к ударам.
Подробнее: характеристики и таблицы
Поверхностная закалка повышает контактную выносливость и износостойкость рабочих поверхностей зубьев, а вязкая сердцевина обеспечивает изгибную прочность. По сравнению с цементацией метод проще и дешевле, но даёт меньшую твёрдость и глубину слоя. После закалки обязателен отпуск.
Нужны: мощность двигателя, обороты на входе и выходе, крутящий момент, режим работы. Инженер рассчитывает типоразмер и передаточное число.
Какая гарантия на редуктор?
12 месяцев с даты отгрузки. Паспорт изделия, декларация ЕАС, сертификат ГОСТ. При заводском дефекте — замена по договору.
Партнёрская программа завода
Инженерам и проектировщикам — 5% с заказа
Рекомендуете наши редукторы коллегам, заказчику или своему отделу снабжения? За каждый состоявшийся заказ по вашей рекомендации выплачиваем 5% от суммы — реферальное вознаграждение переводом на карту. Прозрачный договор, работа со снабженцами и проектными отделами напрямую, отгрузка от производителя (ООО «НИИ АТТ», Челябинск).