Собственное производствоПромышленные редукторы для производителей оборудования•Отгрузка по всей России•Аналоги SEW, NORD, Bonfiglioli без переделки рамы•Расчёт и КП за 15 минут•Гарантия 12 месяцевПромышленные редукторы для производителей оборудования•Отгрузка по всей России•Аналоги SEW, NORD, Bonfiglioli без переделки рамы•Расчёт и КП за 15 минут•Гарантия 12 месяцев
Шероховатость поверхности зуба — микронеровности рабочего профиля зуба, оставленные обработкой. Оценивается параметром Ra (мкм) и влияет на трение, толщину масляной плёнки, склонность к задирам и износу зацепления.
Если степень точности описывает геометрию зуба в целом, то шероховатость — микрорельеф его рабочей поверхности. Гладкий зуб удерживает масляную плёнку, снижает трение и сопротивляется задирам; шероховатый быстрее изнашивается и шумит. Поэтому финишная обработка боковых поверхностей зуба — важный фактор ресурса и КПД редуктора.
Что такое шероховатость поверхности зуба
Шероховатость — совокупность микроскопических неровностей, образующихся на боковой (эвольвентной) поверхности зуба при нарезании, шевинговании или шлифовании. Основной параметр — среднее арифметическое отклонение профиля Ra, измеряемое в микрометрах (мкм) по ГОСТ 2789 / ISO 4287. Реже используют высоту неровностей по десяти точкам Rz (Rz ≈ 4…7·Ra).
Физический смысл прост: чем меньше Ra, тем ровнее рабочая поверхность зуба и тем легче в зоне контакта формируется несущая масляная плёнка, разделяющая сопряжённые зубья.
Типовые значения Ra
Шероховатость зависит от способа финишной обработки боковой поверхности зуба:
Обработка
Ra, мкм
Черновое зубофрезерование
3,2–6,3
Чистовое фрезерование / шевингование
1,25–2,5
Шлифование зубьев
0,4–1,25
Хонингование, полирование
0,1–0,4
В общепромышленных редукторах рабочие поверхности зубьев обычно имеют Ra 0,8–1,6 мкм; для быстроходных и высоконагруженных ступеней применяют шлифование до Ra 0,4–0,8 мкм.
Шероховатость важно рассматривать вместе с толщиной масляной плёнки. Критерий — отношение толщины плёнки к суммарной шероховатости поверхностей (параметр λ). При λ > 1 плёнка полностью разделяет зубья и износ минимален; при λ < 1 вершины микронеровностей контактируют напрямую, что ведёт к задирам и питтингу.
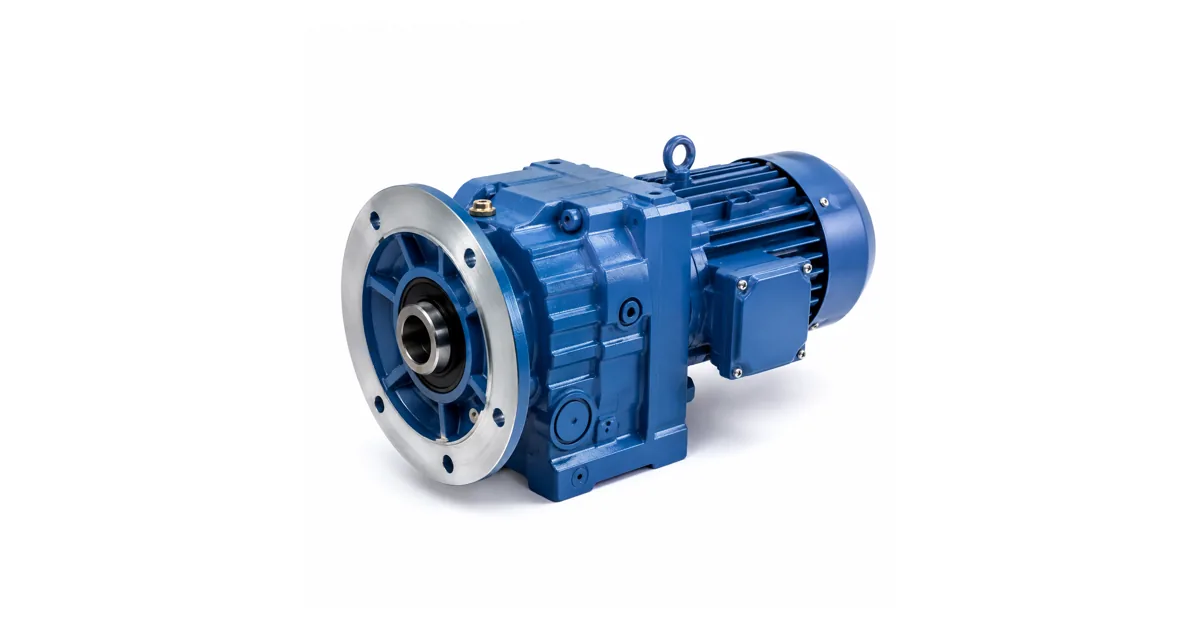
Типовое исполнение соосного привода
Влияние на эксплуатацию редуктора
Трение и КПД — гладкий зуб снижает потери на трение в зацеплении, немного повышая КПД ступени;
Задиры (scuffing) — грубая поверхность при высокой нагрузке и скорости рвёт масляную плёнку и провоцирует локальное сваривание металла;
Питтинг — микронеровности концентрируют контактные напряжения и ускоряют усталостное выкрашивание;
Шум — ровная поверхность работает тише, особенно на высоких оборотах;
Приработка — умеренная начальная шероховатость помогает зубьям приработаться, но избыточная сокращает ресурс.
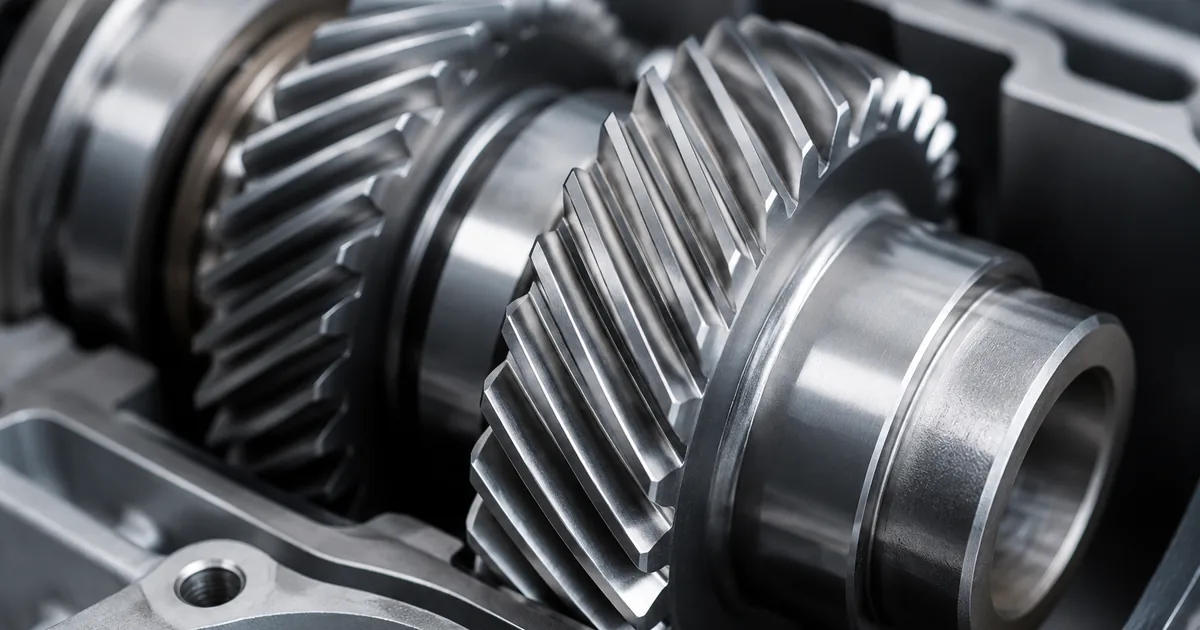
Зубчатая передача крупным планом
Связь со смежными терминами
Шероховатость не следует путать со степенью точности зубчатого колеса (DIN 3962, ГОСТ 1643): точность описывает отклонения профиля и шага, то есть макрогеометрию, а шероховатость — микрорельеф поверхности. Колесо может быть точным по профилю, но грубым по шероховатости, и наоборот. Для ресурса важны оба параметра одновременно с классом вязкости и чистотой масла.
Пользователю шероховатость отдельно задавать не нужно — она определена технологией изготовления серии. Подобрать редуктор по моменту, оборотам и передаточному числу можно в калькуляторе подбора; серии смотрите в каталоге, а российские аналоги импортных приводов — в разделе импортозамещения.
Подберём редуктор под вашу задачу
Пришлите параметры, фото шильдика или маркировку — инженер рассчитает подбор и пришлёт КП.
Основной параметр — среднее арифметическое отклонение профиля Ra в микрометрах (ГОСТ 2789, ISO 4287). Иногда указывают высоту неровностей Rz, которая примерно в 4–7 раз больше Ra. Чем меньше Ra, тем глаже рабочая поверхность зуба.
Какая шероховатость зубьев у промышленных редукторов?
В общепромышленных редукторах боковые поверхности зубьев обычно имеют Ra 0,8–1,6 мкм. Быстроходные и высоконагруженные ступени шлифуют до Ra 0,4–0,8 мкм, а прецизионные передачи хонингуют до Ra 0,1–0,4 мкм.
Как шероховатость влияет на ресурс передачи?
Гладкая поверхность удерживает масляную плёнку, снижает трение и сопротивляется задирам и питтингу. Грубый зуб концентрирует контактные напряжения на вершинах микронеровностей, рвёт плёнку и быстрее изнашивается, сокращая ресурс зацепления.
Чем шероховатость отличается от степени точности зуба?
Степень точности (DIN 3962, ГОСТ 1643) описывает отклонения профиля и шага — макрогеометрию колеса. Шероховатость описывает микрорельеф рабочей поверхности. Это независимые параметры: колесо может быть точным по профилю, но грубым по поверхности.
Что такое параметр λ и почему он важен?
λ — отношение толщины масляной плёнки к суммарной шероховатости сопряжённых зубьев. При λ больше 1 плёнка полностью разделяет поверхности и износ минимален; при λ меньше 1 микронеровности контактируют напрямую, что ведёт к задирам и выкрашиванию.
Нужно ли задавать шероховатость при заказе редуктора?
Обычно нет — шероховатость определена технологией изготовления серии и подобрана под её назначение. Отдельно её оговаривают лишь для специальных малошумных или высокоресурсных задач. Стандартный подбор ведут по моменту, оборотам и передаточному числу.
Шероховатость поверхности зуба — микронеровности рабочего профиля, оцениваемые параметром Ra (мкм). Она определяет трение, удержание масляной плёнки, склонность к задирам и питтингу, а значит — КПД и ресурс зубчатой передачи редуктора.
Подробнее: характеристики и таблицы
Шероховатость поверхности зуба зависит от финишной обработки: черновое фрезерование даёт Ra 3,2–6,3 мкм, шлифование — 0,4–1,25 мкм, хонингование — до 0,1 мкм. В общепромышленных редукторах типична Ra 0,8–1,6 мкм. Важен параметр λ — отношение толщины масляной плёнки к шероховатости: при λ > 1 износ минимален.
Нужны: мощность двигателя, обороты на входе и выходе, крутящий момент, режим работы. Инженер рассчитывает типоразмер и передаточное число.
Какая гарантия на редуктор?
12 месяцев с даты отгрузки. Паспорт изделия, декларация ЕАС, сертификат ГОСТ. При заводском дефекте — замена по договору.
Партнёрская программа завода
Инженерам и проектировщикам — 5% с заказа
Рекомендуете наши редукторы коллегам, заказчику или своему отделу снабжения? За каждый состоявшийся заказ по вашей рекомендации выплачиваем 5% от суммы — реферальное вознаграждение переводом на карту. Прозрачный договор, работа со снабженцами и проектными отделами напрямую, отгрузка от производителя (ООО «НИИ АТТ», Челябинск).