Собственное производствоПромышленные редукторы для производителей оборудования•Отгрузка по всей России•Аналоги SEW, NORD, Bonfiglioli без переделки рамы•Расчёт и КП за 15 минут•Гарантия 12 месяцевПромышленные редукторы для производителей оборудования•Отгрузка по всей России•Аналоги SEW, NORD, Bonfiglioli без переделки рамы•Расчёт и КП за 15 минут•Гарантия 12 месяцев
Тепловизионный контроль редуктора и мотор-редуктора
Тепловизионный контроль — бесконтактная диагностика оборудования по инфракрасному излучению: тепловизор строит карту температур корпуса редуктора, а локальный перегрев указывает на дефект подшипника, зацепления или недостаток смазки.
Любая механическая неисправность в редукторе рано или поздно превращается в тепло: трение в дефектном подшипнике, задиры зубьев, нехватка масла — всё это поднимает локальную температуру корпуса. Тепловизор фиксирует это излучение бесконтактно, на ходу, без остановки привода, что делает тепловизионный контроль одним из базовых методов предиктивной диагностики.
Что такое тепловизионный контроль
Тепловизионный контроль (инфракрасная термография) — метод неразрушающего контроля, при котором тепловизор регистрирует инфракрасное излучение поверхности и переводит его в температурную карту — термограмму. Каждый пиксель термограммы соответствует температуре точки корпуса. Метод бесконтактный: измерение ведётся с расстояния, на работающем оборудовании, без остановки линии.
Физическая основа — закон Стефана — Больцмана: мощность излучения растёт пропорционально четвёртой степени абсолютной температуры (E = ε·σ·T4). Поэтому даже небольшой локальный нагрев уверенно различается на термограмме при условии корректно заданного коэффициента излучения ε поверхности.
Точки контроля редуктора
На редукторе и мотор-редукторе снимают температуру характерных зон, сравнивая их между собой и с исправным агрегатом-«близнецом»:
Подшипниковые узлы входного и выходного валов — самые информативные точки;
зона зубчатого зацепления и масляной ванны — общий тепловой фон;
корпус двигателя и клеммная коробка мотор-редуктора;
места установки манжет и уплотнений (перегрев — признак перетяжки или сухого трения).
Коэффициент излучения ε для окрашенного чугунного корпуса ≈ 0,90–0,95, для голого блестящего металла — 0,1–0,3. Если не задать ε правильно, блестящий вал даст ложно заниженную температуру. По этой причине контрольные зоны часто маркируют матовой краской или наклейкой с известным ε.
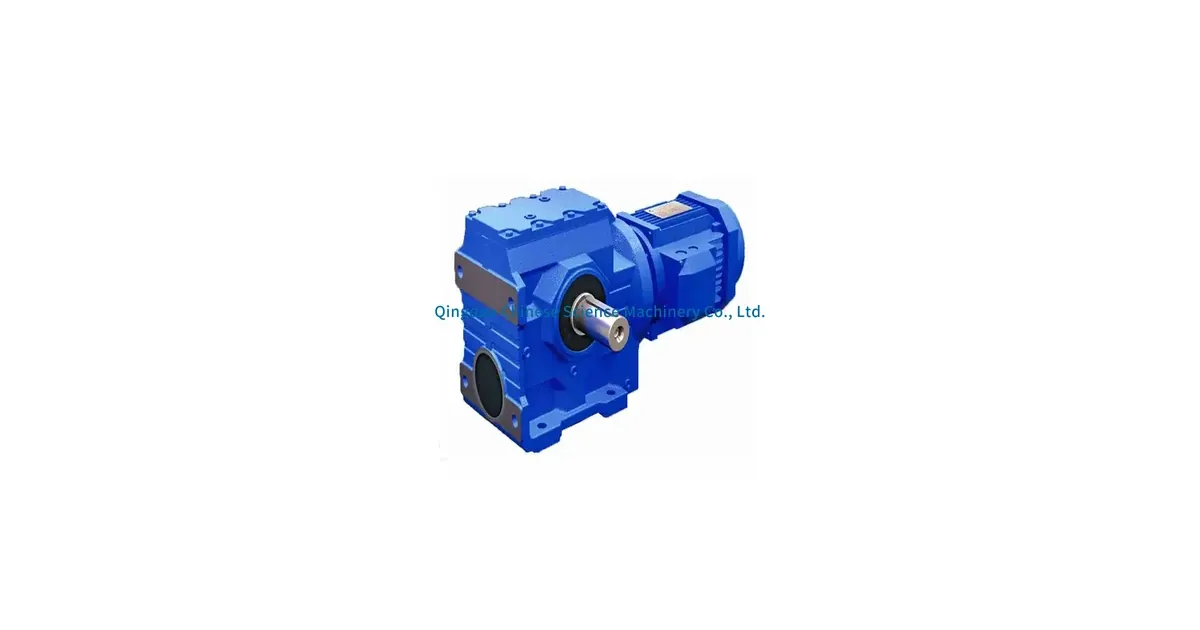
Типовое исполнение мотор-редуктора привода
Нормы и оценка результата
Оценивают не столько абсолютную температуру, сколько превышение над окружающей средой (Δt) и разницу между однотипными узлами. Ориентировочные критерии для общепромышленного редуктора:
Δt узла над средой
Оценка
до 20 °C
норма
20–40 °C
наблюдение, повтор замера
более 40 °C
дефект, требуется ревизия
Абсолютная температура масляной ванны у большинства редукторов не должна превышать 80–90 °C; корпус подшипника — 70–75 °C. Разница более 10–15 °C между симметричными подшипниками одного вала — повод для вскрытия узла. Тепловизионный контроль всегда трактуют вместе с другими методами диагностики — вибрацией и анализом масла, поскольку тепло показывает следствие, а не всегда первопричину.
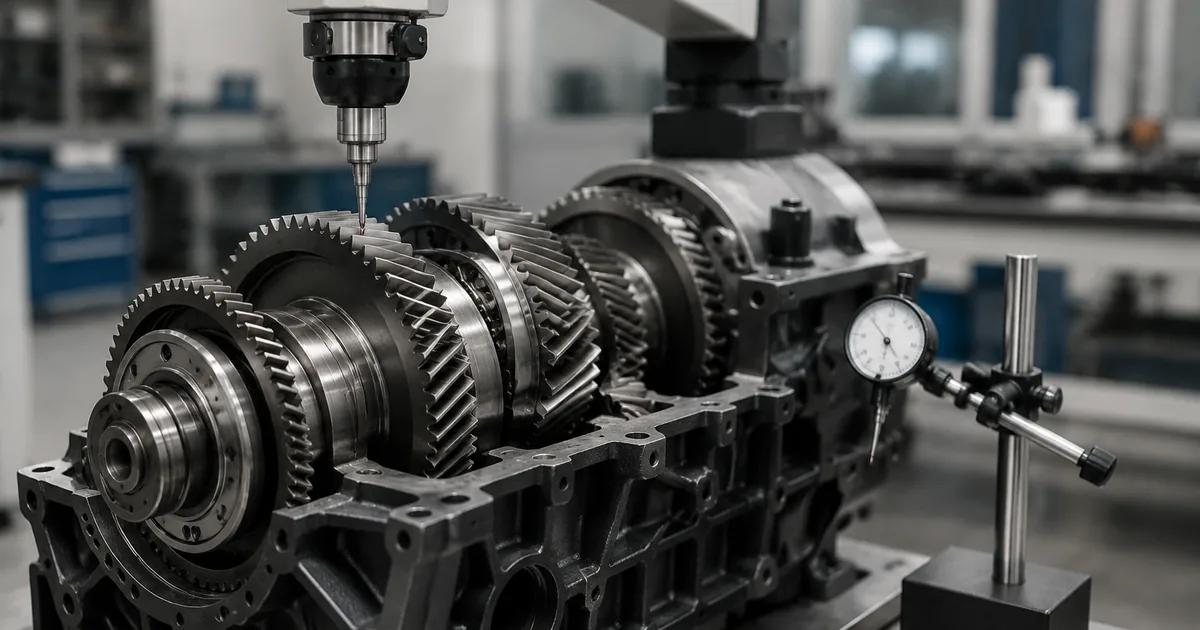
Контроль геометрии зубчатого венца
Место метода в обслуживании привода
Термография — быстрый скрининговый метод: за минуту обхода оператор видит «горячие» агрегаты по всей линии. Она хорошо ловит нехватку смазки, начинающийся износ подшипника, перегрузку и перетяжку уплотнений, но плохо различает ранние дефекты зубьев — там сильнее вибродиагностика. Регулярная термография при выборе привода помогает и на этапе замены импортного узла: сопоставив тепловые режимы, проще подобрать российский аналог по фактической нагрузке в калькуляторе подбора и в разделе импортозамещения.
Подберём редуктор под вашу задачу
Пришлите параметры, фото шильдика или маркировку — инженер рассчитает подбор и пришлёт КП.
Можно ли по тепловизору определить неисправность редуктора?
Да, но косвенно. Локальный перегрев подшипника, зацепления или уплотнения указывает на дефект: нехватку смазки, износ, перекос или перегрузку. Тепловизор показывает следствие, поэтому для точного диагноза его сочетают с вибродиагностикой и анализом масла.
Какая температура корпуса редуктора считается нормальной?
Для общепромышленного редуктора масляная ванна обычно не выше 80–90 °C, корпус подшипника — до 70–75 °C. Важнее абсолютного значения превышение над средой (Δt до 20 °C — норма) и разница между симметричными узлами: расхождение более 10–15 °C — повод для ревизии.
Почему при съёмке важен коэффициент излучения?
Тепловизор пересчитывает излучение в температуру через коэффициент ε. У окрашенного чугуна ε ≈ 0,9, у блестящего металла — 0,1–0,3. Если ε задан неверно, блестящий вал покажет ложно низкую температуру. Поэтому контрольные зоны делают матовыми или задают ε по паспорту поверхности.
Чем тепловизионный контроль отличается от вибродиагностики?
Термография ловит тепло — следствие трения и перегрузки, и делает это быстро, бесконтактно, на ходу. Вибродиагностика чувствительнее к ранним дефектам зубьев и подшипников на стадии, когда тепла ещё почти нет. Методы дополняют друг друга, а не заменяют.
Нужно ли останавливать редуктор для тепловизионного контроля?
Нет. Метод бесконтактный и проводится на работающем оборудовании под нагрузкой — именно рабочий режим и даёт информативную тепловую картину. Более того, замер сразу после остановки менее показателен, так как узел уже начинает остывать.
Как оформить заказ?
Заявка через сайт, письмо на zr@zavod-red.ru или звонок менеджеру. Для юрлиц — счёт по реквизитам, для частных лиц — оплата картой.
Тепловизионный контроль — бесконтактная диагностика редуктора по инфракрасному излучению корпуса. Тепловизор строит термограмму, а локальный перегрев подшипника, зацепления или уплотнения указывает на износ, нехватку смазки или перегрузку привода.
Подробнее: характеристики и таблицы
Тепловизионный контроль оценивает превышение температуры узла над средой (Δt) и разницу между однотипными подшипниками. Δt до 20 °C — норма, свыше 40 °C — дефект. Метод быстрый и проводится на ходу, но следствие, а не первопричину, поэтому его дополняют вибродиагностикой и анализом масла.
Метод
ИК-термография, бесконтактный
Основа
E = ε·σ·T4 (закон Стефана — Больцмана)
Критерий
Δt узла и разница между симметричными опорами
Норма Δt
до 20 °C над окружающей средой
По фактическим тепловым режимам удобно подбирать замену импортному приводу: сопоставьте нагрузку и выберите российский аналог в калькуляторе подбора, готовые серии — в каталоге, замена импорта — в разделе импортозамещения.
Как подобрать редуктор под задачу?
Нужны: мощность двигателя, обороты на входе и выходе, крутящий момент, режим работы. Инженер рассчитывает типоразмер и передаточное число.
Какая гарантия на редуктор?
12 месяцев с даты отгрузки. Паспорт изделия, декларация ЕАС, сертификат ГОСТ. При заводском дефекте — замена по договору.
Партнёрская программа завода
Инженерам и проектировщикам — 5% с заказа
Рекомендуете наши редукторы коллегам, заказчику или своему отделу снабжения? За каждый состоявшийся заказ по вашей рекомендации выплачиваем 5% от суммы — реферальное вознаграждение переводом на карту. Прозрачный договор, работа со снабженцами и проектными отделами напрямую, отгрузка от производителя (ООО «НИИ АТТ», Челябинск).