Собственное производствоПромышленные редукторы для производителей оборудования•Отгрузка по всей России•Аналоги SEW, NORD, Bonfiglioli без переделки рамы•Расчёт и КП за 15 минут•Гарантия 12 месяцевПромышленные редукторы для производителей оборудования•Отгрузка по всей России•Аналоги SEW, NORD, Bonfiglioli без переделки рамы•Расчёт и КП за 15 минут•Гарантия 12 месяцев
Термообработка зубчатых колёс: что это в редукторе
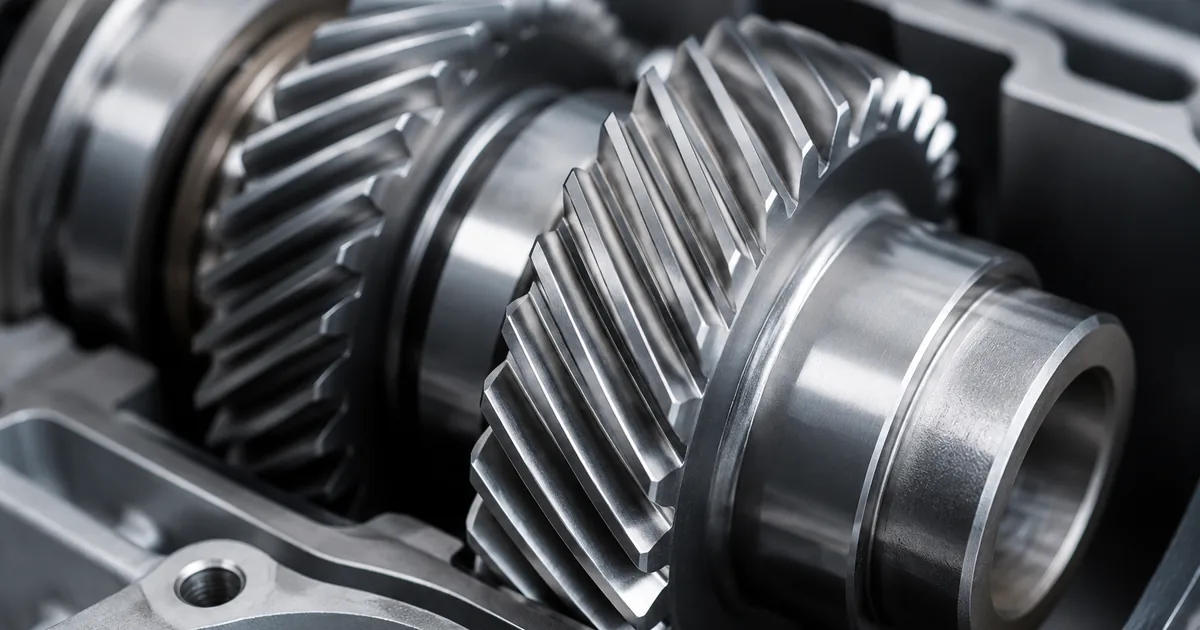
Термообработка зубчатых колёс — нагрев и охлаждение колеса по заданному режиму для получения нужной твёрдости и структуры зуба. Она формирует твёрдую износостойкую поверхность при вязкой сердцевине и определяет контактную и изгибную прочность передачи.
Одна и та же сталь может быть мягкой или твёрдой в зависимости от термообработки. Для зубчатых колёс это решающий фактор: правильный режим даёт твёрдую поверхность зуба, сопротивляющуюся износу и выкрашиванию, при вязкой сердцевине, гасящей ударные нагрузки. Именно термообработка превращает заготовку из легированной стали в долговечное колесо редуктора.
Что такое термообработка колёс
Термообработка — это управляемый нагрев детали до определённой температуры, выдержка и охлаждение с заданной скоростью, изменяющие внутреннюю структуру и свойства стали. Для зубчатых колёс цель — получить твёрдую износостойкую поверхность зуба при вязкой прочной сердцевине. Поверхность должна сопротивляться контактному износу и выкрашиванию (питтингу), а сердцевина — воспринимать изгиб и удары без хрупкого излома.
Твёрдость измеряют по Роквеллу (HRC) для закалённых поверхностей и по Бринеллю (HB) для улучшенных. Ориентировочно 1 HRC соответствует области высоких твёрдостей, недоступных методу HB.
Улучшение — самый простой режим, зуб твёрдостью 269–302 HB по всему сечению, применяют для средненагруженных передач;
Закалка ТВЧ — токами высокой частоты упрочняют только поверхностный слой зуба;
Цементация — насыщают поверхность углеродом и закаливают до 58–63 HRC, стандарт для тяжелонагруженных колёс;
Азотирование — насыщение азотом при относительно низкой температуре, почти без коробления.
Твёрдые колёса (58–63 HRC после цементации) держат момент в разы больший, чем улучшенные (до 302 HB) того же размера. Но после цементации зубья часто требуют финишной шлифовки для устранения коробления и восстановления точности профиля.
Типовое исполнение соосного привода
Влияние на прочность и ресурс
Допускаемые контактные и изгибные напряжения зубьев прямо зависят от твёрдости поверхности: чем она выше, тем больше момент выдерживает передача и тем выше её ресурс. Цементованные шлифованные колёса — основа современных компактных редукторов с высокой удельной мощностью. Улучшенные колёса дешевле, тише прирабатываются, но крупнее при равном моменте.
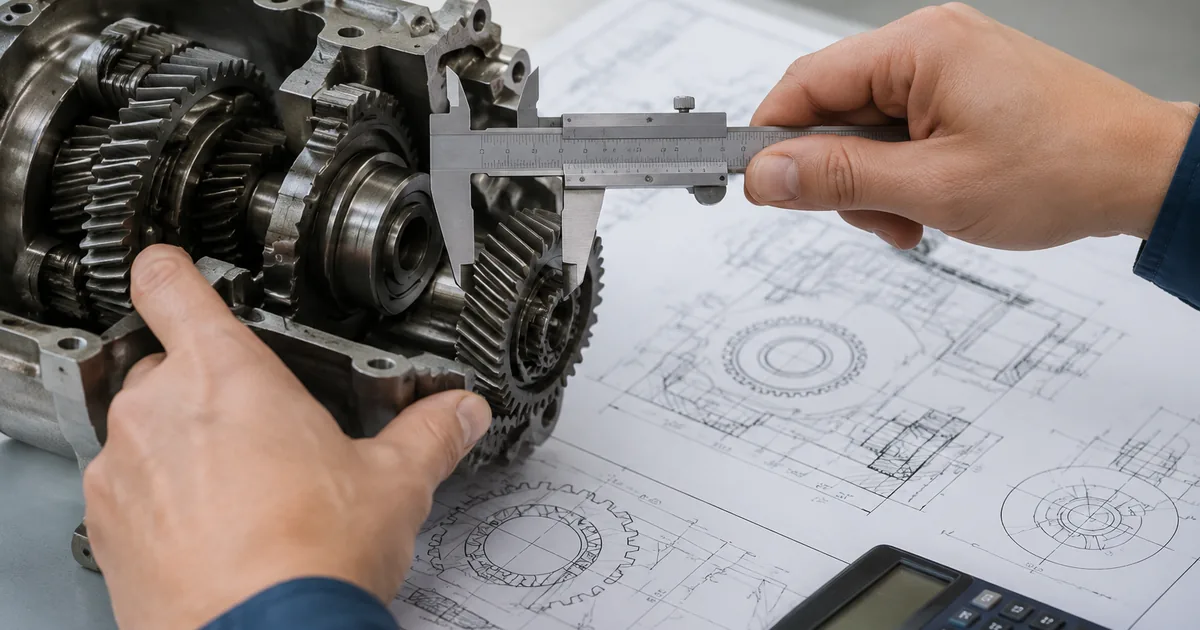
Расчёт момента и сервис-фактора перед подбором
Влияние на подбор
Вид термообработки заложен в конструкцию серии и напрямую определяет допускаемый момент типоразмера. Российские редукторы Завода Редукторов применяют цементуемые и шлифованные колёса, что позволяет держать те же моменты, что у импортных аналогов ZR при равных габаритах. Пользователю режим термообработки задавать не нужно — достаточно указать момент и обороты в калькуляторе подбора, а замену импортных приводов оформить в разделе импортозамещения. Готовые серии — в каталоге редукторов.
Подберём редуктор под вашу задачу
Пришлите параметры, фото шильдика или маркировку — инженер рассчитает подбор и пришлёт КП.
Это нагрев и охлаждение колеса по заданному режиму для получения нужной твёрдости и структуры зуба. Цель — твёрдая износостойкая поверхность при вязкой сердцевине. Термообработка определяет контактную и изгибную прочность зубчатой передачи.
Какие виды термообработки применяют для колёс?
Основные: улучшение (269–302 HB), закалка ТВЧ (45–55 HRC), цементация с закалкой (58–63 HRC) и азотирование (550–650 HV). Улучшение — для средних нагрузок, цементация — для тяжелонагруженных колёс, азотирование — для точных передач без коробления.
Какая твёрдость зубьев считается высокой?
Твёрдой считается поверхность 58–63 HRC после цементации и закалки. Улучшенные колёса имеют 269–302 HB по всему сечению. Чем твёрже поверхность, тем выше допускаемые контактные напряжения и тем больший момент держит колесо того же размера.
Зачем колёса цементируют?
Цементация насыщает поверхность зуба углеродом, а последующая закалка даёт твёрдость 58–63 HRC при вязкой сердцевине. Это максимальная контактная и изгибная прочность, стандарт для тяжелонагруженных редукторов. После цементации зубья часто шлифуют.
Чем твёрдые колёса лучше улучшенных?
Твёрдые цементованные колёса (58–63 HRC) держат в разы больший момент, чем улучшенные (до 302 HB) того же размера, поэтому редуктор получается компактнее. Улучшенные дешевле и проще в изготовлении, но крупнее при равной нагрузке.
Влияет ли термообработка на подбор редуктора?
Напрямую пользователь режим не задаёт — он заложен в серию и определяет допускаемый момент типоразмера. Подбор ведётся по моменту и оборотам в /podbor. Цементованные шлифованные колёса позволяют держать моменты импортных аналогов при равных габаритах.
Термообработка зубчатых колёс — нагрев и охлаждение колеса по заданному режиму для получения твёрдой износостойкой поверхности зуба при вязкой сердцевине. Она формирует контактную и изгибную прочность и напрямую определяет допускаемый момент передачи.
Подробнее: характеристики и таблицы
Основные виды: улучшение (269–302 HB), закалка ТВЧ (45–55 HRC), цементация с закалкой (58–63 HRC) и азотирование (550–650 HV). Допускаемые напряжения зубьев растут с твёрдостью поверхности, поэтому цементованные шлифованные колёса дают компактные редукторы с высокой удельной мощностью.
Улучшение
269–302 HB
Закалка ТВЧ
45–55 HRC
Цементация
58–63 HRC
Азотирование
550–650 HV
Вид термообработки заложен в серию: подобрать редуктор по моменту и оборотам можно в калькуляторе подбора, а замену импортных приводов на равнопрочные аналоги — в разделе импортозамещения; серии — в каталоге.
Как подобрать редуктор под задачу?
Нужны: мощность двигателя, обороты на входе и выходе, крутящий момент, режим работы. Инженер рассчитывает типоразмер и передаточное число.
Какая гарантия на редуктор?
12 месяцев с даты отгрузки. Паспорт изделия, декларация ЕАС, сертификат ГОСТ. При заводском дефекте — замена по договору.
Партнёрская программа завода
Инженерам и проектировщикам — 5% с заказа
Рекомендуете наши редукторы коллегам, заказчику или своему отделу снабжения? За каждый состоявшийся заказ по вашей рекомендации выплачиваем 5% от суммы — реферальное вознаграждение переводом на карту. Прозрачный договор, работа со снабженцами и проектными отделами напрямую, отгрузка от производителя (ООО «НИИ АТТ», Челябинск).