Собственное производствоПромышленные редукторы для производителей оборудования•Отгрузка по всей России•Аналоги SEW, NORD, Bonfiglioli без переделки рамы•Расчёт и КП за 15 минут•Гарантия 12 месяцевПромышленные редукторы для производителей оборудования•Отгрузка по всей России•Аналоги SEW, NORD, Bonfiglioli без переделки рамы•Расчёт и КП за 15 минут•Гарантия 12 месяцев
Усталостное выкрашивание — прогрессирующее разрушение рабочих поверхностей зубьев, при котором из-за накопления контактной усталости с поверхности выкрашиваются крупные частицы металла, образуя развитые каверны.
Усталостное выкрашивание — это следующая, более тяжёлая стадия питтинга. Если мелкие приработочные раковины не стабилизируются, а нагрузка остаётся высокой, микротрещины сливаются и с поверхности отделяются всё более крупные частицы. Площадь и глубина повреждения растут, профиль зуба искажается, а передача теряет плавность и приближается к отказу.
Что такое усталостное выкрашивание
Усталостное выкрашивание — это прогрессирующая форма контактной усталости поверхности зубьев. В основе тот же механизм, что и у питтинга: циклические контактные напряжения (напряжения Герца) зарождают в поверхностном слое усталостные микротрещины. Когда трещины развиваются и сливаются, отделяются крупные частицы металла, и вместо мелких точечных раковин образуются обширные каверны. Процесс нормируется пределом контактной выносливости σH lim.
По сути питтинг и усталостное выкрашивание — стадии одного процесса: питтинг — начальные мелкие раковины, выкрашивание — их развитая, разрушающая форма.
Стадии развития
Начальный питтинг — единичные мелкие раковины у полюсной линии;
Прогрессирующее выкрашивание — раковины растут, сливаются, площадь повреждения увеличивается;
Разрушающее выкрашивание — глубокие каверны, искажение профиля, резкий рост шума и вибрации;
Признаки — матовые пятна и каверны на поверхности зуба, металлические частицы и «блёстки» в масле, рост виброскорости и уровня шума. Магнитные пробки и анализ масла позволяют поймать процесс на ранней стадии.
Если приработочный питтинг не стабилизировался, а перешёл в прогрессирующее выкрашивание, редуктор работает в перегрузке. Дальнейшая эксплуатация без снижения нагрузки или замены приведёт к излому зуба.
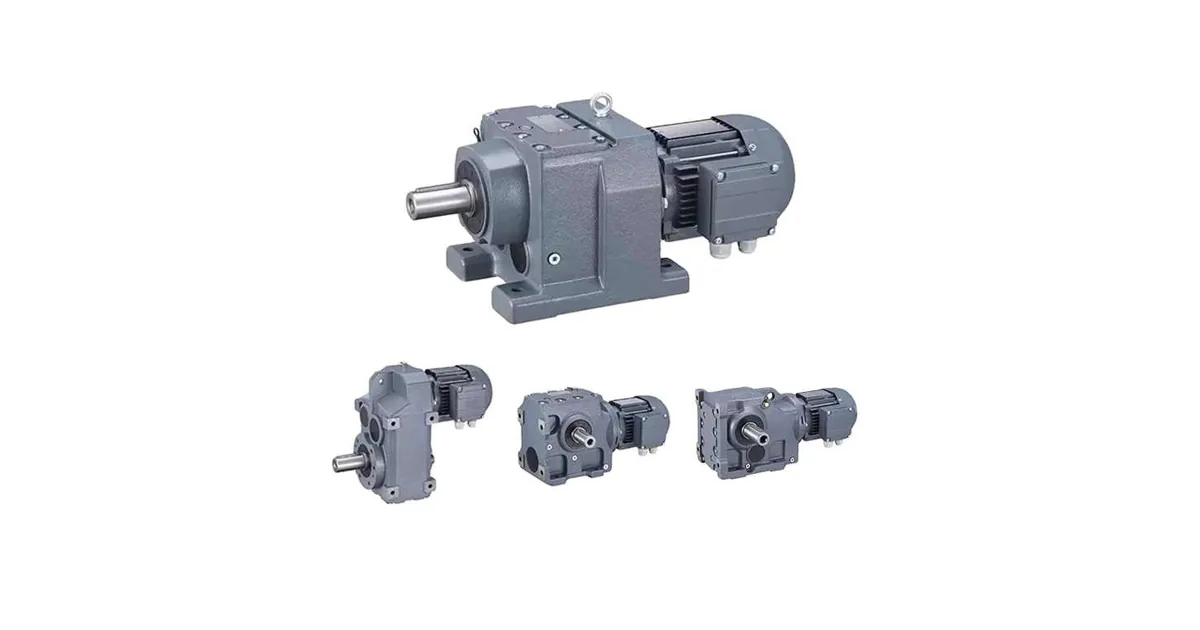
Типовое исполнение соосного привода
Причины и защита при подборе
Причины совпадают с причинами питтинга, но действуют интенсивнее:
длительная перегрузка и заниженный сервис-фактор;
недостаточная твёрдость поверхностного слоя;
неполноценная смазка и загрязнение масла;
перекос валов и концентрация нагрузки на краю зуба.
Защита — запас по контактной прочности, зубья с закалённой и шлифованной поверхностью, корректная смазка. Подобрать редуктор с нужным запасом помогает калькулятор подбора, а серии с термообработанными зубьями — каталог цилиндрических редукторов.
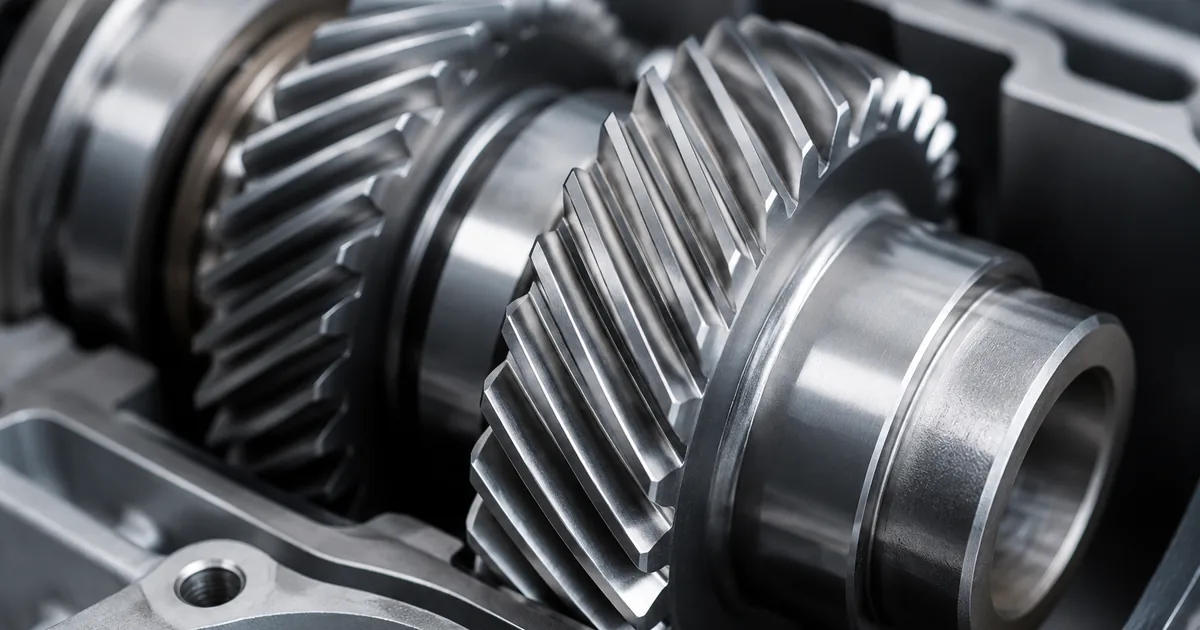
Зубчатая передача крупным планом
Отличие от смежных дефектов
Выкрашивание — усталостное поверхностное разрушение. Задир отличается природой: это термическое схватывание с бороздами, а не усталость. Излом зуба — это разрушение всего сечения от изгибной усталости у основания, тогда как выкрашивание идёт с рабочей поверхности. Абразивный износ — равномерное истирание без раковин. Корректная диагностика по виду повреждения позволяет устранить именно его причину.
Подберём редуктор под вашу задачу
Пришлите параметры, фото шильдика или маркировку — инженер рассчитает подбор и пришлёт КП.
Это прогрессирующее разрушение рабочих поверхностей зубьев, при котором из-за контактной усталости с поверхности выкрашиваются крупные частицы металла, образуя каверны. По сути это развитая, тяжёлая стадия питтинга, ведущая к отказу передачи.
Чем выкрашивание отличается от питтинга?
Это стадии одного процесса контактной усталости. Питтинг — начальные мелкие точечные раковины, которые иногда стабилизируются. Усталостное выкрашивание — их развитая форма: раковины растут, сливаются в крупные каверны, профиль зуба искажается.
Как обнаружить усталостное выкрашивание?
По матовым кавернам на поверхности зуба, металлическим частицам и «блёсткам» в масле, росту шума и виброскорости. Ранние стадии выявляют по магнитным пробкам и анализу масла, что позволяет вмешаться до разрушения профиля.
Что делать при прогрессирующем выкрашивании?
Прогрессирующее выкрашивание означает перегрузку. Нужно снизить нагрузку, проверить смазку и соосность валов, а при значительном повреждении заменить колесо или редуктор. Дальнейшая работа без мер приводит к излому ослабленного зуба.
Как предотвратить выкрашивание зубьев?
Подбирать редуктор с запасом по контактной прочности и правильным сервис-фактором под характер нагрузки, применять зубья с закалённой и шлифованной поверхностью, обеспечивать качественную чистую смазку нужной вязкости и исключать перекос валов, вызывающий краевой контакт. Полезен и периодический контроль масла на наличие металлических частиц. Подбор с необходимым запасом по контактной прочности выполняется в калькуляторе /podbor.
Как оформить заказ?
Заявка через сайт, письмо на zr@zavod-red.ru или звонок менеджеру. Для юрлиц — счёт по реквизитам, для частных лиц — оплата картой.
Усталостное выкрашивание зубьев — прогрессирующее разрушение рабочих поверхностей от контактной усталости, при котором с поверхности выкрашиваются крупные частицы металла. Это развитая, разрушающая стадия питтинга, определяющая ресурс передачи.
Подробнее: характеристики и таблицы
Выкрашивание развивается из питтинга при сохранении перегрузки: микротрещины сливаются, образуются каверны, растут шум и вибрация. Нормируется пределом контактной выносливости σHlim. Защита — запас по контактной прочности, закалённые шлифованные зубья и качественная смазка.
Нужны: мощность двигателя, обороты на входе и выходе, крутящий момент, режим работы. Инженер рассчитывает типоразмер и передаточное число.
Какая гарантия на редуктор?
12 месяцев с даты отгрузки. Паспорт изделия, декларация ЕАС, сертификат ГОСТ. При заводском дефекте — замена по договору.
Партнёрская программа завода
Инженерам и проектировщикам — 5% с заказа
Рекомендуете наши редукторы коллегам, заказчику или своему отделу снабжения? За каждый состоявшийся заказ по вашей рекомендации выплачиваем 5% от суммы — реферальное вознаграждение переводом на карту. Прозрачный договор, работа со снабженцами и проектными отделами напрямую, отгрузка от производителя (ООО «НИИ АТТ», Челябинск).