Собственное производствоПромышленные редукторы для производителей оборудования•Отгрузка по всей России•Аналоги SEW, NORD, Bonfiglioli без переделки рамы•Расчёт и КП за 15 минут•Гарантия 12 месяцевПромышленные редукторы для производителей оборудования•Отгрузка по всей России•Аналоги SEW, NORD, Bonfiglioli без переделки рамы•Расчёт и КП за 15 минут•Гарантия 12 месяцев
Выверка по уровню — установка редуктора на фундаменте в проектное горизонтальное (или заданное) положение с контролем прецизионным уровнем. Она обеспечивает правильную работу смазки, равномерную нагрузку опор и точную последующую центровку валов.
Выверка по уровню — первый и базовый шаг монтажа редуктора. Перекошенный корпус нарушает распределение масла в картере, перегружает одну сторону подшипников и делает невозможной точную центровку с двигателем и машиной. Поэтому редуктор сначала выставляют «в горизонт» по обработанным базовым поверхностям, и только потом центруют валы.
Что такое выверка по уровню
Выверка по уровню — это приведение корпуса редуктора в проектное положение относительно горизонта при установке на фундамент или раму. Контроль ведут прецизионным (слесарным или рамным) уровнем с ценой деления обычно 0,1 мм/м, устанавливая его на обработанные базовые поверхности: разъём корпуса, торцы валов, специальные контрольные площадки. Проверяют горизонтальность в двух взаимно перпендикулярных направлениях — вдоль и поперёк осей валов.
Большинство редукторов рассчитано на горизонтальную установку с масляной ванной определённого уровня, поэтому перекос напрямую влияет на смазку. Некоторые исполнения (вертикальные, наклонные) выставляют под заданным проектным углом — тогда «уровень» означает контроль этого угла, а не строгую горизонталь.
Допуски и приборы
Рамный/брусковый уровень с ценой деления 0,1 мм/м — основной инструмент;
Гидростатический уровень — для протяжённых агрегатов и общей базы нескольких машин;
Лазерный нивелир/система — для крупных и удалённых опор;
Типовой допуск горизонтальности — ориентировочно 0,1–0,2 мм/м, уточняется по документации на агрегат.
Прибор
рамный уровень 0,1 мм/м, лазер
Базовые поверхности
разъём корпуса, торцы валов, площадки
Направления
вдоль и поперёк осей
Типовой допуск
0,1–0,2 мм/м
Выверка по уровню — это не центровка валов. Выверка задаёт положение корпуса относительно горизонта и опорной плоскости, а центровка совмещает оси валов редуктора и сопрягаемых машин (двигателя, исполнительного механизма). Сначала выполняют выверку по уровню, затем — центровку. Перепутать порядок нельзя: без выставленного «в горизонт» корпуса точная центровка бессмысленна.
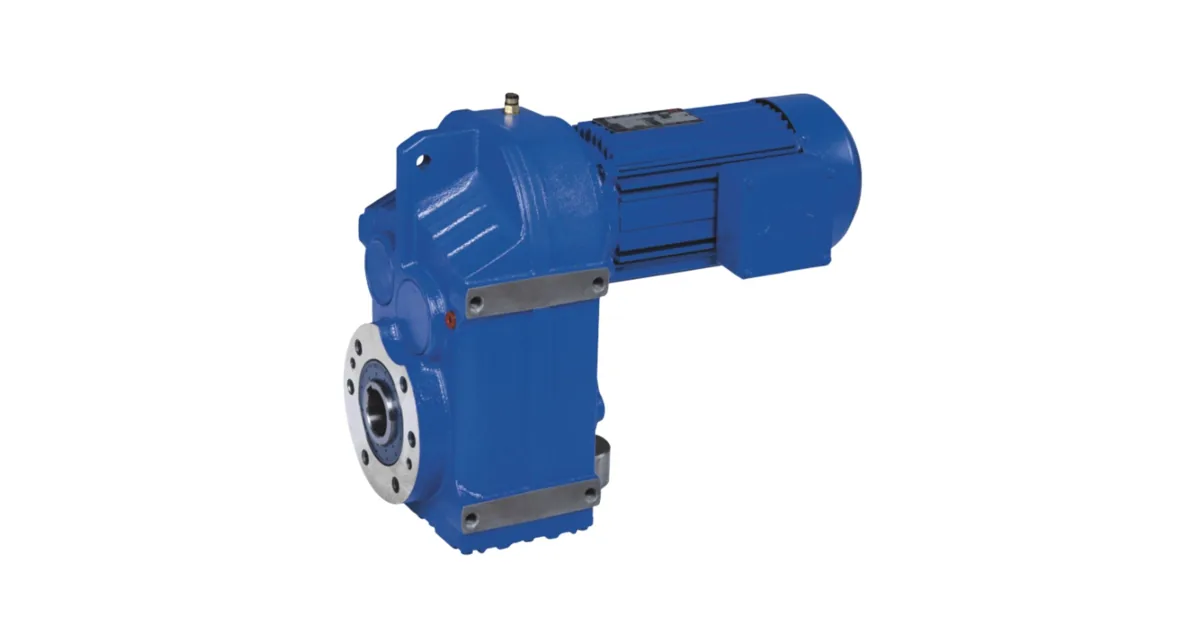
Типовое исполнение плоско-цилиндрического привода
Влияние на эксплуатацию и подбор
Правильная выверка обеспечивает: расчётный уровень и распределение масла в картере (иначе часть зубьев и подшипников недополучает смазку); равномерную опору на все лапы без «мягкой лапы» и коробления корпуса; корректную работу сапуна и уплотнений. Перекос ведёт к масляному голоданию верхних узлов, течам через манжеты, неравномерному износу и повышенной вибрации.
Регулируют положение корпуса металлическими подкладками (шаймами) под лапами, после чего затягивают фундаментные болты и повторно проверяют уровень. Для окончательной фиксации крупных редукторов выполняют подливку фундамента. При подборе привода учитывают монтажное положение (лапное, фланцевое, вертикальное) — уточнить исполнение и серии можно в каталоге редукторов, а подбор под задачу выполнить в калькуляторе.
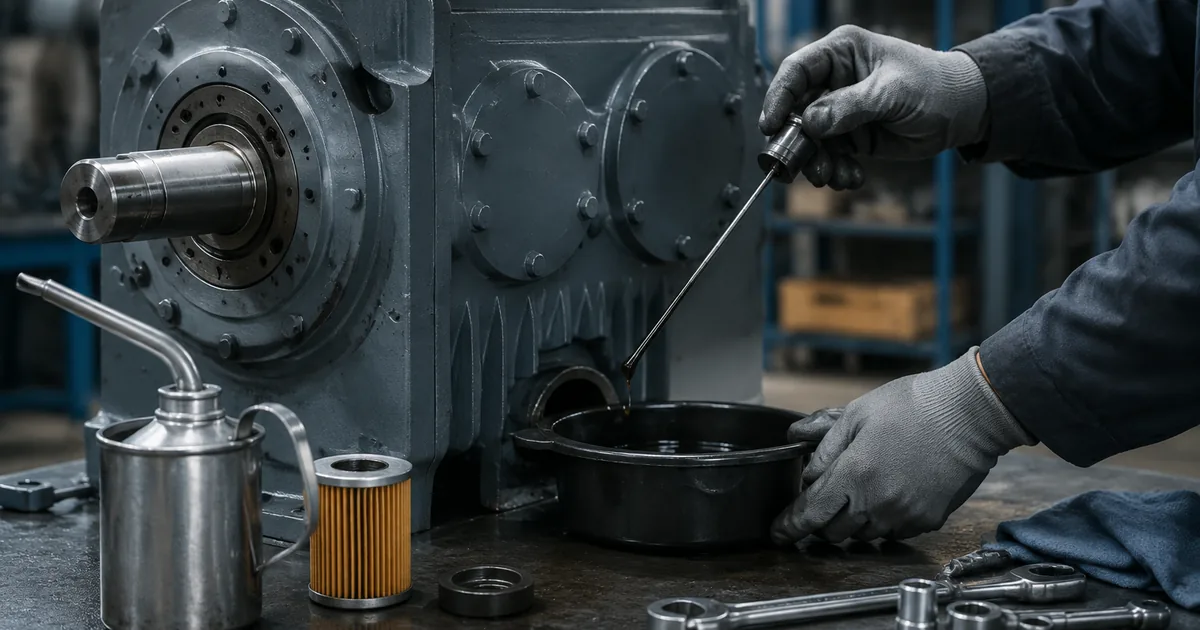
Обслуживание привода: замена масла и уплотнений
Связь со смежными терминами
Центровка валов — следующий этап монтажа после выверки;
Это установка корпуса редуктора в проектное горизонтальное или заданное положение с контролем прецизионным уровнем. Уровень ставят на обработанные базовые поверхности и проверяют горизонтальность вдоль и поперёк осей. Выверка обеспечивает правильную смазку, равномерную опору и корректную центровку.
Чем выверка по уровню отличается от центровки валов?
Выверка задаёт положение корпуса относительно горизонта и опорной плоскости, а центровка совмещает оси валов редуктора и сопрягаемых машин. Сначала выполняют выверку, затем центровку — без выставленного в горизонт корпуса точная центровка невозможна.
Каким прибором выверяют редуктор?
Основной инструмент — рамный или брусковый уровень с ценой деления 0,1 мм/м. Для протяжённых агрегатов применяют гидростатический уровень, для крупных и удалённых опор — лазерные нивелиры и системы. Уровень ставят на разъём корпуса, торцы валов или контрольные площадки.
Какой допуск горизонтальности при выверке?
Типовой допуск ориентировочно 0,1–0,2 мм/м, но точное значение задаёт документация на конкретный агрегат. Проверку ведут в двух взаимно перпендикулярных направлениях. Более жёсткие требования предъявляют к быстроходным и прецизионным приводам.
Почему перекос редуктора опасен?
Перекос нарушает уровень и распределение масла в картере — верхние зубья и подшипники недополучают смазку. Также он перегружает часть опор, коробит корпус, вызывает течи через уплотнения, неравномерный износ и вибрацию. Поэтому выверка по уровню обязательна перед пуском.
Чем регулируют положение при выверке?
Положение корпуса регулируют металлическими калиброванными подкладками (шаймами) под лапами. После достижения нужного уровня затягивают фундаментные болты и повторно проверяют горизонтальность, а для крупных редукторов выполняют окончательную подливку фундамента.
Выверка редуктора по уровню — установка корпуса в проектное горизонтальное положение с контролем прецизионным уровнем. Она обеспечивает правильную смазку, равномерную опору лап и корректную последующую центровку валов.
Подробнее: характеристики и таблицы
Выверку ведут рамным уровнем 0,1 мм/м по базовым поверхностям корпуса в двух направлениях; типовой допуск горизонтальности 0,1–0,2 мм/м. Это первый этап монтажа: сначала корпус выставляют в горизонт подкладками, затем центруют валы и, для крупных приводов, выполняют подливку фундамента.
Прибор
рамный уровень 0,1 мм/м, лазер
Контроль
вдоль и поперёк осей валов
Допуск
0,1–0,2 мм/м
Регулировка
калиброванные подкладки (шаймы)
Монтажное положение (лапное, фланцевое, вертикальное) учитывают при подборе. Уточнить исполнение и серии можно в каталоге, выполнить подбор — в калькуляторе подбора, а замену импортных приводов — в разделе импортозамещения.
Как подобрать редуктор под задачу?
Нужны: мощность двигателя, обороты на входе и выходе, крутящий момент, режим работы. Инженер рассчитывает типоразмер и передаточное число.
Какая гарантия на редуктор?
12 месяцев с даты отгрузки. Паспорт изделия, декларация ЕАС, сертификат ГОСТ. При заводском дефекте — замена по договору.
Партнёрская программа завода
Инженерам и проектировщикам — 5% с заказа
Рекомендуете наши редукторы коллегам, заказчику или своему отделу снабжения? За каждый состоявшийся заказ по вашей рекомендации выплачиваем 5% от суммы — реферальное вознаграждение переводом на карту. Прозрачный договор, работа со снабженцами и проектными отделами напрямую, отгрузка от производителя (ООО «НИИ АТТ», Челябинск).