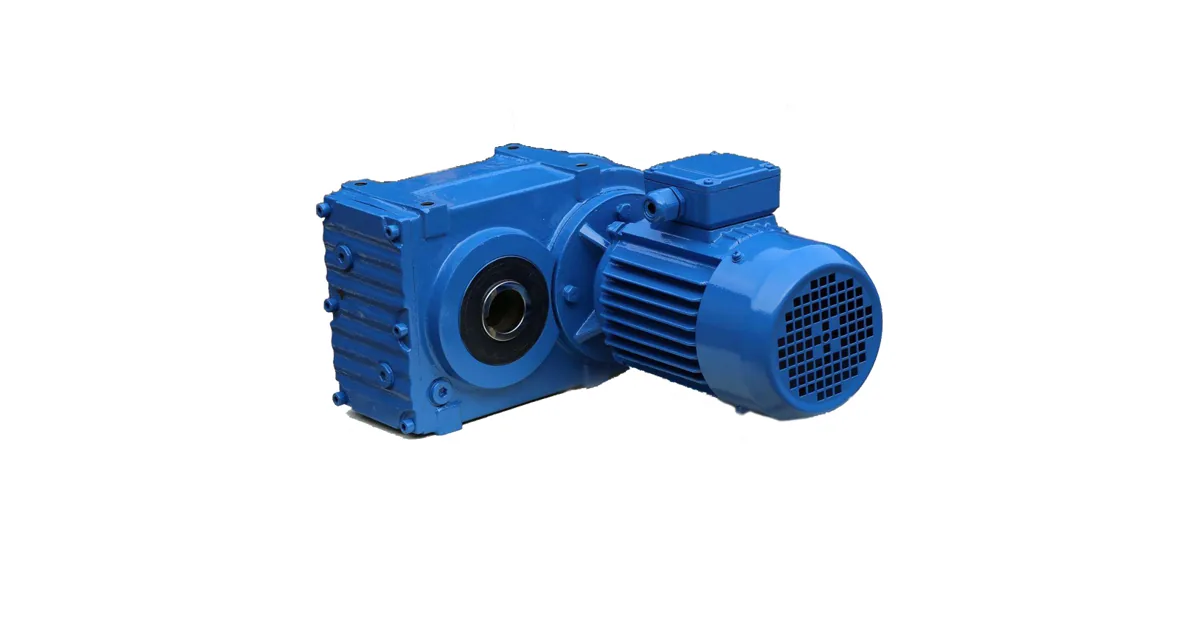
Термообработка зубьев определяет ресурс цилиндрического редуктора: закалённый зуб держит номинальный момент десятки тысяч часов, а незакалённый быстро вырабатывается. Разберём способы упрочнения — закалку ТВЧ, цементацию, азотирование — и их влияние на нагрузку и стоимость.
Зачем упрочняют зубья
Рабочая поверхность зуба испытывает высокие контактные напряжения, а ножка — напряжения изгиба. Термообработка повышает твёрдость поверхности, увеличивая допустимую контактную нагрузку в 2–3 раза. При этом сердцевина зуба остаётся вязкой и не ломается при ударной нагрузке.
Основные способы упрочнения
| Способ | Твёрдость | Где применяют |
|---|
| Объёмная закалка | 45–52 HRC | колёса среднего модуля |
| Закалка ТВЧ (индукционная) | 52–58 HRC | зубчатые венцы, крупные колёса |
| Цементация | 58–62 HRC | ответственные косозубые колёса |
| Азотирование | 55–62 HRC | высокоточные тихоходные пары |
Объёмная закалка
Колесо нагревают целиком и закаливают в масле или воде, затем отпускают. Способ простой и дешёвый, подходит для колёс среднего модуля. Минус — возможная деформация и меньшая твёрдость по сравнению с поверхностными методами. Для тяжёлых режимов её применяют реже.
Закалка ТВЧ
Индукционный нагрев греет только поверхность зуба, затем её быстро охлаждают. Твёрдость достигает 52–58 HRC, сердцевина остаётся вязкой, деформации меньше, чем при объёмной закалке. Метод подходит для зубчатых венцов и колёс большого диаметра, которые нельзя поместить в печь целиком.
Цементация
Колесо насыщают углеродом в среде при температуре около 900°C, затем закаливают. Поверхность получает твёрдость 58–62 HRC при вязкой сердцевине — это лучший баланс для ответственных косозубых передач. После цементации зубья шлифуют, чтобы восстановить точность профиля. Именно такой способ используют в сериях, соответствующих аналогам SEW S и другим тяжёлым импортным линейкам.
Азотирование
Азотирование насыщает поверхность азотом при 500–580°C, без фазовых превращений и закалки. Деформации минимальны, зубья не требуют финишного шлифования, твёрдость высокая. Метод применяют для высокоточных тихоходных пар и колёс сложной формы. Минус — тонкий упрочнённый слой и длительный цикл обработки.
Контроль качества после термообработки
- замер твёрдости на поверхности и сердцевине;
- контроль глубины цементованного или азотированного слоя;
- проверка геометрии — шлифовка восстанавливает профиль;
- контроль пятна контакта в зацеплении с парным колесом.
Влияние на подбор и ресурс
Закалённые зубья позволяют уменьшить габариты редуктора под тот же момент — это видно при сравнении серий одного типоразмера. Ресурс передачи напрямую зависит от качества упрочнения: подробнее о сроках службы — в статье о ресурсе цилиндрического редуктора. Сравнение типов колёс — в материале о косозубых и прямозубых.
Вывод
Термообработка зубьев — ключевой фактор ресурса: цементация и закалка ТВЧ дают твёрдость 52–62 HRC и в разы повышают несущую способность передачи. При выборе редуктора уточняйте способ упрочнения и твёрдость зубьев. Готовые исполнения с закалёнными парами — в каталоге цилиндрических редукторов, подбор — в калькуляторе.