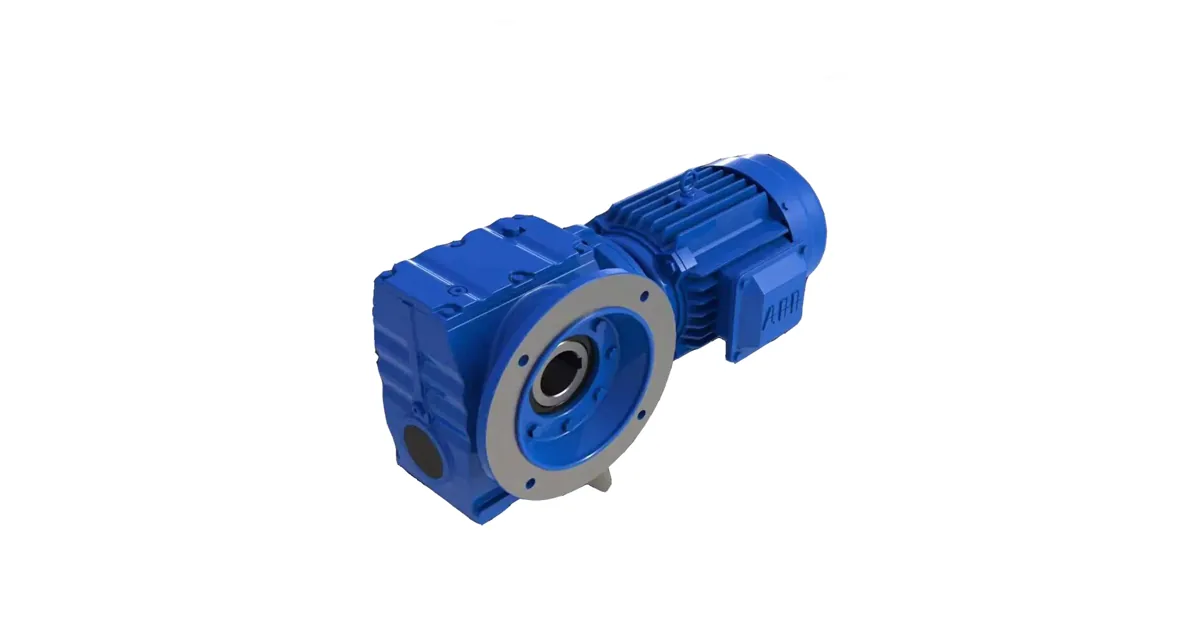
Полый выходной вал — это тихоходный вал редуктора с осевым отверстием, которым редуктор насаживается прямо на вал рабочей машины. Такое исполнение убирает муфту и опорный узел, экономит место и упрощает монтаж, но требует точного подбора диаметра отверстия и способа фиксации.

Полый выходной вал (насадной, полый вал, англ. hollow shaft) — это тихоходный вал редуктора, выполненный с осевым отверстием, в которое входит вал исполнительного механизма. В отличие от сплошного вала, соединяемого с машиной через муфту и требующего отдельной опоры рабочего вала, полый вал «садится» прямо на вал конвейера, мешалки или насоса. Редуктор при этом удерживается от проворота реактивной штангой (торк-армом) или фланцем. Такое исполнение часто называют насадным мотор-редуктором.
Полый вал передаёт преобразованный крутящий момент T₂ от выходной ступени редуктора на вал машины через посадку: шпоночную, шлицевую или с натягом. Он несёт ту же максимальную для редуктора нагрузку, что и обычный выходной вал, но воспринимает её через стенку отверстия. Поскольку муфта и вторая опора исключены, вес и габарит привода снижаются, а соосность обеспечивается самим валом машины. Это удобно там, где нет места под отдельный фундамент или приводную раму.
Главный размер полого вала — диаметр отверстия d (мм). Для промышленных мотор-редукторов он лежит в диапазоне примерно от 20–25 мм у малых типоразмеров до 90–120 мм и выше у крупных. Посадка на вал машины обычно выполняется с зазором или переходная: типовое сочетание — отверстие H7 по вал h6/k6. Длину насадки L подбирают так, чтобы вал машины входил на полную рабочую длину отверстия. Шпоночный паз — по ГОСТ 23360 / DIN 6885. Передаваемый момент T₂ (Н·м) определяется как T₂ = 9550·P·η/n₂, где P — мощность (кВт), η — КПД, n₂ — выходные обороты (об/мин).
Подбор всегда отталкивается от требований на выходе: задают n₂ и T₂, проверяют запас по сервис-фактору и сравнивают консольную (радиальную) нагрузку с допустимой. Для полого вала дополнительно критичны диаметр вала машины (он задаёт диаметр отверстия), длина насадки и способ крепления реактивной штанги. Поскольку реакция момента передаётся через штангу, её точка крепления и плечо влияют на нагрузку опор. Все эти параметры удобно проверить через онлайн-калькулятор подбора: введите мощность, обороты, тип нагрузки и диаметр вала машины — система отсеет неподходящие типоразмеры. Готовые исполнения смотрите в каталоге.
Насадной монтаж экономит муфту, опору и место, но требует доступа для надевания редуктора на вал и продуманного демонтажа (резьбовые съёмные отверстия в торце вала). Реактивная штанга должна иметь упругий элемент, гасящий пиковые моменты, иначе вибрация передаётся на раму. Для тяжёлых и реверсивных режимов предпочтительны стяжной диск или шлицы — они исключают разбивание шпоночного паза. Полый вал совместим с фланцевым и лаповым монтажом редуктора как опорой реакции — см. фланцевый монтаж и лапное крепление.
Полый выходной вал — это рабочий интерфейс насадного редуктора с машиной без муфты. Корректный подбор по диаметру отверстия, допуску посадки и способу фиксации обеспечивает и нужную кинематику, и долговечность узла. Для серий ZR, ПР и МР, выпускаемых ООО «НИИ АТТ» в рамках импортозамещения приводов SEW, NORD, Bonfiglioli и Motovario, исполнение полого вала подбирается под вал и режим конкретного оборудования с гарантией 12 месяцев.

Рассчитайте типоразмер по мощности, моменту и оборотам.
Калькулятор подбора Получить КП
Полый (насадной) выходной вал — это тихоходный вал редуктора с осевым отверстием, которым редуктор надевается прямо на вал рабочей машины: конвейера, мешалки, насоса. Он заменяет связку «сплошной вал плюс муфта плюс отдельная опора», экономит место и упрощает монтаж. Момент передаётся через шпонку, шлицы или посадку с натягом, а от проворота редуктор удерживается реактивной штангой или фланцем.
Сплошной вал соединяется с машиной через муфту и требует отдельной опоры рабочего вала, а полый вал садится прямо на вал механизма, исключая муфту и вторую опору. Полое исполнение выбирают для конвейеров, мешалок и подобных машин, где редуктор удобно посадить на вал и зафиксировать штангой. Сплошной вал предпочтителен, когда нужна развязка через компенсирующую муфту или отбор мощности на несколько механизмов.
Отверстие подбирают под диаметр вала приводимой машины с нужным допуском посадки — обычно отверстие H7 по вал h6 или k6. Нужны диаметр и длина вала машины, наличие шпоночного паза и его размер, а также требуемый момент. Если меняете импортный редуктор, ориентируйтесь на размеры заменяемого узла. Точный типоразмер удобно подобрать через калькулятор на /podbor или по карточкам каталога /catalog/.
Базовые варианты: шпоночное соединение по ГОСТ 23360 (DIN 6885), шлицы, зажимная (натяжная) втулка и стяжной термоусадочный диск (shrink disk). Шпонка — самое распространённое решение для однонаправленной нагрузки. Стяжной диск и зажимная втулка дают безшпоночную посадку с натягом и предпочтительны при больших и реверсивных моментах, так как исключают люфт и разбивание паза.
Реактивная штанга (торк-арм) удерживает корпус редуктора от проворота вокруг вала машины, воспринимая реакцию крутящего момента. Её крепят одним концом к неподвижной конструкции, другим — к проушине редуктора, желательно через упругий элемент (резинометаллический шарнир), который гасит пиковые и пусковые моменты. Плечо штанги и точка крепления влияют на нагрузку опор, поэтому их учитывают при монтаже.
Да, мотор-редукторы ZR/ПР/МР выпускаются с присоединительными и валовыми размерами, совместимыми с распространёнными типоразмерами SEW и NORD, что позволяет вести замену без переделки рамы. Для точного соответствия нужны диаметр и длина отверстия полого вала, способ фиксации (шпонка/стяжной диск) и тип крепления реактивной штанги или фланца. Пришлите типоразмер импортного редуктора или заполните /podbor — подберём замену.
Сама посадка на вал машины разгружает узел от консольной радиальной силы муфты, но реакция момента через штангу и возможные перекосы вала создают нагрузку на подшипники редуктора. Поэтому при подборе проверяют допустимые радиальную и осевую нагрузки для типоразмера и точку крепления штанги. Для тяжёлых режимов применяют усиленные опоры и безшпоночную посадку, снижающую местные напряжения.
Гарантия на мотор-редукторы и редукторы составляет 12 месяцев при соблюдении условий эксплуатации. Типовые исполнения полого вала отгружаются со склада или в короткий производственный срок, нестандартные (особый диаметр отверстия, шлицы, стяжной диск) изготавливаются под заказ — срок согласуется при оформлении. Цена и наличие конкретного типоразмера — по запросу через /podbor или каталог /catalog/.
Полый выходной вал редуктора — это вал на стороне пониженных оборотов с осевым отверстием под вал приводимой машины, заменяющий связку «сплошной вал плюс муфта». Насадное исполнение фиксируется шпонкой, шлицами или стяжным (термоусадочным) диском и от проворота удерживается реактивной штангой, а его диаметр и допуск посадки задают совместимость с оборудованием и допустимую нагрузку.
| Диаметр отверстия вала | 20–120 мм и выше |
|---|---|
| Допуск посадки | отверстие H7 / вал h6, k6 |
| Передача момента | шпонка (ГОСТ 23360), шлицы, стяжной диск |
| Крутящий момент на валу | до нескольких тыс. Н·м |
| Частота вращения | обычно 10–280 об/мин |
| Фиксация от проворота | реактивная штанга / фланец |
| Полый вал со шпонкой | простой монтаж, под однонаправленный момент |
|---|---|
| Полый вал со стяжным диском | безшпоночная посадка, реверс и большие моменты |
| Зажимная втулка | компактно, натяг по длине отверстия |
| Полый против сплошного | нет муфты и второй опоры, экономия места |
| Реактивная штанга | плечо и упругость влияют на нагрузку опор |
| Совместимость SEW/NORD | присоединительные размеры под импортозамещение |
Подбор — в калькуляторе, аналог импорта — импортозамещение, модели — ZR, каталог — по типам.