Собственное производствоПромышленные редукторы для производителей оборудования•Отгрузка по всей России•Аналоги SEW, NORD, Bonfiglioli без переделки рамы•Расчёт и КП за 15 минут•Гарантия 12 месяцевПромышленные редукторы для производителей оборудования•Отгрузка по всей России•Аналоги SEW, NORD, Bonfiglioli без переделки рамы•Расчёт и КП за 15 минут•Гарантия 12 месяцев
Уплотнение вала (армированная манжета) — это уплотнительный элемент на входном и выходном валах редуктора, который удерживает масло внутри корпуса и не пропускает внутрь пыль, влагу и абразив, обеспечивая герметичность и ресурс подшипников.
Уплотнение вала — это резиновая армированная манжета (сальник), устанавливаемая в посадочное гнездо корпуса или крышки редуктора в местах выхода вращающихся валов наружу. Рабочая кромка манжеты с натягом обхватывает шейку вала и за счёт усилия эластичного тела и поджимающей браслетной пружины создаёт тонкую масляную плёнку, которая одновременно герметизирует масляную ванну и препятствует попаданию загрязнений снаружи. От исправности этого узла напрямую зависят отсутствие течи масла, чистота смазки и ресурс подшипников и зубчатых пар.
Точное определение и устройство манжеты
Армированная манжета по ГОСТ 8752 (аналог DIN 3760 / ISO 6194) состоит из эластомерного тела с уплотняющей кромкой, металлического каркаса (арматуры), придающего жёсткость, и браслетной пружины, поджимающей кромку к валу. Основной типоразмер задаётся тремя величинами: d — диаметр вала (внутренний диаметр кромки), D — наружный диаметр манжеты (посадка в гнездо), h — ширина (высота) манжеты, в миллиметрах. Например, обозначение 2.1-40×60×10 описывает манжету с пыльником на вал 40 мм, в гнездо 60 мм, шириной 10 мм.
Натяг кромки на вал обычно составляет 4–8 % от диаметра вала, что обеспечивает контактное давление в зоне уплотнения. Допустимая окружная скорость на кромке для стандартных манжет — примерно до 12–14 м/с (зависит от материала), а рабочий диапазон температур определяется эластомером.
Типы и материалы уплотнений
Тип 1 (однокромочная) — одна рабочая кромка, без пыльника. Для чистых условий.
Тип 2 (с пыльником) — дополнительная пылеотражающая кромка, защищает от абразива и влаги. Стандарт для редукторов на открытом воздухе и в запылённой среде.
NBR (бутадиен-нитрильный каучук) — базовый материал, рабочая температура примерно −40…+100 °C, стоек к минеральным маслам.
FKM (фторкаучук, Viton) — для повышенных температур до +150…+200 °C, агрессивных сред и синтетических масел.
ACM/Silicone — для специфических температурных и средовых требований.
Выбор материала увязывают с типом масла, температурой корпуса в установившемся режиме и условиями эксплуатации (улица, пыль, мойка, химическая среда).
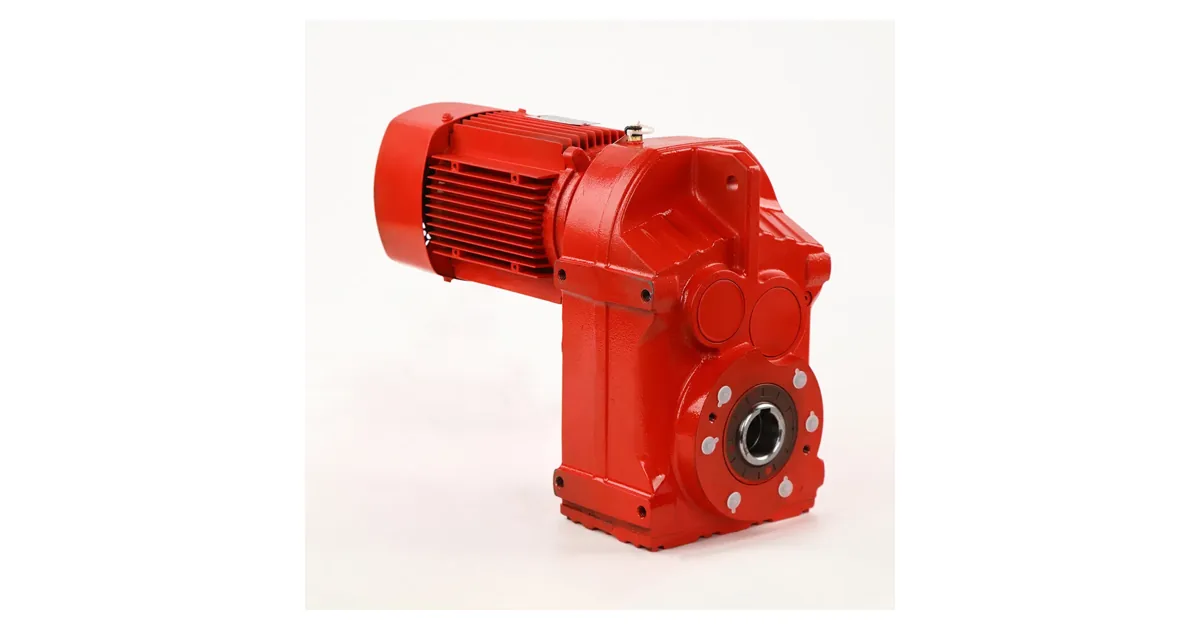
Типовое исполнение мотор-редуктора привода
Как уплотнение вала влияет на подбор редуктора
Манжета не задаёт передаточное число или момент, но напрямую связана с правильностью подбора по нагрузке и режиму. Перегруженный или перегретый редуктор быстро выводит уплотнение из строя — повышенная температура масла «задубливает» эластомер и вызывает течь. Поэтому при подборе через калькулятор подбора важно корректно задать режим работы и сервис-фактор, чтобы тепловой режим оставался в допустимых пределах. Учитывают:
Монтажное положение (M1–M6). При вертикальной установке валом вниз уплотнение постоянно находится в масле — нужны соответствующее исполнение и контроль уровня смазки.
Окружную скорость вала. Высокие обороты входного вала требуют проверки допустимой скорости на кромке и качества обработки шейки вала.
Материал манжеты под температуру и масло. Для тяжёлых режимов и синтетики выбирают FKM.
Защиту от среды. В пыли и при мойке нужны манжеты с пыльником или дополнительный лабиринт.
Готовые исполнения с нужными уплотнениями представлены в каталоге редукторов, а тепловой режим и сервис-фактор учитываются при расчёте подбора.
Инженер подбирает привод по параметрам задачи
Практические следствия и эксплуатация
Большинство случаев течи масла из редуктора связано именно с износом или старением манжеты, а также с износом (выработкой канавки) на шейке вала. Для продления ресурса контролируют чистоту и шероховатость вала в зоне уплотнения (обычно Ra 0,2–0,8 мкм), отсутствие забоин и фаску при монтаже. При замене манжету устанавливают строго без перекоса, кромкой в сторону масла, смазав посадку; сухой запуск кромки недопустим. Регулярно проверяют уровень масла и состояние сапуна: засорённый сапун создаёт избыточное давление в корпусе и выдавливает масло через уплотнение. Связанные понятия — выходной вал, фланцевый монтаж, сервис-фактор и обороты на выходе.
Подобрать редуктор под задачу
Рассчитайте типоразмер по мощности, моменту и оборотам.
Что такое уплотнение вала (манжета) в редукторе и зачем оно нужно?
Уплотнение вала — это армированная резиновая манжета (сальник), установленная в местах выхода входного и выходного валов из корпуса редуктора. Её рабочая кромка с натягом обхватывает шейку вала и за счёт браслетной пружины создаёт герметичный контакт. Манжета удерживает масло внутри корпуса и не даёт пыли, влаге и абразиву попасть к подшипникам и зубчатым колёсам. От её исправности зависят отсутствие течи и ресурс привода.
Как обозначается манжета и что означают цифры в маркировке?
По ГОСТ 8752 манжета обозначается типом и тремя размерами d×D×h в миллиметрах: d — диаметр вала, D — наружный диаметр (посадка в гнездо корпуса), h — ширина манжеты. Например, 2.1-40×60×10 — манжета с пыльником (тип 2) на вал 40 мм, в гнездо 60 мм, шириной 10 мм. Тип 1 — без пыльника, тип 2 — с дополнительной пылезащитной кромкой. Точный типоразмер для вашего редуктора уточняется по каталогу /catalog/ или через подбор /podbor.
Из какого материала бывают манжеты и как выбрать?
Базовый материал — NBR (бутадиен-нитрильный каучук) с диапазоном примерно −40…+100 °C, стойкий к минеральным маслам. Для повышенных температур до +150…+200 °C, синтетических масел и агрессивных сред применяют FKM (фторкаучук, Viton). Существуют также силиконовые и ACM-исполнения под специфические условия. Материал выбирают по типу масла, рабочей температуре корпуса и среде эксплуатации (улица, пыль, мойка, химия).
Почему течёт масло из редуктора через уплотнение и что делать?
Чаще всего причина — износ или старение манжеты, выработка канавки на шейке вала, перегрев масла или избыточное давление в корпусе из-за засорённого сапуна. Сначала проверяют и прочищают сапун, осматривают шейку вала на наличие выработки и забоин. Если кромка задубела или повреждена, манжету меняют, при выработке вала — восстанавливают шейку или применяют ремонтную манжету. При систематической течи стоит проверить, не перегружен ли редуктор; режим можно перепроверить через /podbor.
Как уплотнение вала влияет на подбор редуктора?
Манжета не задаёт момент или передаточное число, но связана с тепловым режимом и условиями работы. Перегруженный или перегретый редуктор быстро выводит уплотнение из строя: масло перегревается и кромка теряет эластичность. Поэтому при подборе важно правильно задать режим работы и сервис-фактор, монтажное положение и обороты вала. Для высоких оборотов проверяют допустимую окружную скорость на кромке, для жары и синтетики выбирают FKM. Учесть это удобно в калькуляторе /podbor.
Какая окружная скорость и температура допустимы для манжеты?
Для стандартных армированных манжет допустимая окружная скорость на кромке составляет примерно до 12–14 м/с и зависит от материала и качества обработки вала. Температурный диапазон определяется эластомером: NBR — около −40…+100 °C, FKM — до +150…+200 °C. Окружную скорость считают по диаметру вала и оборотам; при высоких значениях нужны специальные материалы, гидродинамические нарезки на кромке и более точная обработка шейки вала.
Какие требования к шейке вала под манжету?
Поверхность вала в зоне уплотнения должна быть чистой, без забоин и продольных рисок, с шероховатостью обычно Ra 0,2–0,8 мкм и твёрдостью, достаточной для сопротивления износу. Натяг кромки на вал составляет около 4–8 % диаметра. При монтаже на валу выполняют заходную фаску, чтобы не подрезать кромку, а саму манжету ставят без перекоса и смазывают. Несоблюдение этих требований приводит к быстрой выработке канавки и течи.
Какая гарантия и поставка на редукторы с уплотнениями вашего производства?
На редукторы и мотор-редукторы ZR, ПР, МР действует гарантия 12 месяцев, поставка по всей России. Манжеты применяются стандартизованных типоразмеров по ГОСТ 8752, что упрощает обслуживание и замену в эксплуатации. Ходовые исполнения отгружаются со склада, специальные (FKM, с двойным пыльником) — под заказ. Стоимость и наличие предоставляем по запросу; для расчёта привода используйте /podbor.
Уплотнение вала (армированная манжета) редуктора — элемент по ГОСТ 8752, который герметизирует масляную ванну в местах выхода валов и защищает подшипники от пыли и влаги. Типоразмер задаётся как d×D×h (вал × гнездо × ширина), материал — NBR или FKM в зависимости от температуры и масла. Исправность манжеты определяет отсутствие течи и ресурс редукторов ZR/ПР/МР.
Подробнее — характеристики и данные
Ключевые параметры и значения
Стандарт
ГОСТ 8752 (DIN 3760 / ISO 6194)
Обозначение типоразмера
d × D × h (вал × гнездо × ширина), мм
Тип конструкции
Тип 1 (без пыльника) / Тип 2 (с пыльником)
Натяг кромки на вал
примерно 4–8 % диаметра вала
Допустимая окружная скорость
до 12–14 м/с (зависит от материала)
Шероховатость шейки вала
Ra 0,2–0,8 мкм
Материалы и условия применения
NBR (нитрил)
−40…+100 °C, минеральные масла, базовое исполнение
FKM (Viton)
до +150…+200 °C, синтетика, агрессивные среды
Силикон / ACM
спецусловия по температуре и среде
Манжета с пыльником
улица, пыль, абразив, мойка
Влияние на подбор
тепловой режим, сервис-фактор, монтажное положение
Рекомендуете наши редукторы коллегам, заказчику или своему отделу снабжения? За каждый состоявшийся заказ по вашей рекомендации выплачиваем 5% от суммы — реферальное вознаграждение переводом на карту. Прозрачный договор, работа со снабженцами и проектными отделами напрямую, отгрузка от производителя (ООО «НИИ АТТ», Челябинск).